-
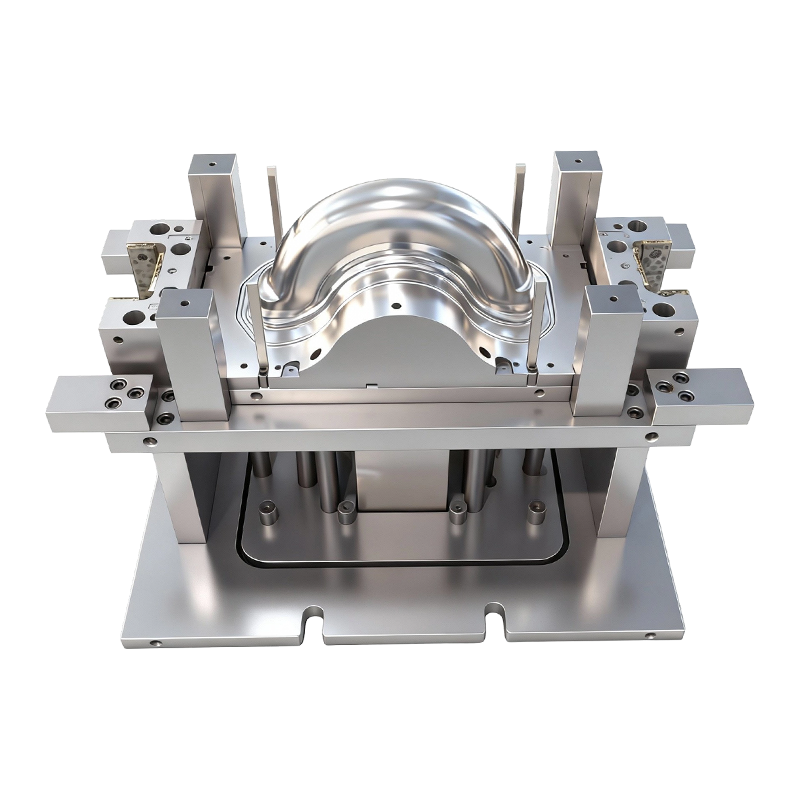
Malalim na pagguhit ng amag para sa harap at likurang mga gulong ng dalawang gulong na de-kuryenteng sasakyan
Ang Deep drawing mold na ito para sa harap at l...
-
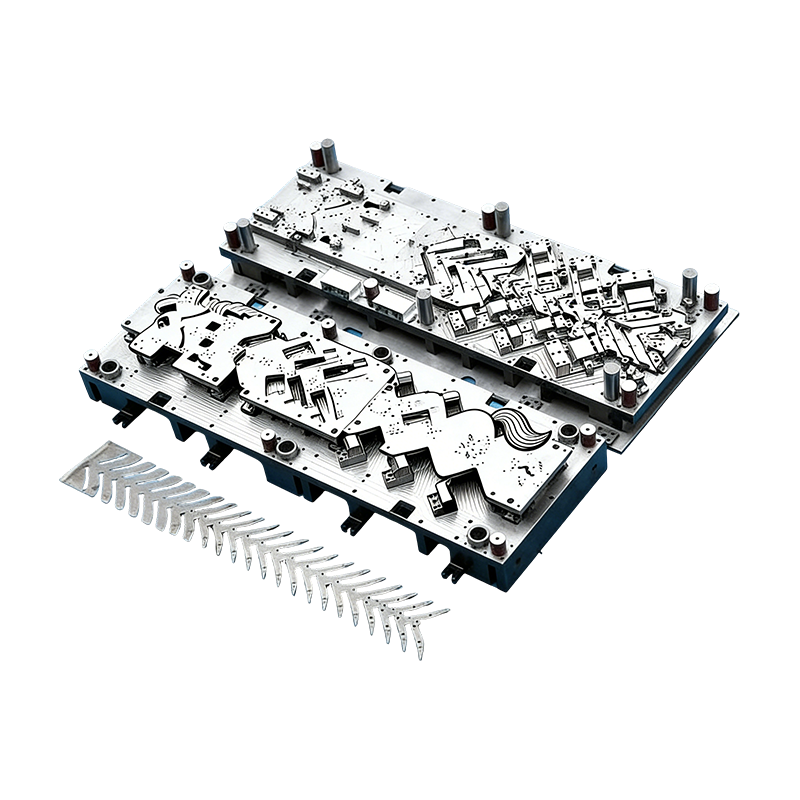
Mga progresibong hulma para sa mga bahagi ng sasakyan
Ang Continuous mold na ito para sa automotive m...
-
Mga bahagi ng high-end na panlililak sa oven
Ang aming High-end na oven stamping parts ay pr...
-
Maliit na naselyohang bahagi para sa mga laptop at mobile phone
Bilang mahahalagang panloob na bahagi para sa m...
-
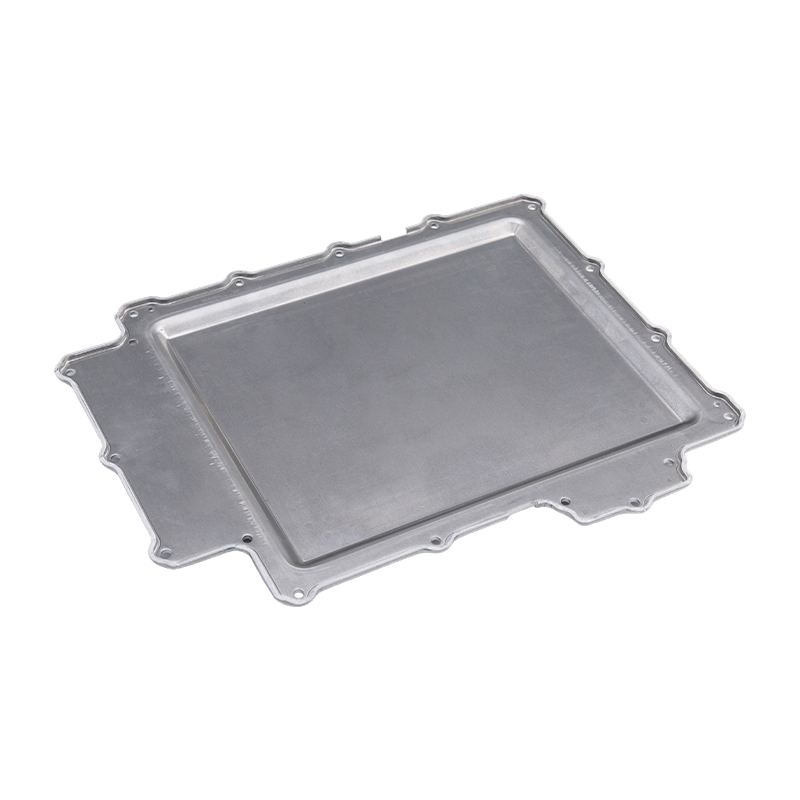
Mga bahagi ng panlililak sa takip ng baterya
Ang aming Battery cover stamping parts ay preci...
-
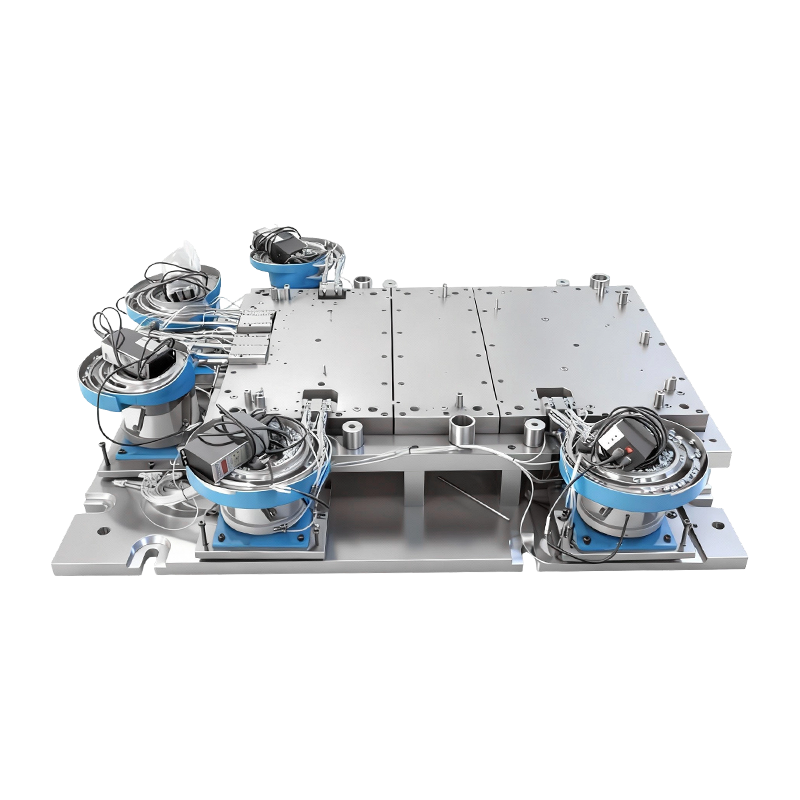
Awtomatikong riveting mol para sa malaking computer machine base
Ang Automatic Riveting Mould na ito para sa Mal...

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Disenyo para sa Pagiging Maaasahan at Paggawa: Mga Margin na Nakaligtas sa Produksyon
Disenyo para sa Pagiging Maaasahan at Paggawa: Mga Margin na Nakaligtas sa Produksyon
2026-11-02
Isang 1.5 mm HC340LA seat bracket ang pumasa sa bawat dimensional check sa CMM at basag pa rin sa serbisyo. Nagsimula ang crack sa 0.6 mm inside bend radius, na umiral dahil ginamit muli ng drawing ang isang packaging envelope sa halip na dahil pinapayagan ito ng fatigue load. Walang mali sa teknikal na file sa papel. Ang margin ay napagpasyahan lamang ng walang sinuman.
Iyan ang praktikal na agwat sa pagitan ng dalawang disiplina na karaniwang sinusuri ng dalawang magkaibang grupo. Ang disenyo para sa paggawa ay nagtatanong kung ang isang bahagi ay maaaring gawin nang paulit-ulit sa loob ng isang matatag na window ng proseso. Ang disenyo para sa pagiging maaasahan ay nagtatanong kung patuloy itong gumagana sa buong buhay na ipinapalagay ng customer. Sa mga naselyohang bahagi, ang parehong mga sagot ay nakasulat sa parehong guhit, sa parehong tatlong numero.
Paggawa ng konklusyon: ituring ang mga margin ng pagiging maaasahan at mga margin sa pagmamanupaktura bilang isang item sa pagsusuri, hindi dalawa. Ang baluktot na geometry, tolerance stack at materyal na kondisyon ay nagtutulak sa parehong mga katangian, at ang pagbabago sa isa ay gumagalaw sa isa pa. Ayusin ang mga ito bago maputol ang die at ang programa ay makakakuha ng pareho nang libre. Ayusin ang mga ito pagkatapos at ang tool ay binabayaran nang dalawang beses.
Kung saan ang DFM at DFR ay Magkapareho ng Lever
Apat na variable ang nagpapasya sa karamihan ng mga resultang naselyohang bahagi. Wala sa kanila ang mga bagong ideya; ang nabigo sa pagsasanay ay ang pagkakasunud-sunod, dahil ang mga komento sa tooling at mga komento sa pagiging maaasahan ay dumarating sa pagguhit sa iba't ibang oras.
Pagbubuo ng geometry
Ang panloob na radius na mas mababa sa 1x na kapal ng sheet ay tumutuon sa strain sa panlabas na hibla; mas mababa sa 0.5x ito ay isang crack na naghihintay para sa unang ikot ng pagkapagod nito. Para sa mga micro-alloyed na grado, humawak ng 1.5x na kapal o anyo at nakakatanggal ng stress. Panatilihin ang distansya ng hole-to-bend sa 2t R upang ang butas ay hindi umabot sa isang hugis-itlog na sa kalaunan ay nabigo sa isang press-fit.
Salansan ng pagpapaubaya
Ang dagdag o minus na 0.05 mm sa isang tampok na 300 mm mula sa datum, sa loob ng isang four-station progressive die, ay isang pangakong hindi matutupad ng proseso. I-stack ang tolerance na may kasamang tool wear, coil thickness scatter at press deflection, pagkatapos ay subukan kung gumagana pa rin ang assembly sa pinakamasamang kaso. Kung hindi, ang pag-aayos ay nabibilang sa interface, hindi sa mas mahigpit na pag-print.
Materyal na kondisyon
Ang 40 MPa yield spread sa pagitan ng mga coils ay nagbabago ng springback, na nagbabago sa huling anggulo, na nagbabago ng contact stress sa joint. Tukuyin ang grado at kondisyon ng paghahatid, humiling ng mga sertipiko ng EN 10204 3.1, at panatilihing pare-pareho ang direksyon ng butil sa pagitan ng prototype at serye upang mapatunayan ng pagsubok sa pagiging maaasahan ang bahaging aktwal mong ipapadala.
Kakayahan sa proseso
Ang isang katangiang tumatakbo sa Ppk 1.0 ay naglalagay ng humigit-kumulang isang bahagi sa 300 sa labas ng mga limitasyon. Sa isang bracket na binuo sa 200,000 mga yunit sa isang taon, iyon ay isang bilang ng pagiging maaasahan, hindi isang numero ng kalidad. Itakda ang Ppk 1.67 sa PPAP at idisenyo ang feature para mahawakan pa rin ito ng die pagkatapos ng 200,000 stroke ng wear allowance.
Ang konsepto ng mamatay mismo ay isang mapagkakatiwalaang desisyon. Ang isang progresibong tool ay nagdadala ng strip sa bawat istasyon sa isang stroke, na nag-aalis ng muling pag-clamping na variation ngunit nag-aalis ng opsyon na itama ang isang istasyon sa ibang pagkakataon nang hindi hinahawakan ang buong linya. Ang transfer tooling ay nagpapakalat ng mga istasyon sa mga pagpindot, na ginagawang mas madali ang indibidwal na pagsasaayos sa halaga ng higit pang paghawak. Nagsusuri progresibo laban sa paglilipat ng stamping ang maaga ay karaniwang nag-aayos kung aling mga pagpapaubaya ang makatotohanan bago ang isang solong dimensyon ay pinili.
 Namatay ang Progressive Stamping para sa Automotive Motor Housings Custom na tuluy-tuloy na mga dies para sa mataas na volume na automotive na mga housing ng motor at maliliit na bahagi, na ginawa para sa katumpakan, wear resistance, at maintainable mass production. Tingnan ang Produkto →
DFM at DFR Compared: Iba't ibang Target, Shared Evidence
Ang pagpapanatiling magkahiwalay sa dalawang column ay kapaki-pakinabang kahit na sa loob ng magkasanib na pagsusuri, dahil nag-o-optimize ang mga ito ng iba't ibang bagay at gumagamit ng iba't ibang data.
Talahanayan 1: Ang dalawang disiplina ay binasa bilang magkahiwalay na mga kolum sa isang form ng pagsusuri ngunit nagsasama-sama sa parehong kritikal na katangian.
Ang Cost Curve na Walang Makipagtalo hanggang sa Umiral ang Tooling
Ang relatibong halaga ng pagwawasto ng isang depekto na may naselyohang bahagi ay tumataas nang husto, at ang pinakamatalim na hakbang ay hindi ang pinaplano ng karamihan sa mga koponan.
Konsepto 1x
I-freeze ang disenyo nang 8x
Die build 45x
PPAP 120x
Field 400x
Ang fivefold jump sa pagitan ng design freeze at die build ang pinakamahalaga, dahil ito ang huling punto kung saan makakagalaw ang geometry nang hindi hinahawakan ang bakal. Ang kompensasyon sa springback, addendum at trim-line na mga pagbabago ay mura sa isang screen at mahal sa isang press: ang re-cut die block ay nangangahulugan ng mga linggo ng press time, isang bagong tryout program at muling pagpapatunay ng bawat katangian na lumipat. Ang margin ng pagiging maaasahan na dumarating sa PPAP ay samakatuwid ay isang gastos sa pagmamanupaktura gaya ng isang engineering.
Kung saan Nakatuon ang Stamped-Part Reliability Work
Ang alokasyon sa ibaba ay isang pagtingin sa pagpaplano kung paano karaniwang nahahati ang nakatatak na bahagi ng nilalaman sa mga end market, na ginagamit upang sukatin ang kapasidad ng pagsusuri sa halip na ilarawan ang nasusukat na bahagi ng merkado.
Ang automotive at EV structural, baterya at busbar na nilalaman sa humigit-kumulang 46 porsiyento ay nagdadala ng pinakamabigat na dalawahang pasanin, dahil ang mga kinakailangan sa pag-crash, sealing at elektrikal ay nasa parehong bahagi.
- 46% Automotive at EV body, baterya, busbar
- 24% Consumer electronics at appliance enclosures
- 18% Mga kagamitang pang-industriya tulad ng mga servo drive at compressor
- 12% Mga bahagi ng two-wheeler at mabibigat na trak
Ang mga plato ng takip ng baterya at mga tansong busbar ang pinakamalinaw na kaso. Ang kinakailangan sa pagiging maaasahan ay sealing, stable contact resistance at thermal cycling nang walang crack; ang kinakailangan sa paggawa ay lalim ng pagguhit, puwersa ng blank-holder at kontrol ng springback. Ang dalawa ay humihila sa magkasalungat na direksyon, at ang bahagi ay nagiging mura lamang kapag pareho ang nalutas sa parehong pag-ulit sa halip na sa pagkakasunud-sunod.
 Precision Baterya Cover Stamping Parts Pasadyang naselyohang mga takip ng enclosure ng baterya sa bakal, aluminyo, o hindi kinakalawang na asero, na may mahigpit na mga tolerance at mga opsyon para sa mga butas, flanges, at baluktot. Tingnan ang Produkto →
Isang Pagkakasunod-sunod ng Pagsusuri na Nakaligtas sa Pakikipag-ugnayan sa Produksyon
Ang pagkakasunud-sunod ay higit na mahalaga kaysa sa pagiging ganap. Gumagana ang limang hakbang na ito sa pagkakasunud-sunod na ibinigay at mahirap i-retrofit sa ibang pagkakataon.
Hakbang 1 - Tukuyin ang kabiguan
Isulat ang kahulugan ng pagkabigo bago ang anumang pagpapaubaya: pag-load, bilang ng ikot, kapaligiran, katanggap-tanggap na rate ng pagtagas o pag-anod ng resistensya. Hindi masusuri ang pagiging maaasahan laban sa isang hindi natukoy na pamantayan.
Hakbang 2 - I-map ang window
Itugma ang bahagi sa uri ng die, pindutin ang tonnage at lapad ng coil na aktwal na magagamit, pagkatapos ay i-flag ang bawat feature na makikita sa labas ng isang window na napatunayan na sa stamping die at stamping part production .
Hakbang 3 - Mag-stack nang makatotohanan
Buuin ang stack-up na may kasamang wear allowance at materyal na scatter, hindi na may mga nominal na halaga. Pagkatapos ay kumpirmahin na gumagana pa rin ang pagpupulong sa pinakamasamang kaso kaysa sa nominal na kaso.
Hakbang 4 - I-cross-check ang parehong mga listahan
Subukan ang bawat item sa pagiging maaasahan laban sa limitasyon sa paggawa: bend radius laban sa fatigue life, coating laban sa contact resistance, sheared edge na kalidad laban sa crack initiation.
Hakbang 5 - Isara gamit ang isang control plan
Itali ang mga agwat ng pagpapanatili ng mamatay sa mga bilang ng stroke, subaybayan ang kakayahan sa mga kritikal na katangian, at muling i-verify ang parehong mga katangian pagkatapos ng anumang pagbabago sa engineering.
Binabago ng automation ang larawang ito sa isang partikular na paraan. Binabawasan ng robotic transfer at pinagsamang mga kontrol ng linya ang paghawak ng pinsala sa pagitan ng mga istasyon, na tumutulong sa pagiging maaasahan, ngunit nagdaragdag ang mga ito ng clamp repeatability at pagiging maaasahan ng sensor bilang mga bagong variable na hindi nakukuha ng drawing.
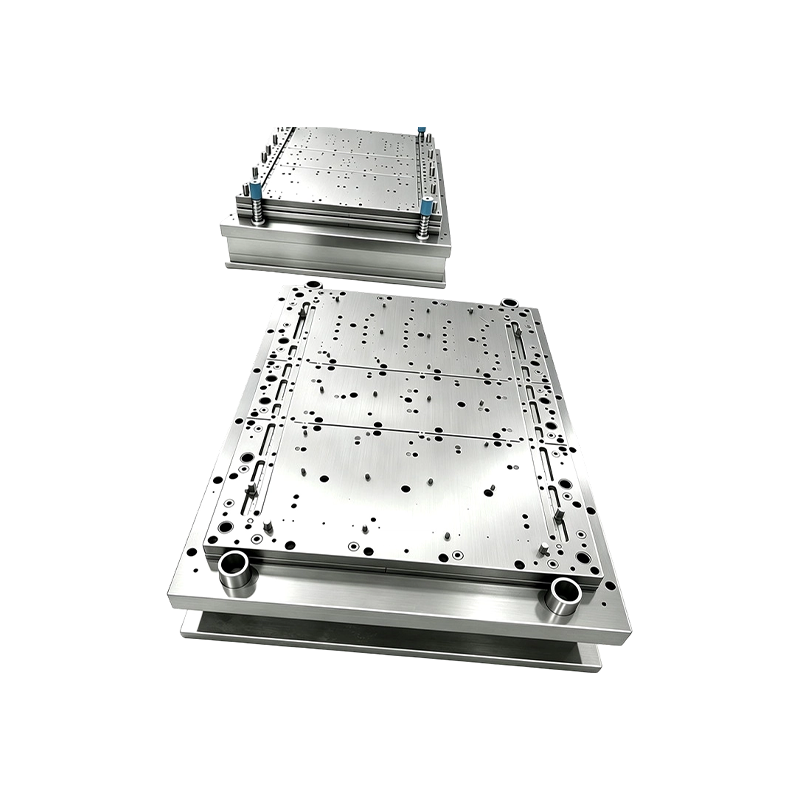 Custom Stamping Automation Equipment at Turnkey Projects Inaalok ang custom na kagamitan sa pag-automate ng stamping bilang mga proyekto ng turnkey, na may mga kaugnay na kagamitan sa produksyon na na-configure sa mga pangangailangan ng customer para sa mga operasyon ng stamping na matipid sa gastos. Tingnan ang Produkto →
Pagpapanatili, Dokumentasyon, at Pagsunod
Mabubuhay lang ang mga margin kung pinoprotektahan sila ng mga papeles pagkatapos magsimula ang serial production.
- Panatilihing naka-lock ang control plan at proseso ng rebisyon ng FMEA sa rebisyon sa pagguhit; anumang die repair na nagbabago sa anyo ay nagti-trigger ng muling PPAP at isang abiso sa pagbabago ng customer.
- Tahasang magtakda ng mga target ng kakayahan: Ppk 1.67 sa PPAP sa mga kritikal na katangian, 1.33 sa serial production, na may gauge repeatability na wala pang 10 porsiyento sa parehong mga feature.
- Sumang-ayon sa mga oras ng kaagnasan sa bawat ASTM B117 bago mag-quote, dahil maaaring puwersahin ng ruta ng pagtatapos ang mga pagbabago sa geometry na hindi kailanman napresyuhan.
- Itala ang mga numero ng init ng materyal laban sa mga coil at panatilihin ang mga sample ng lot, na sinusuportahan ng mga sertipiko ng EN 10204 3.1.
- Mag-iskedyul ng pagpapanatili ng die sa mga stroke kaysa sa mga araw ng kalendaryo, at magdisenyo ng allowance sa pagsusuot sa mga suntok at die block upang hindi mabago ng unang pag-aayos ang nominal.
- Pangasiwaan ang pagsunod sa merkado nang hiwalay mula sa engineering: Mga deklarasyon ng RoHS at REACH para sa mga electronic stamping, mga dimensional na ulat para sa automotive, at isang dokumentadong proseso ng paglihis upang hindi maging permanenteng pagguhit ang pansamantalang konsesyon.
Ang pagiging maaasahan at kakayahang gawin ay hindi dalawang proyekto na tumatakbo nang magkatulad. Ang mga ito ay isang hanay ng mga desisyon sa margin na ipinahayag sa bend radii, tolerance stack at materyal na kondisyon, at ang mga ito ay pinakamurang sa sandaling ang pagguhit ay malambot pa. Ang isang bahagi na hindi mabuo ng mapagkakatiwalaan ay hindi rin magiging maaasahan sa larangan; mabibigo lang ito mamaya, sa mas mataas na presyo.
Nakaraang Post
Walang nakaraang artikulo
Susunod na Post
Disenyo para sa Mga Halimbawang Magagawa na Nagbabago sa Mga Metal Stamping Quote
Ang aming Mga produkto.
Simulan ang Iyong Negosyo sa isang OEM Manufacturer Dito mismo!

Magbigay ng mga pandaigdigang customer ng kumpletong turn-key na solusyon
sa pamamagitan ng
pagbabago!
MABILIS NA LINK
IMPORMASYON SA CONTACT.
-
 +86-139 1308 8972
-

-
 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Copyright © Suzhou Shuangqisi Mould Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan. Custom Stamping Die Mga Tagagawa ng Metal Stamping Die
