-
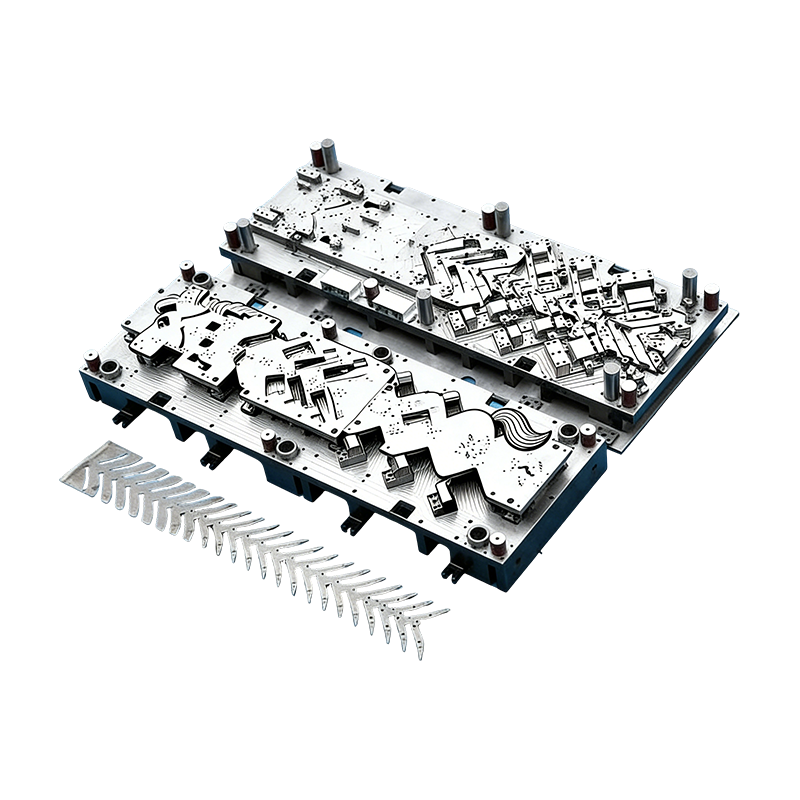
Mga progresibong hulma para sa mga bahagi ng sasakyan
Ang Continuous mold na ito para sa automotive m...
-
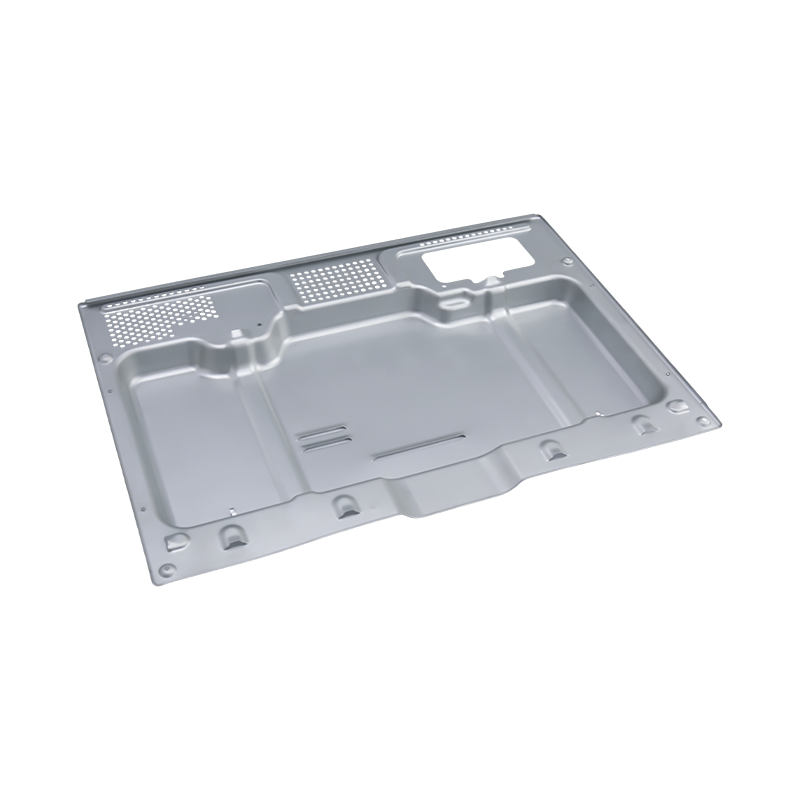
Mga bahagi ng high-end na panlililak sa oven
Ang aming High-end na oven stamping parts ay pr...
-
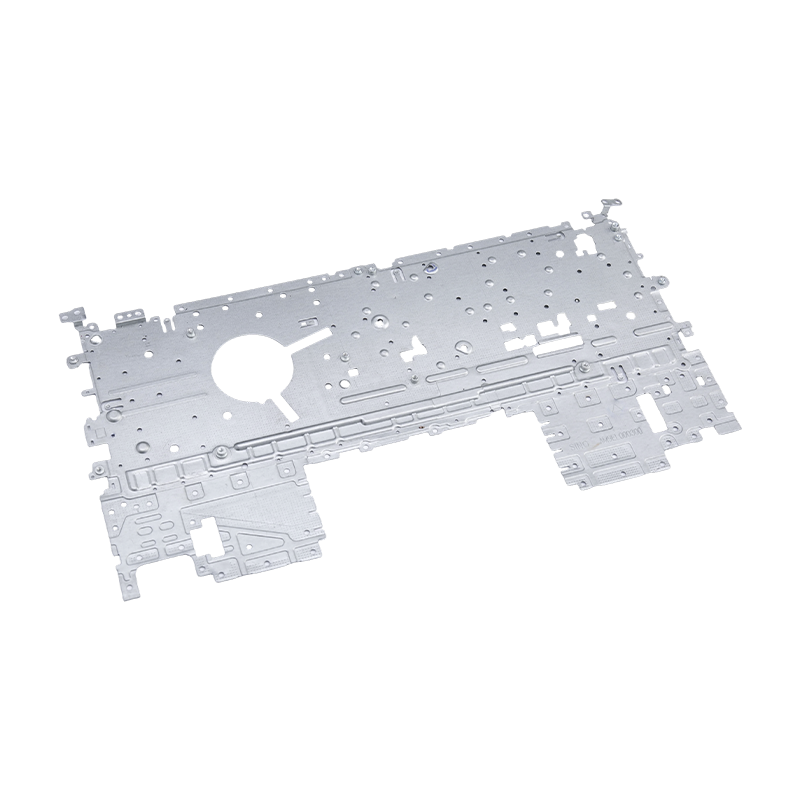
Mga bahagi ng panlililak sa laptop
Ang aming mga piyesa ng panlililak sa laptop ay...
-
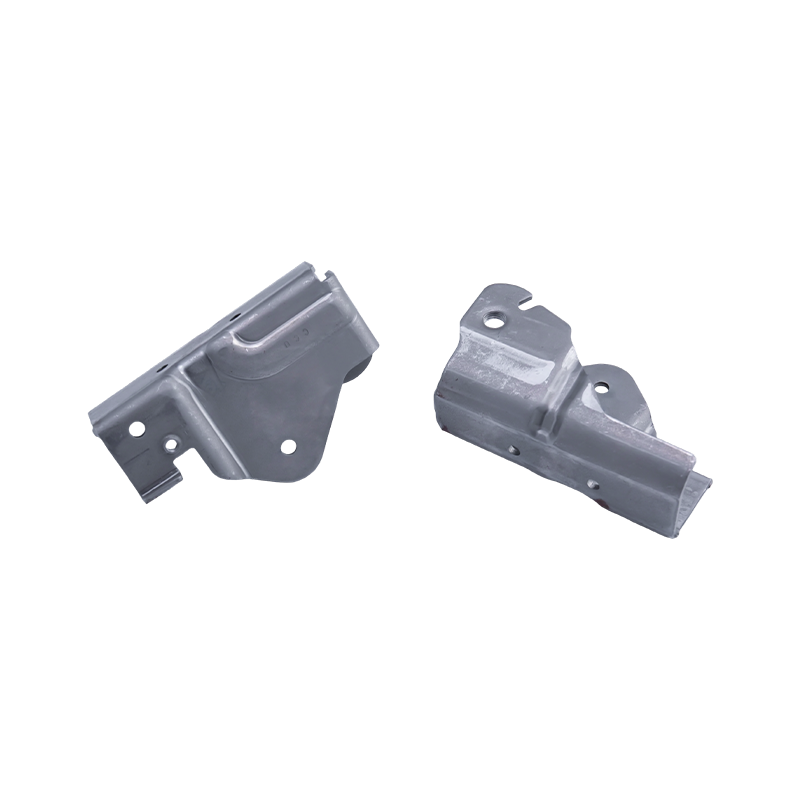
Mga bahagi ng panlililak sa upuan ng kotse
Ang mga bahagi ng panlililak sa upuan ng kotse ...
-
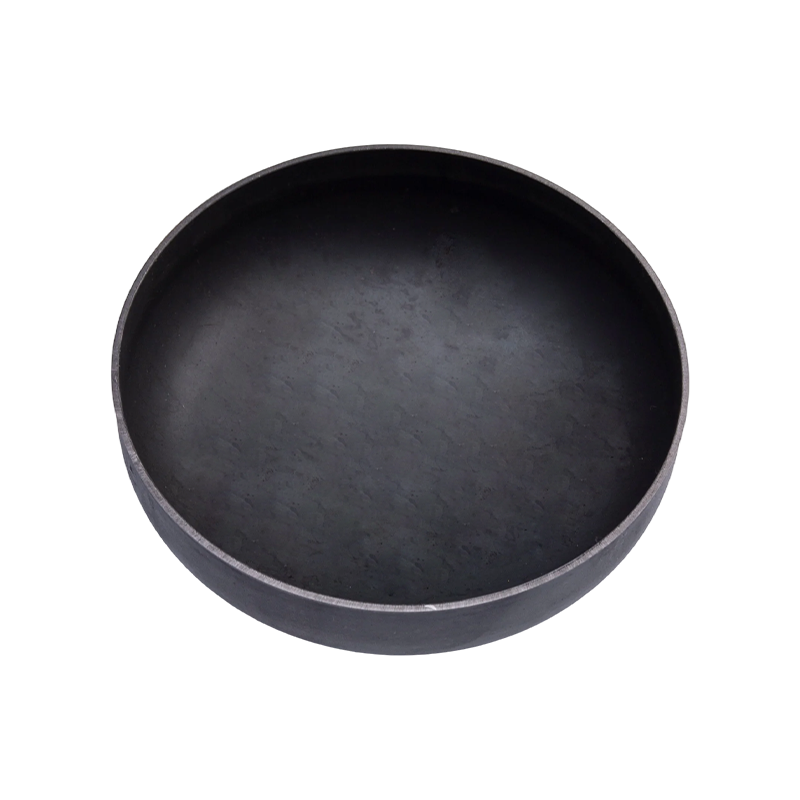
Mga bahagi ng panlililak sa dulo ng tangke ng gas
Ang mga bahagi ng panlililak sa dulo ng tangke ...
-
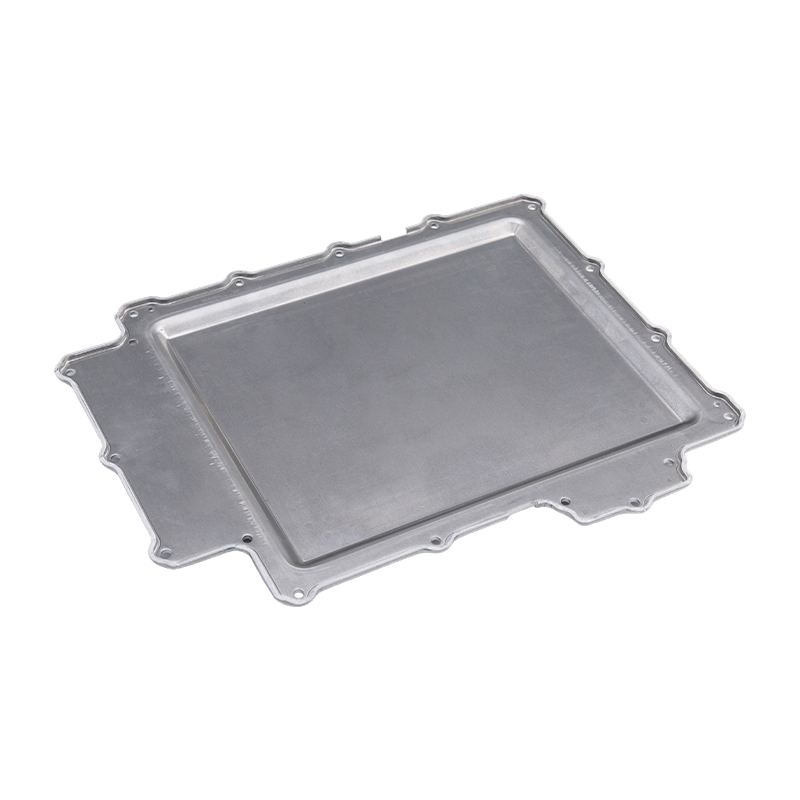
Mga bahagi ng panlililak sa takip ng baterya
Ang aming Battery cover stamping parts ay preci...

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Disenyo para sa Mga Halimbawang Magagawa na Nagbabago sa Mga Metal Stamping Quote
Disenyo para sa Mga Halimbawang Magagawa na Nagbabago sa Mga Metal Stamping Quote
2026-10-23
Ang pinakamaikling sagot: Ang isang disenyo para sa halimbawa ng kakayahang gumawa ay mahalaga lamang kapag binago nito ang isang quote, isang konsepto ng die, isang hakbang sa inspeksyon, o isang panganib sa paglulunsad. Ang pinakakapaki-pakinabang na mga halimbawa ay hindi generic na "pasimplehin ang bahagi" na payo; ang mga ito ay mga partikular na pagbabago sa pagguhit na nag-aalis ng isang operasyon, nagpapalawak ng window ng proseso, o pumipigil sa pagtakbo ng masasamang bahagi.
Para sa isang mamimili ng metal stamping, nangangahulugan iyon ng pagtingin sa natapos na sketch at pagtatanong kung ano ang gagawin ng die, strip layout, tolerance stack, at inspeksyon na plano sa produksyon. Maaaring magmukhang malinis ang isang bahagi sa isang CAD screen at lumikha pa rin ng nakatagong gastos sa pamamagitan ng mga trial loop, pangalawang operasyon, o 100% na pagsukat.
Larawan ng isang pagsusuri sa programa kung saan tatlong supplier ang nag-quote ng parehong 1.2 mm steel bracket. Ang isang quote ay 18% na mas mababa, ngunit ang drawing ay may butas na 3 mm lamang mula sa isang liko na linya at tumatawag ng ±0.05 mm na coaxiality sa isang feature na hindi nangangailangan nito. Maaaring totoo ang mababang quote—o maaaring ito ay isang walang presyong trial loop. Ang mga halimbawa ng DFM sa ibaba ay ang uri ng mga detalye na naghihiwalay sa isang mapagkumpitensyang quote mula sa isang magastos na paglulunsad.
Disenyo para sa paggawa ng mga halimbawa na nagbabago sa quote
Ang mga halimbawang mahalaga ay kadalasang maliit, lokal, at nasusukat. Lumalabas ang mga ito sa mga draft na anggulo, strip layout, bend relief, datum scheme, materyal na direksyon ng butil, at mga paraan ng pagsali. Ang bawat isa ay dapat na nakatali sa isang resulta ng proseso: mas kaunting scrap, mas kaunting mga istasyon, isang mas malawak na window ng pagbuo, o isang mas simpleng inspeksyon.
1. Draft angle sa isang deep-drawn wheel
Ang 2° hanggang 5° na draft sa bawat panig ay isang karaniwang panimulang punto para sa malalim na mga pader, ngunit ang tunay na isyu ay kung saan ang pader ay tunay na patayo. Ang isang patayong seksyon ay maaaring magpapataas ng alitan, nakakapanghina, at pagnipis. Ang pagdaragdag ng draft o isang bahagyang taper ay madalas na walang gastos sa pag-andar at binabawasan ang press tonnage at oras ng buli.
2. Layout ng strip sa progressive dies
Sa progresibo at paglilipat ng stamping , ang isang 3 mm na pagbabago sa lapad ng carrier ay maaaring gawing anim na istasyon ang isang limang-istasyon na die. Sinusuri ng pagsusuri sa DFM ang mga butas ng piloto, pagkahulog ng scrap, at kung mabubuo ang isang feature bago ang huling trim. Ang pagbabago sa pagguhit ay maaaring maliit; ang kahihinatnan ng tooling ay hindi.
3. Hole-to-bend distance at bend relief
Ang isang butas na inilagay na masyadong malapit sa isang liko na linya ay nakakasira, at ang suntok ay maaaring masira habang bumubuo. Ang isang karaniwang panimulang punto ay hindi bababa sa 2x na kapal ng materyal mula sa linya ng liko, ngunit ang mas mahusay na ayusin ay madalas na isang relief notch o isang inilipat na butas. Isa ito sa mga pinakasimpleng halimbawa ng DFM dahil inaalis nito ang isang defect mode bago maputol ang die.
4. Salansan ng pagpapaubaya sa isang motor housing
Ang isang mahigpit na coaxiality callout ay maaaring isang kinakailangan sa produkto o isang ugali na kinopya mula sa isang mas lumang drawing. Sa isang motor housing, ang isang pilot feature at isang malinaw na datum scheme ay maaaring maprotektahan ang pagpupulong nang hindi pinipilit ang 100% na pagsukat. Ang tanong sa DFM ay hindi "kaya mo bang hawakan ang ±0.05 mm?" ngunit "aling tampok ang talagang nangangailangan nito, at paano mo ito ibe-verify?"
5. Copper busbar bend radius
Ang isang 1.2 mm na tansong busbar na may R12 na panloob na liko ay maaaring pumutok o bumulong pabalik depende sa direksyon ng butil. Ang pagbubukas ng radius, pag-ikot ng nested na bahagi, o pagdaragdag ng bumubuo ng tseke ay maaaring mabawasan ang scrap. Ang pagtitipid ng materyal ay nakikita, ngunit ang mas malaking kita ay kadalasang isang matatag na anggulo ng liko na umiiwas sa muling paggawa sa yugto ng pagpupulong ng pack ng baterya.
6. Self-riveting sa isang malaking electronic chassis
Ang isang malaking chassis ng computer na may ilang maliliit na bracket ay maaaring idisenyo para sa in-die riveting o isang snap-fit na feature sa halip na manual screw fastening. Binabago nito ang panganib sa pagtakas sa paggawa, WIP, at kalidad. Kung ang volume ay sapat na mataas, ang pamumuhunan sa tooling ay nagiging mas madaling bigyang-katwiran; kung hindi, ang isang mas simpleng kabit ay maaaring ang mas mahusay na sagot.
Ang mga halimbawang ito ay nagmamapa sa totoong bahagi ng mga pamilya: automotive progressive at deep-drawn work, EV battery enclosures, at malalaking electronic chassis. Ang pagsusuri ng supplier ay dapat humingi ng konsepto ng die, layout ng strip, at plano ng inspeksyon sa likod ng bawat halimbawa—hindi lamang isang larawan ng catalog.
 Progressive Stamping Molds para sa Automotive Motor Housings High-volume precision stamping mold para sa mga motor housing at maliliit na bahagi ng automotive, na angkop para suriin ang die concept, strip layout, at inspection planning. Tingnan ang Produkto →
 Precision Stamped Battery Covers para sa EV at Industrial Enclosures Cold-rolled steel, aluminum, o stainless na mga bahagi ng takip ng baterya na may burr-free na mga finish at customization, na nauugnay sa mga halimbawa ng EV battery enclosure at mga plano sa inspeksyon ng supplier. Tingnan ang Produkto →
 Malaking Precision Stamping Parts para sa Server at Industrial Computer Chassis High-strength steel o aluminum component para sa server chassis at mainframe frame, na may flatness at edge inspection na angkop sa malalaking electronic chassis review. Tingnan ang Produkto →
Ang apat na manufacturing levers sa likod ng mga halimbawang iyon
Ang DFM ay hindi iisang checklist. Ito ay isang hanay ng mga trade-off sa pagitan ng proseso, materyal, pagpapaubaya, at automation. Ipinapakita ng pinakamalakas na halimbawa kung aling pingga ang inilipat at kung ano ang binago nito sa ibaba ng agos.
Iproseso ang pagpili bago ang geometry
Sa 30,000 bahagi bawat taon, ang isang progresibong die ay maaaring hindi magbayad; sa 300,000, ang manu-manong paglipat ay maaaring ang mahal na pagpipilian. Nagsisimula ang DFM sa pamamagitan ng pagtukoy sa volume, materyal, at inaasahang pagbabago bago makipagdebate sa isang feature na 1 mm.
Paggamit ng materyal
Ang 5–15% na pagtitipid ng materyal ay madalas na mas malaki kaysa sa maliit na cycle-time na kita sa mataas na dami ng naselyohang bahagi. Ang nesting, rotation, at scrap skeleton na disenyo ay mga halimbawa ng DFM na lumalabas sa quote sheet, hindi sa bahaging drawing.
Paglalaan ng pagpaparaya
Paghiwalayin ang mga kinakailangan sa paggana mula sa kakayahan ng proseso. Kung ang isang tampok ay nangangailangan ng isang may kakayahang proseso, ang die, gauge, at datum scheme ay dapat na planuhin para dito. Ang paghihigpit sa bawat callout "kung sakali" ay hindi DFM; ito ay inilipat na gastos.
Automation at pagsali
Sa-die tapping, riveting, nut insertion, and sensor checks can remove manual operations, but they add tooling complexity. The right example is the one that balances labor savings against launch risk and maintenance access.
Bago-at-pagkatapos ng paghahambing: kung ano ang dapat i-quantify ng isang pagsusuri sa DFM
Ang isang kapaki-pakinabang na pagsusuri sa DFM ay ginagawang paghahambing ang bawat mungkahi. Ang talahanayan sa ibaba ay isang naglalarawang format ng pagpaplano, hindi isang panipi. Ang mga aktwal na halaga ay nakadepende sa materyal na grado, press tonnage, taunang volume, at mga pamantayan sa tooling ng supplier.
Pagpili ng disenyo
Bilang-iginuhit na panganib
Praktikal na pagbabago sa DFM
Quote o launch effect
4.5 mm na butas 3 mm mula sa isang liko
Pagbaluktot ng butas; pagkabasag ng suntok
Ilipat sa 7 mm mula sa liko at magdagdag ng relief notch
Mas kaunting trial loops; mas mababang panganib sa pagkumpuni
Layout ng anim na istasyon na may manu-manong pagpasok ng nut
Balanse ng linya at pagtakas sa kalidad
Sategrate self-riveting or in-die tapping with sensor check
Mababang paggawa at WIP; mas mataas na gastos sa tooling
R12 inner bend sa 1.2 mm na tansong busbar
Pag-crack at springback
Buksan sa R15, i-orient ang butil sa kahabaan ng liko, magdagdag ng radius check
Mas kaunting scrap; mas matatag na pagbuo
±0.05 mm coaxiality sa motor housing
100% sinusukat ang bottleneck
Tukuyin ang scheme ng datum at tampok na pilot; mamahinga ang mga hindi gumaganang callout
Mas mababang oras ng inspeksyon; mas malinaw na PPAP
Nakikitang powder-coated na ibabaw na may mga marka ng weld
Rework at cosmetic rejects
Ilipat ang weld sa nakatagong gilid o magdagdag ng maling gilid
Mas kaunting mga touch-up; mas magandang first-pass yield
Mapaglarawang paghahambing para sa pagpaplano ng pagsusuri, hindi isang panipi; ang aktwal na mga halaga ay nakasalalay sa materyal, pindutin, at lakas ng tunog.
Ang nakatagong gastos ay nakaupo sa mga pagpapalagay, hindi pindutin ang tonelada
Kapag ang isang naselyohang bahagi ay nakaligtaan ang target ng gastos nito, ang press tonnage ay bihirang sorpresa. Ang mas malaking pagkakaiba ay karaniwang nagmumula sa tolerance stack, strip layout, scrap allowance, pangalawang operasyon, at pagpaplano ng inspeksyon. Ito ang mga pagpapalagay na nararapat sa isang linya sa pagsusuri.
Tolerance stack
82
Strip layout
68
Scrap allowance
54
Mga pangalawang operasyon
47
Saspection planning
31
Ang mga bar value sa itaas ay isang relatibong index ng impluwensya para sa pagpaplano ng maagang pagsusuri, hindi nasusukat na data ng pabrika. Ang punto ay itinuro: kung ang tolerance stack at strip layout ay hindi nalutas bago ang isang die ay inilabas, ang mas huling "pagbawas sa gastos" na gawain ay kadalasang mas mahal kaysa sa isang pagbabago sa pagguhit. Ang isang supplier na maaaring magpakita ng kanyang strip at datum logic sa yugto ng panipi ay mas madaling ihambing kaysa sa isa na nagpapadala lamang ng isang presyo.
Kung saan ang mga halimbawa ay kumpol ayon sa bahagi ng pamilya
Ang mga priyoridad ng DFM ay nagbabago ayon sa pamilya ng produkto. Sa automotive at EV na trabaho, ang mga nangingibabaw na tanong ay bumubuo ng mga bintana, materyal na grado, at dimensional na repeatability. Sa mga electronics at appliances, madalas na nangingibabaw ang mga nakikitang surface, small-feature tolerance, at assembly fit. Sa mga kagamitang pang-industriya, ang katigasan ng enclosure, panginginig ng boses, at pag-access sa serbisyo ay maaaring mas mahalaga kaysa sa klase ng kosmetiko.
Automotive at EV stamping: 52%
Mga electronic at appliances: 28%
Sadustrial equipment: 20%
Ang pie ay isang mapaglarawang paghahalo ng pagsusuri batay sa mga bahaging pamilya na inilarawan sa catalog ng isang stamping supplier—mga piyesa ng automotive at EV, mga bahagi ng electronic at appliance, at gawaing pang-industriya na kagamitan. Hindi ito data ng market-share. Ang praktikal na paggamit ay upang magpasya kung aling checklist ng DFM ang dapat manguna sa pagsusuri: kakayahang mabuo at buhay ng tool para sa automotive, o hitsura, katumpakan ng maliit na feature, at logic ng assembly para sa electronics.
Isang praktikal na sequence ng pagsusuri at ang ROI test
Ang isang pagsusuri sa DFM ay pinakamahusay na gumagana bilang isang pagkakasunud-sunod, hindi isang solong pulong. Ang layunin ay iretiro ang mga mahal na hindi alam bago ilabas ang kamatayan at pagkatapos ay panatilihin ang mga pagpapalagay sa ilalim ng kontrol sa pagbabago.
1
Tukuyin ang taunang dami, materyal na grado, at ang tunay na mga kinakailangan sa paggana. Ang dami ay nagpapasya kung ang progresibo, paglipat, o isang mas simpleng proseso ay kapani-paniwala.
2
Suriin ang strip o blangko na layout bago ang detalyadong formability. Suriin ang lakas ng carrier, diskarte sa piloto, pag-alis ng scrap, at bilang ng istasyon.
3
Hamunin ang tolerance stack at datum scheme. Panatilihin ang mga callout na nagpoprotekta sa akma at paggana; tanggalin ang mga nagdaragdag lamang ng pagsukat.
4
Bumuo ng prototype o first-off na sample na sumusubok sa mga mapanganib na feature, hindi lang sa madaling outline. Sukatin ang liko, butas, at mga interface ng pagpupulong.
5
Suriin ang mga interface ng automation: pag-access ng sensor, pag-alis ng slug, espasyo sa pagpapanatili ng tool, at pag-load ng operator. Mawawala ang mga matitipid sa pag-automate kung hindi maseserbisyuhan ang die.
6
I-freeze ang mga inaprubahang pagpapalagay at kontrolin ang mga pagbabago sa ibang pagkakataon. Ang isang die repair o trim-edge adjustment ay maaaring magbukas muli ng isang isyu sa pagpapaubaya na sarado na.
Para sa ROI, ihambing ang pagbabago sa disenyo laban sa gastos na iniiwasan nito, hindi laban sa presyo ng bahagi lamang. Halimbawa: iniiwasan ng $1,200 na pagguhit at pagbabago sa layout ang isang $8,000 na muling paggawa at dalawang linggong pagsubok. Iyon ay 6.7× na pagbabalik bago ang mga pagtitipid sa scrap, at mas madaling ipagtanggol kaysa sa isang hindi malinaw na pag-aangkin tungkol sa "mas mahusay na kalidad." Kung ang pagbabago sa disenyo ay nagkakahalaga ng higit sa inaasahang tooling o launch saving, ito ay hindi isang panalo sa DFM para sa volume na iyon—ito ay ibang desisyon ng produkto.
Mga tala sa pagpapanatili, pagpapatunay, at pagsunod na nagpoprotekta sa mga matitipid
Maaaring mawala ang mga matitipid sa DFM pagkatapos ng paglulunsad kung ang maintenance at validation ay ituturing na papeles. Ang isang kapaki-pakinabang na pagsusuri ng supplier ay nag-uugnay sa pagbabago sa pagguhit sa plano ng kontrol, ang iskedyul ng pagpapanatili ng mamatay, at ang proseso ng pagkontrol sa pagbabago.
- Planuhin ang die maintenance sa paligid ng mga feature na nagtutulak ng kalidad: bumubuo ng radii, trim edge, pilot, at cam surface. Maaaring protektahan ng coating o insert ang isang lugar na may mataas na pagsusuot, ngunit dapat itong piliin para sa materyal at volume, hindi bilang default na pag-upgrade.
- Para sa mga programang automotive at EV, ikonekta ang mga output ng DFM sa PPAP, ISIR, mga control plan, MSA, at mga pag-aaral ng kakayahan kung saan naaangkop. Ang pagbabago sa pagpapaubaya na hindi makikita sa gauge plan ay isang panganib sa paglulunsad, hindi isang pagtitipid.
- Para sa mga electronics at appliances, kumpirmahin ang mga sertipiko ng materyal, inaasahan sa surface finish, at mga naaangkop na kinakailangan sa RoHS o REACH. Ang pagtanggap ng kosmetiko ay dapat tukuyin gamit ang isang sample ng hangganan o isang masusukat na pamantayan.
- Panatilihing mahigpit ang kontrol sa pagbabago. Ang isang pag-aayos ng die ay maaaring maglipat ng isang trim na gilid o magbago ng isang pre-pierce na posisyon; kung ang pagbabago ay hindi susuriin laban sa orihinal na mga pagpapalagay ng DFM, ang parehong depekto ay maaaring bumalik sa ibang anyo.
Ang pinakakapanipaniwalang mga halimbawa ng DFM ay samakatuwid ay masusubaybayan: isang rebisyon sa pagguhit, isang pagbabago sa layout ng strip, isang pagpapasya sa pagpapaubaya, isang pagbabago sa gauge, at isang tala sa pagpapanatili. Ang traceability na iyon ang dahilan kung bakit maihahambing ang isang quote at mas madaling kontrolin ang paglulunsad.
Ang praktikal na takeaway ay simple: humingi ng mga halimbawa ng DFM na nagpapakita ng bago-at-pagkatapos na kahihinatnan. Ang isang supplier na maaaring magpaliwanag kung bakit ang isang butas ay lumipat, kung bakit ang isang istasyon ay inalis, o kung bakit ang isang pagpaparaya ay kadalasang mas handa na banggitin ang bahagi na maaari nitong aktwal na gawin. Ang mga halimbawa ay hindi kailangang maging dramatiko; kailangan nilang maging tiyak, masusukat, at nakatali sa tooling at inspeksyon plan.
Nakaraang Post
Disenyo para sa Pagiging Maaasahan at Paggawa: Mga Margin na Nakaligtas sa Produksyon
Susunod na Post
Custom Metal Stamped Parts para sa Petroleum Industry: Materials & Sourcing
Ang aming Mga produkto.
Simulan ang Iyong Negosyo sa isang OEM Manufacturer Dito mismo!

Magbigay ng mga pandaigdigang customer ng kumpletong turn-key na solusyon
sa pamamagitan ng
pagbabago!
MABILIS NA LINK
IMPORMASYON SA CONTACT.
-
 +86-139 1308 8972
-

-
 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Copyright © Suzhou Shuangqisi Mould Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan. Custom Stamping Die Mga Tagagawa ng Metal Stamping Die
