-
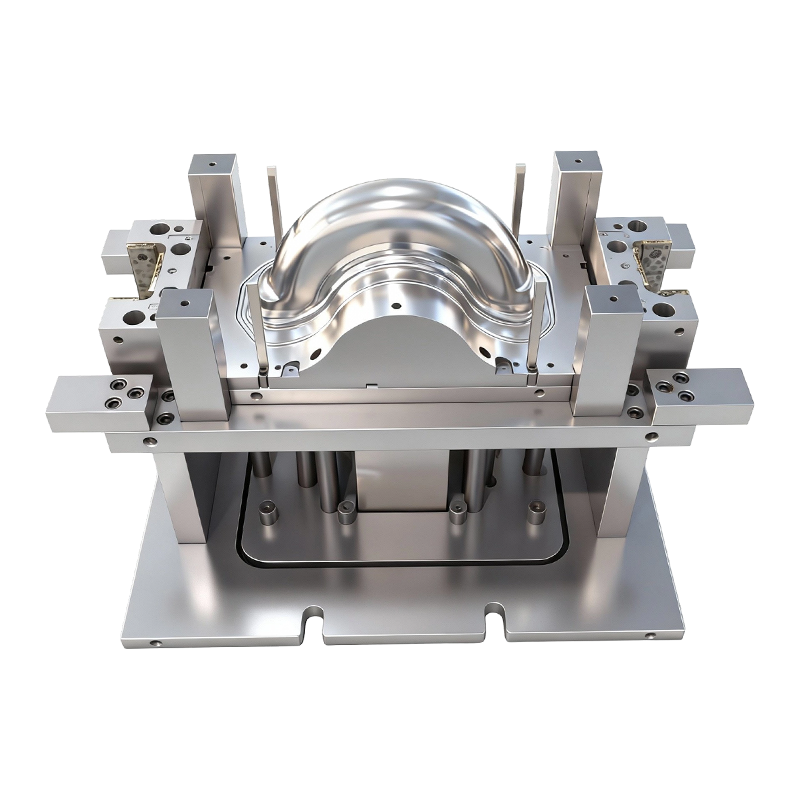
Malalim na pagguhit ng amag para sa harap at likurang mga gulong ng dalawang gulong na de-kuryenteng sasakyan
Ang Deep drawing mold na ito para sa harap at l...
-
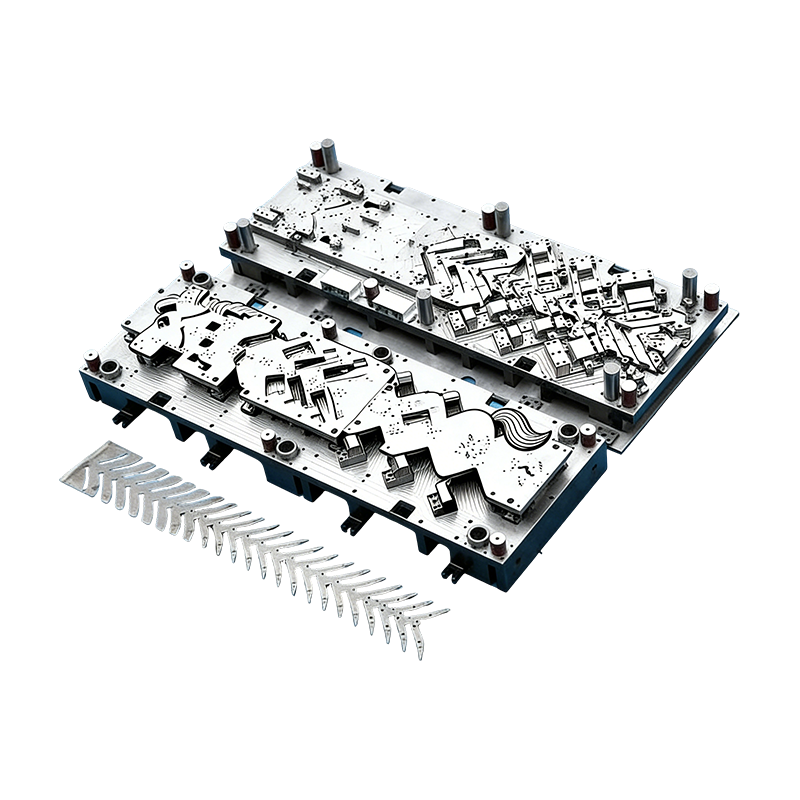
Mga progresibong hulma para sa mga bahagi ng sasakyan
Ang Continuous mold na ito para sa automotive m...
-
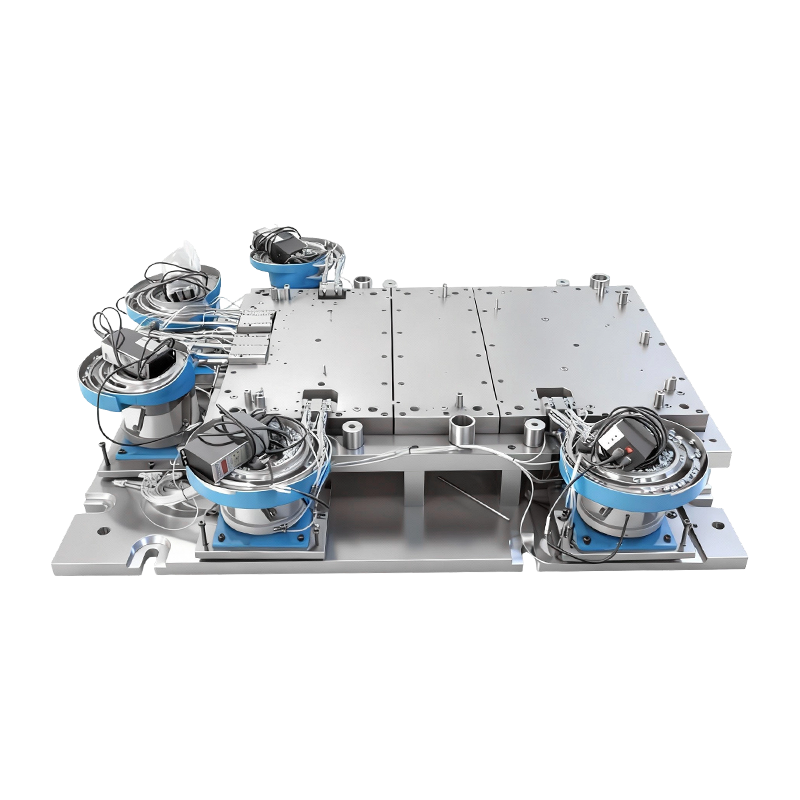
Awtomatikong riveting mol para sa malaking computer machine base
Ang Automatic Riveting Mould na ito para sa Mal...
-
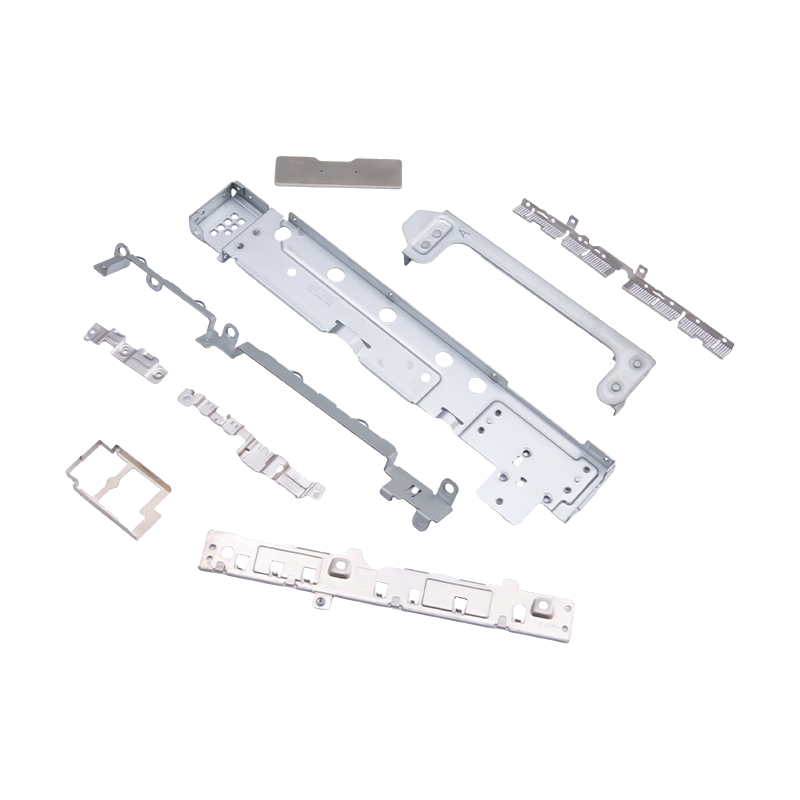
Maliit na naselyohang bahagi para sa mga laptop at mobile phone
Bilang mahahalagang panloob na bahagi para sa m...
-
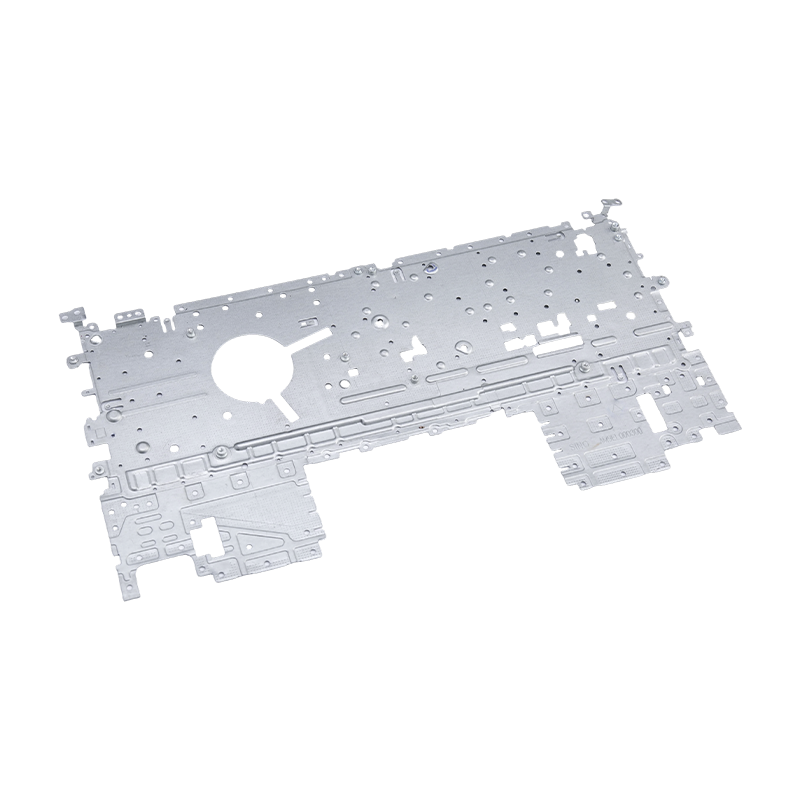
Mga bahagi ng panlililak sa laptop
Ang aming mga piyesa ng panlililak sa laptop ay...
-
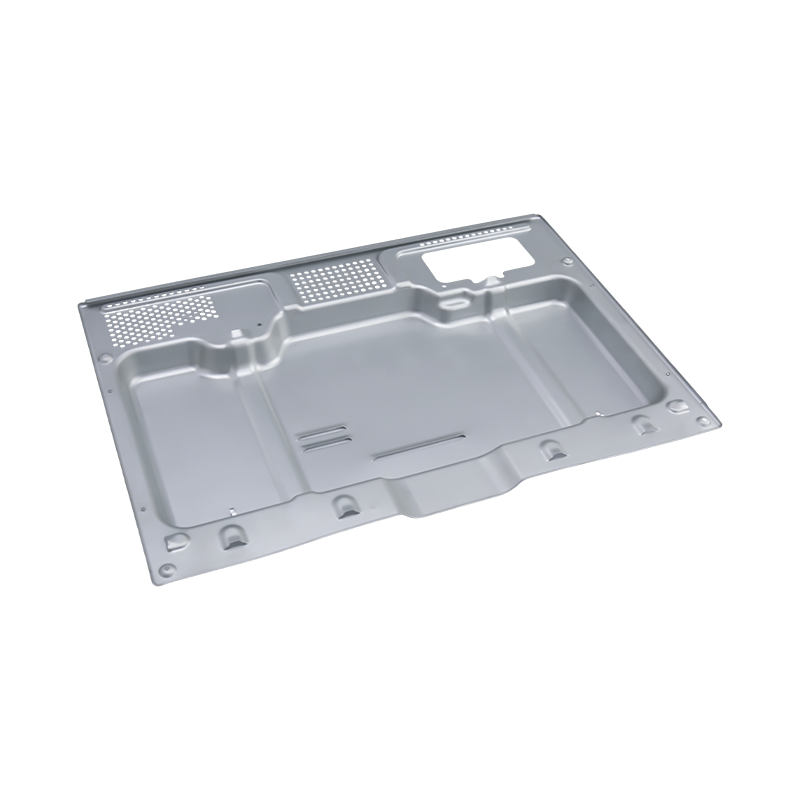
Mga bahagi ng high-end na panlililak sa oven
Ang aming High-end na oven stamping parts ay pr...

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Custom Metal Stamped Parts para sa Petroleum Industry: Materials & Sourcing
Custom Metal Stamped Parts para sa Petroleum Industry: Materials & Sourcing
2026-10-20
Ang takip ng dulo ng tangke ng gasolina na umiiyak sa isang terminal manifold ay bihirang mabibigo dahil masyadong mabagal ang pagtakbo ng press. Nabigo ito dahil pinayagan ng drawing ang 0.2 mm na flatness sa isang 180 mm na gasket face, o dahil tinukoy ang 304 para sa wash-down zone na mayaman sa chloride. Gamit ang mga custom na metal na naselyohang bahagi para sa industriya ng petrolyo, ang desisyon sa pagbili ay epektibong ginagawa sa tatlong lugar sa print: ang materyal na callout, ang tolerance block at ang certificate package.
Ang panuntunan na nakakatipid ng pinakamaraming pera: piliin ang haluang metal mula sa fluid chemistry, pagkatapos ay hayaan ang tolerance block na magpasya sa proseso, hindi ang kabaligtaran.
- Ang sheet na metal ay karaniwang 45 hanggang 60 porsiyento ng presyo ng yunit ng isang naselyohang bahagi ng petrolyo sa 1.0 hanggang 2.0 mm gauge.
- Isang grade upgrade, halimbawa carbon steel sa 316L, humigit-kumulang dinodoble ang gastos ng materyal bago mabilang ang isang stroke.
- Ang hardness verification at full heat-number traceability ay nagdaragdag ng karagdagang 8 hanggang 12 porsiyento, ngunit ang mga ito ang pagkakaiba sa pagitan ng malinis na pag-inspeksyon sa pagtanggap at isang tinanggihang lote.
Ang agwat sa pagitan ng 0.90 dolyar na bracket at isang 4.20 dolyar na gasket retainer ay halos hindi kailanman pindutin ang bilis. Nasa ibaba kung ano talaga ang nagtutulak sa pagkalat na iyon, kung paano inihahambing ang mga pangunahing haluang metal sa masusukat na pamantayan, at kung saan ang mga naselyohang bahagi ay nasa loob ng upstream at downstream na kagamitan sa petrolyo.
Magsimula Sa Fluid, Hindi sa Profile ng Bahagi
Ang dalawang magkatulad na bracket ay maaaring humingi ng ganap na magkakaibang metalurhiya depende sa kung ano ang humipo sa kanila. Ang bahagyang presyon ng H2S na higit sa 0.05 psi ay naglalagay ng aplikasyon sa maasim na serbisyo sa ilalim ng NACE MR0175 / ISO 15156, na sumasaklaw sa katigasan sa 22 HRC para sa carbon at mababang-alloy na grado. Ang bitag para sa mga stamper ay work hardening: ang isang 316L strip na nabuo sa isang masikip na radius ay maaaring lokal na lumampas sa mga limitasyon ng tigas na kumportableng natutugunan ng papasok na coil. Tukuyin ang annealed strip at isang minimum na radius ng bend ng isang materyal na kapal o higit pa.
Maasim na serbisyo
Nilimitahan ang katigasan sa 22 HRC. Annealed 316L o mga kuwalipikadong mababang-alloy na grado, na sinusuri ang katigasan sa bawat init kaysa sa bawat pagguhit.
Tubig na mayaman sa klorido
Ang pitting resistance equivalent (PREN) ay mas mahalaga kaysa sa pangalan ng grado: 316L ay malapit sa 24 hanggang 26, duplex 2205 malapit sa 35 hanggang 40. Sa itaas 60 C sa chloride-heavy-produce na tubig, ang 316L ay isang panganib.
Thermal na pagbibisikleta
Mula -46 C hanggang 150 C, gumagalaw ang mga mukha ng sealing bago magbunga ang bahagi. Ang flatness at burr control ay lumalampas sa tensile strength sa mga gasket retainer at backing plate.
Mga limitasyon sa timbang sa itaas
Ang mga offshore skid ay tumutulak patungo sa 0.8 hanggang 1.2 mm na high-strength na hindi kinakalawang, na nagpapataas ng springback at madalas na nangangailangan ng pangalawang forming station.
Ang mga bahagi sa gilid ng gasolina ay nagdudulot muli ng ibang set ng hadlang: kailangang tiisin ng metal ang hydrocarbon contact, pagkasira ng coating sa mga ginupit na gilid at isang weld o crimp joint na hindi mabibitak sa serbisyo. Ang mga takip ng dulo para sa mga tangke at reservoir ay isang tipikal na halimbawa, kung saan ang pagkakapare-pareho ng gauge at kalidad ng gilid ay nagpapasya kung ang seam seal sa unang pass.
 Gas Tank End Stamping Parts para sa Fuel Tank Assemblies Cold-rolled steel o aluminum end caps na nabuo para sa fuel tank sealing, na may pare-parehong kapal at makinis na mga gilid upang makatulong na maiwasan ang pagtagas. Tingnan ang Produkto →
Apat na Baitang, Kumpara sa Mga Bilang na Talagang Hinihiling ng mga Bumibili
Karamihan sa mga katanungan sa pag-stamping ng petrolyo ay dumarating sa isa sa apat na materyal na pamilya. Ang paghahambing sa ibaba ay gumagamit ng 1.0 hanggang 2.0 mm na sheet at isang carbon steel na baseline na 1.0 para sa materyal na halaga, kaya maaari itong i-drop nang diretso sa isang modelong dapat gastos.
Mga indikatibong halaga para sa 1.0 hanggang 2.0 mm na sheet: pagbabago ng oras ng pag-spray ng asin na may ibabaw na pagtatapos, kundisyon ng gilid at pagwawalang-bahala, kaya ituring ang mga ito bilang isang ranggo sa halip na isang garantiya.
Kung ang isang programa ay nangangailangan ng mas mataas na lakas sa parehong sukat, ang materyal na pag-uusap ay nagbabago rin sa pag-uusap sa tooling, gaya ng saklaw sa tala na ito sa kung paano binabago ng mga high-strength steel ang stamping . Ang parehong mga mekanika ay nalalapat sa mga bracket na naglalaman ng presyon at mga clamp na tinukoy sa mas mataas na mga marka ng ani.
Anim na Mga Linya ng Detalye na Gumagalaw ng Unit na Higit sa Bilis ng Pindutin
Kumuha ng naselyohang bracket na naka-quote sa index na 100 at palitan ang isang linya sa drawing nang paisa-isa. Ang pattern sa ibaba ay umuulit sa karamihan ng mga tanong sa petrolyo na aming sinusuri, at ipinapaliwanag nito kung bakit ang dalawang supplier ay maaaring maging 40 porsiyento sa isang katulad na pag-print.
220
316L na pag-upgrade
135
Flatness 0.05 mm
126
1,000 h salt spray
118
0.05 mm burr, walang deburr op
112
Katigasan ng NACE bawat lot
108
EN 10204 3.1 kakayahang masubaybayan
Relative cost index para sa isang naselyohang bahagi, carbon steel baseline na nakatakda sa 100; hindi kasama ang tooling amortization dahil depende ito sa taunang volume.
Tatlong takeaway ang mahalaga para sa pagkuha. Una, ang isang mas mahigpit na tawag sa isang sealing na mukha ay karaniwang nagkakahalaga ng mas mura kaysa sa isang materyal na pag-upgrade at nag-aalis ng isang field leak path, kaya kusa itong tukuyin sa halip na bilang default. Pangalawa, ang paghingi ng 0.05 mm burr na walang pangalawang deburring na operasyon ay pinipilit ang die na gawin ang trabaho: fine blanking o isang in-die restrike sa halip na isang bench operation. Pangatlo, ang dokumentasyon ay ang pinakamurang linya sa listahan at ang pinakakaraniwang dahilan ng isang hawak na kargamento, kaya huwag na huwag itong ipaalam.
Kung Saan Talagang Nakaupo ang Mga Naselyohang Bahagi sa Kadena ng Petroleum
Mga balbula at kontrol ng daloy, 30 porsiyento
Pagpino at petrochemical, 24 porsyento
Wellhead at downhole tool, 18 porsiyento
Pipeline at pagtitipon, 14 porsyento
Mga terminal ng imbakan at gasolina, 8 porsiyento
LNG at cryogenic, 6 porsyento
Ang mga balbula ay nangingibabaw dahil ang isang solong control valve ay maaaring sumipsip ng 8 hanggang 20 na nakatatak na mga bagay: diaphragm backing plates, gasket retainer, positioner bracket, travel stop at shims. Ang konsentrasyon na iyon ay kapaki-pakinabang para sa mga mamimili, dahil ang isang progresibong pamilya ng die ay kadalasang sumasaklaw sa ilang mga laki ng balbula. Ang storage at terminal slice, samantala, ay itinayo sa tangke end caps, dispensing bracket at level-gauge plates, habang ang mga road tanker at well-service na trak ay humihila ng mga bracket, heat shield at step plate mula sa mga heavy-truck stamping program.
 Mabibigat na Truck Stamping Parts para sa Commercial Vehicle Assemblies Mataas na lakas ng steel frame bracket, suspension plate at engine mounts, malamig na nakatatak na may pare-parehong kapal at sinuri para sa flatness at corrosion resistance. Tingnan ang Produkto →
Ano ang Dapat Sabihin ng Print Bago Lumabas ang isang RFQ
Ang mga hindi malinaw na kopya ay nakakakuha ng mga padded na panipi, dahil ang stamper ay kailangang magpresyo sa pinakamasamang kaso. Ito ang mga linyang nag-aalis ng kalabuan nang hindi nagdaragdag ng gastos:
- Pangkalahatang pagpapaubaya ng /-0.10 mm, mga functional na feature sa /-0.05 mm, na tinatawag sa bawat feature sa halip na sa pamamagitan ng tala.
- Flatness ng 0.05 mm bawat 100 mm sa gasket at sealing face, sinusukat bago pahiran.
- Burr limit na 0.05 mm ang maximum, na may "walang burr na pinahihintulutan" sa sealing at O-ring contact surface.
- Minimum na radius ng bend na 1t para sa 316L at 0.8t para sa carbon steel, kasama ang direksyon ng butil para sa mga kritikal na liko.
- Ang pang-ibabaw na paggamot ay nakasaad bilang isang proseso, hindi isang kinalabasan: passivation sa ASTM A967, o zinc flake sa 8 hanggang 12 micrometres.
- Tahasang pinangalanan ang antas ng sertipiko, halimbawa EN 10204 3.1 na may marka ng mga numero ng init sa karton.
Mula sa Pagguhit hanggang sa Paglabas: Pitong Hakbang, Tinatayang Labing-anim na Linggo
Ang isang bagong petroleum stamping program na may purpose-built die ay karaniwang tumatakbo nang humigit-kumulang 16 na linggo mula sa kickoff hanggang sa serial release. Ang pag-compress sa iskedyul na iyon ay karaniwang nangangahulugan ng pagbabayad para dito sa ibang lugar, kadalasan sa mga pag-ulit ng tryout.
1. Pagsusuri ng DFM at materyal, linggo 1 hanggang 2
Ang kimika ng likido, mga limitasyon sa katigasan at ruta ng patong ay naayos bago maayos ang lapad ng strip.
2. Pag-freeze ng konsepto ng tool, linggo 2 hanggang 4
Progressive o paglipat, bilang ng istasyon, at kung ang restrike o fine blanking ang humahawak sa burr callout.
3. Die build at tryout, linggo 4 hanggang 14
Ang mahabang poste. Ang halaga ng tool sa pagitan ng dalawang konsepto ay karaniwang nag-iiba ng 30 hanggang 50 porsyento.
4. Unang artikulo at mga sertipiko, linggo 14 hanggang 15
Dimensional na ulat, mga sertipiko ng materyal, mga tala ng tigas at pag-spray ng asin sa isang pakete.
5. Pilot lot, linggo 15 hanggang 16
200 hanggang 500 piraso, na may pag-aaral ng kakayahan sa sealing-face flatness at posisyon ng butas.
6. Serial release at SPC
Matatag na produksyon na may tinukoy na agwat ng pagpapanatili ng mamatay, kasama ang isang dokumentadong ruta ng pagkontrol sa pagbabago.
Ang konsepto ng tooling ay nararapat sa sarili nitong pagpupulong sa pagsusuri, dahil ito ang nagpapasya sa parehong halaga ng kapital at sa bawat bahagi na rate. Kung bukas pa ang pagpipilian, ang paghahambing na ito ng progresibo at paglilipat ng stamping itinakda kung saan nagbabayad ang bawat konsepto sa katamtaman at mataas na volume.
Sa panig ng supply, ang isang producer na may toolmaking at pagpindot sa ilalim ng isang bubong ay nagpapaikli sa pagitan ng isang isyu sa tryout at isang die correction. Ang Suzhou Shuangqisi, na nakabase sa Wujiang, Suzhou, ay nagpapatakbo ng 25 pagpindot mula 80 T hanggang 400 T sa tabi ng isang in-house na die shop na may imported na wire EDM, CNC machining center at higit sa 10 grinder, na may kawani ng 60 teknikal na empleyado. Binubuo ng subsidiary nitong 2016 ang automation na bahagi ng parehong linya, na mahalaga kapag ang isang bahagi ng petrolyo ay kailangang lumipat mula sa isang manual press patungo sa isang naka-link na linya ng paglilipat nang walang pangalawang interface ng supplier.
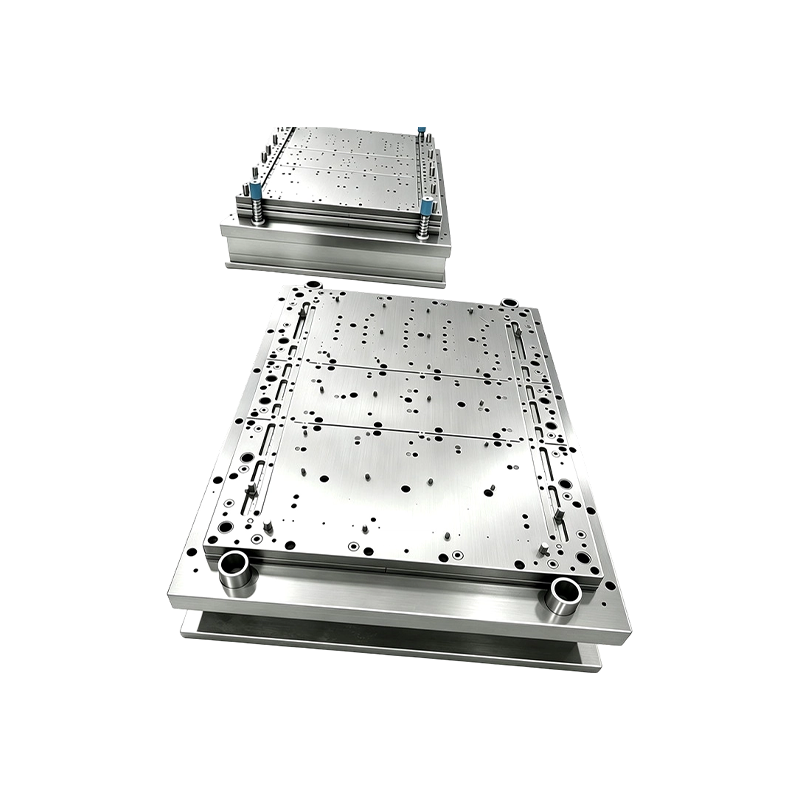 Custom Stamping Automation Equipment para sa Turnkey Press Lines Custom na kagamitan sa automation para sa stamping mold at press-line na mga proyekto, na may suporta sa turnkey integration at mga opsyon para mamuhunan sa production equipment kung kinakailangan. Tingnan ang Produkto →
Pagpapanatili, Pagsunod at ang Paper Trail
Ang pagsunod sa sektor na ito ay mas kaunti tungkol sa mga sertipiko sa isang pader at higit pa tungkol sa kung ano ang naglalakbay sa bawat karton. Apat na gawi ang nag-iwas sa marami sa quarantine.
- I-verify ang mga hindi kinakalawang na marka sa pagdating gamit ang positibong pagkakakilanlan ng materyal. Ang mixed strip ay ang klasikong ugat ng isang nabigong 316L claim, at ang XRF sampling bawat lot ay nagkakahalaga ng ilang minuto.
- Suriin ang katigasan pagkatapos mabuo, hindi lamang sa papasok na coil, kaya nahuhuli ang work-hardened radii bago sila umabot sa isang sour-service assembly.
- Panatilihing nakatali ang mga rekord ng salt-spray at passivation sa mga numero ng init, at sabihin ang pamantayan ng pagsubok na ginamit, dahil ang mga resulta ay hindi maihahambing sa mga pamamaraan.
- Para sa mga enclosure at instrument housing sa mga classified na lugar, kumpirmahin na sinusuportahan ng ruta ng pagpupulong ang kinakailangang sertipikasyon sa mapanganib na lugar sa halip na ipagpalagay na ang panlililak lamang ay nakakatugon dito.
Ang mga agwat ng pagpapanatili ng mamatay ay nabibilang sa parehong pag-uusap. Ang hindi kinakalawang na gawa ay nagpapatigas sa tool pati na rin ang bahagi, kaya ang 30,000 hanggang 60,000 stroke sharpening interval ay makatotohanan kung saan ang carbon steel ay maaaring umabot sa 100,000. Ang pagsusulat ng agwat na iyon sa kasunduan sa supply ay nagpoprotekta sa flatness callout sa loob ng dalawang taong programa na mas epektibo kaysa sa anumang papasok na inspeksyon.
Ang pagkakasunud-sunod ng mga desisyon ay kung ano ang naghihiwalay sa isang maayos na programa mula sa isang magastos. Ayusin ang haluang metal mula sa fluid chemistry, itakda ang flatness at burr limit kung saan pinoprotektahan ng mga ito ang isang seal, pagkatapos ay pumili sa pagitan ng progressive at transfer tooling batay sa taunang volume kaysa sa ugali. Ang dokumentasyon at pag-verify ng hardness ay dapat na napresyuhan mula sa unang quote, hindi napag-usapan pagkatapos ng pagtanggi. Gawin iyon, at ang isang naselyohang gasket retainer o tangke end cap ay hihinto sa pagiging isang commodity line item at magiging bahagi na humahawak ng mga numero nito para sa buhay ng field.
Nakaraang Post
Disenyo para sa Mga Halimbawang Magagawa na Nagbabago sa Mga Metal Stamping Quote
Susunod na Post
Heavy Stamping Guide: Mga Tolerance, Tonnage, Die na Disenyo, at Pagpili ng Tooling
Ang aming Mga produkto.
Simulan ang Iyong Negosyo sa isang OEM Manufacturer Dito mismo!

Magbigay ng mga pandaigdigang customer ng kumpletong turn-key na solusyon
sa pamamagitan ng
pagbabago!
MABILIS NA LINK
IMPORMASYON SA CONTACT.
-
 +86-139 1308 8972
-

-
 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Copyright © Suzhou Shuangqisi Mould Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan. Custom Stamping Die Mga Tagagawa ng Metal Stamping Die
