-
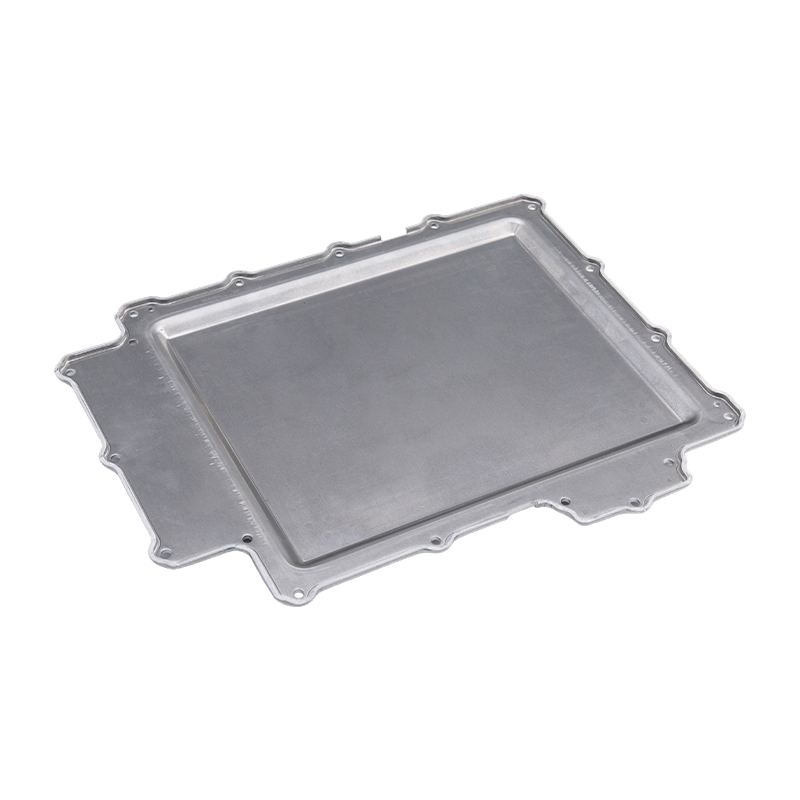
Mga bahagi ng panlililak sa takip ng baterya
Ang aming Battery cover stamping parts ay preci...
-
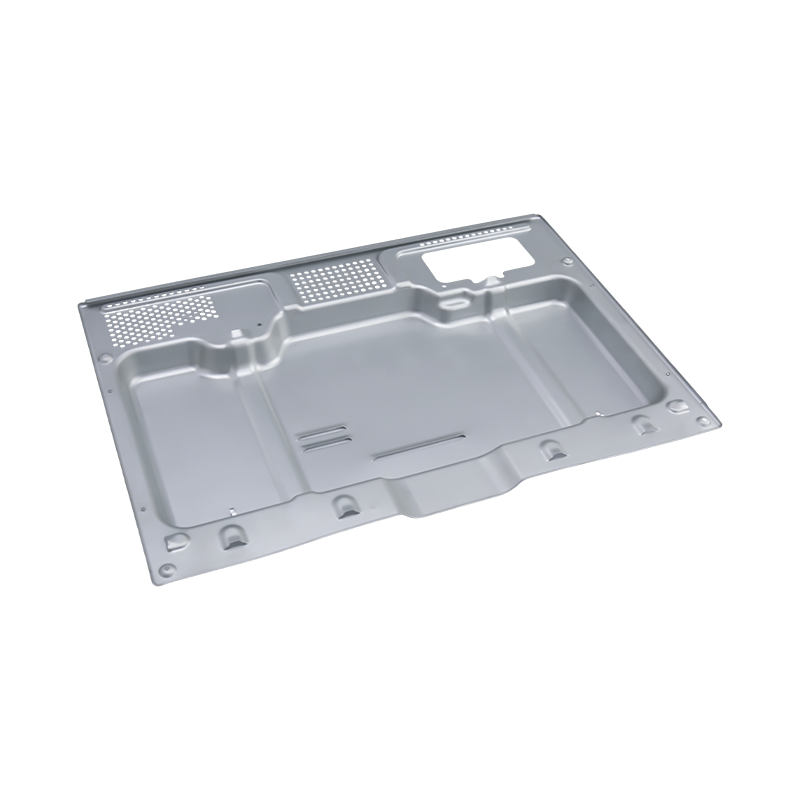
Mga bahagi ng high-end na panlililak sa oven
Ang aming High-end na oven stamping parts ay pr...
-
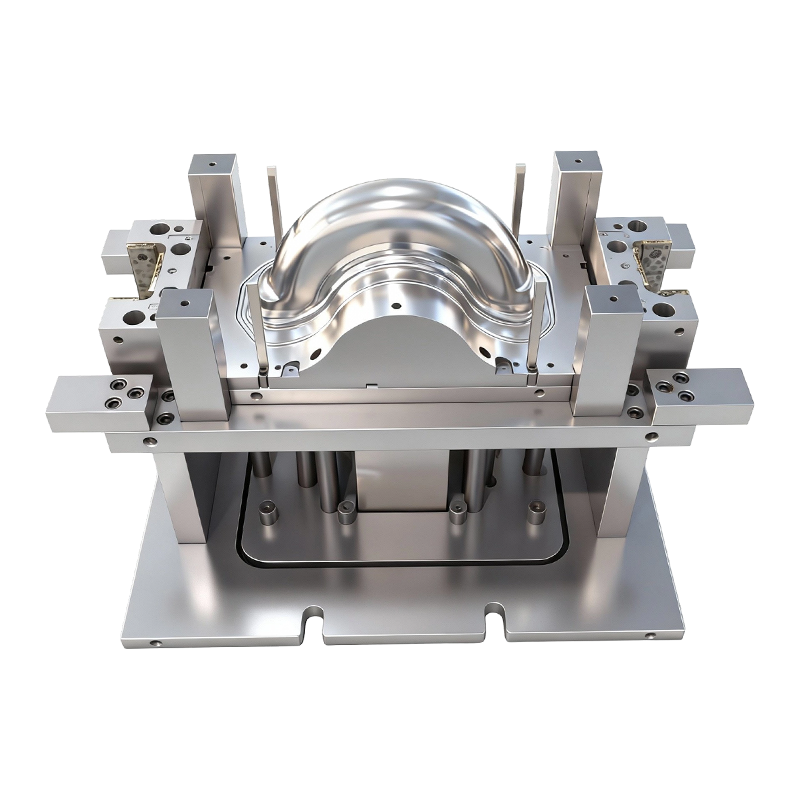
Malalim na pagguhit ng amag para sa harap at likurang mga gulong ng dalawang gulong na de-kuryenteng sasakyan
Ang Deep drawing mold na ito para sa harap at l...
-
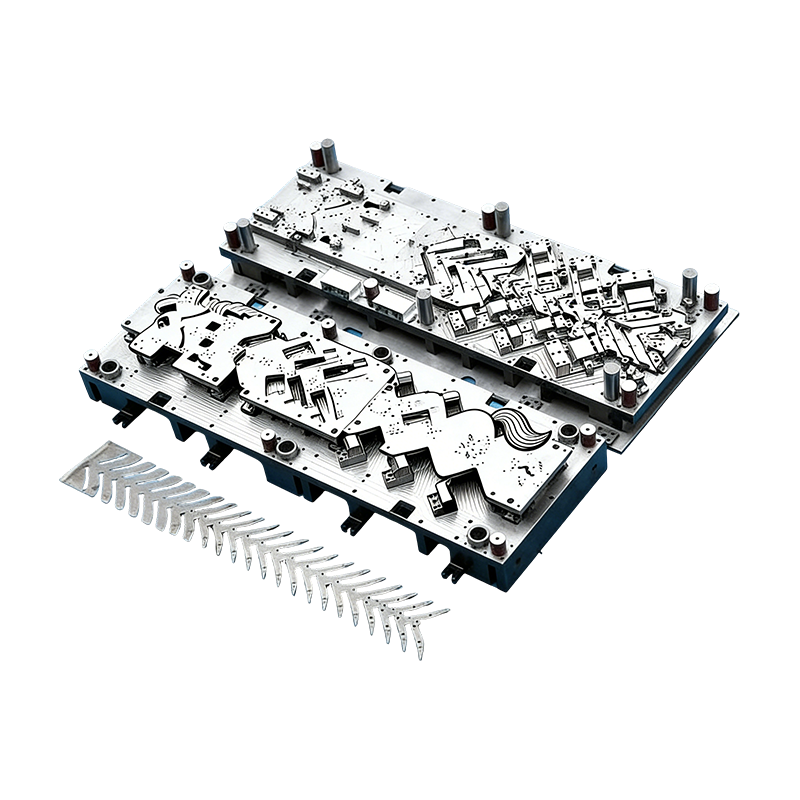
Mga progresibong hulma para sa mga bahagi ng sasakyan
Ang Continuous mold na ito para sa automotive m...
-
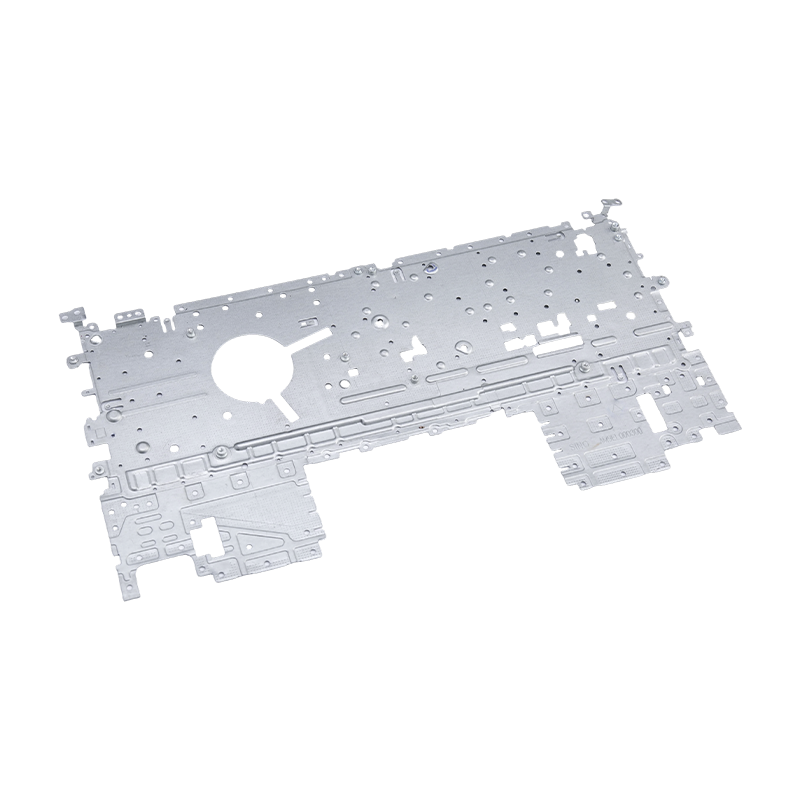
Mga bahagi ng panlililak sa laptop
Ang aming mga piyesa ng panlililak sa laptop ay...

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Heavy Stamping Guide: Mga Tolerance, Tonnage, Die na Disenyo, at Pagpili ng Tooling
Heavy Stamping Guide: Mga Tolerance, Tonnage, Die na Disenyo, at Pagpili ng Tooling
2026-10-13
Heavy Stamping: Kapag Masyadong Manipis ang 2 mm
Minsang tinanong ng isang purchasing engineer kung bakit nag-quote ang isang 6 mm bracket sa tatlong magkakaibang presyo sa loob ng 48 oras. Ang dahilan ay hindi labor o overhead. Ito ay tonelada. Ang mabigat na stamping—na bumubuo ng mga metal sheet na kadalasang mas makapal sa 4 mm—ay nagbabago sa bawat kalkulasyon: kapasidad ng pagpindot, die material, lubrication, at maging ang paraan ng pag-inspeksyon mo sa natapos na bahagi. Kung ituturing mo ang isang 6 mm na bahagi na parang 1.5 mm na electronic enclosure, masisira mo ang isang die o magbabayad para sa isang press na hindi mo kailangan.
Mabilis na konklusyon: Para sa mabigat na stamping, ang kinakailangang tonelada ay humigit-kumulang na may kapal na squared, hindi linearly. Ang isang 6 mm na low-carbon steel na bahagi ay maaaring mangailangan ng 2.5 hanggang 3 beses ang puwersa ng isang 3 mm na bahagi na may parehong perimeter. Palaging i-verify ang press stroke, laki ng kama, at kapasidad ng cushion bago mag-quote.
Ang praktikal na threshold ay hindi naayos. Ang ilang mga tindahan ay tinatawag na 3 mm ang bigat; ang iba ay nagsisimula sa 6 mm. Ang mahalaga ay kung kaya ng iyong umiiral na 80T hanggang 400T na pagpindot ang kinakailangang puwersa sa buong stroke nang hindi nalilihis ang frame. Sa mabigat na stamping, lumilitaw ang pagpapalihis bilang hindi pantay na kapal, basag na radii, at maikling die life.
Mga Pangunahing Prinsipyo: Ano ang Nagbabago Kapag Tumaas ang Gauge
Ang mabigat na stamping ay hindi lamang "higit na puwersa." Ito ay ibang hanay ng mga hadlang. Ang sumusunod na apat na salik ang magpapasya kung ang isang bahagi ay magagawa, nauulit, at kumikita.
Tonela at Stroke
Ang 400T press na may 24-inch stroke ay hindi katulad ng 400T press na may 10-inch stroke. Ang mabibigat na bahagi ay kadalasang nangangailangan ng mas malalim na pagguhit kaysa sa manipis na mga bahagi. Kung ang stroke ay masyadong maikli, hindi mo maaaring alisin ang bahagi o itakda ang unan. Palaging itugma ang press curve, hindi lang ang peak tonnage.
Die Material at Clearance
Para sa 6 mm na mild steel, ang die clearance ay karaniwang tumatakbo ng 8% hanggang 12% ng kapal bawat panig. Masyadong maliit na clearance ay nagiging sanhi ng galling at punch breakage; masyadong maraming lumilikha ng mabibigat na burr at mahinang kalidad ng gilid. Ang D2 at SKD11 ay nananatiling karaniwan, ngunit para sa mataas na lakas na bakal na higit sa 780 MPa, ang mga bakal na metalurhiya ng pulbos o mga pagsingit ng karbida ay nagiging matipid.
Springback Compensation
Ang makapal na metal ay bumabalik nang higit sa ganap na mga termino. Ang 6 mm na bahagi na may 90-degree na baluktot ay maaaring bumalik ng 2 hanggang 3 degrees pagkatapos bitawan. Ang die ay dapat na sobrang baluktot o ang proseso ay dapat may kasamang coining station. Ito ang dahilan kung bakit ang mga heavy stamping dies ay kadalasang nagkakahalaga ng 20% hanggang 40% na mas mataas kaysa sa thin-gauge dies na may katulad na laki.
Material Consistency
Ang pagkakaiba-iba ng kapal ng plus o minus na 0.2 mm ay bale-wala sa 1 mm gauge. Sa 8 mm, binabago nito ang kinakailangang puwersa ng 5% o higit pa. Nang walang papasok na inspeksyon at pare-parehong mga source ng coil, random na overload ang iyong press. Ang mabigat na stamping ay nangangailangan ng kakayahang masubaybayan sa antas ng lot.
Ang pagpili sa pagitan ng progresibo at paglipat ay namamatay din. Para sa mabibigat na bahagi, madalas na panalo ang mga transfer dies dahil inililipat nila ang bahagi sa pagitan ng mga istasyon nang hindi hinihila ito sa isang strip. Maaari mong basahin ang isang detalyadong paghahambing sa artikulong ito sa progresibo kumpara sa paglilipat ng metal stamping .
Paghahambing ng Tonela: Pagtutugma ng Pindutin sa Bahagi
Ang talahanayan sa ibaba ay gumagamit ng pinasimpleng formula ng paggugupit para sa mababang carbon na bakal (lakas ng paggugupit 300 MPa). Ang aktwal na tonelada ay nakasalalay sa disenyo ng die, grado ng materyal, at mga setting ng cushion. Gamitin ito bilang isang first-pass na filter, hindi isang panghuling quote.
Pansinin ang pagtalon mula 400T hanggang 600T. Maraming mga tindahan ang kayang humawak ng 4 hanggang 8 mm na bahagi ngunit dapat mag-outsource sa itaas ng 8 mm. Ang agwat na iyon ay kung saan lumalabas ang panganib sa paghahatid at paggapang sa gastos.
Nakatagong Sukatan: Pilitin ang Demand ayon sa Kapal
Ang mga mamimili ay madalas na naghahambing ng presyo bawat kilo. Ang isang mas mahusay na nakatagong sukatan ay ang demand ng puwersa sa bawat milimetro ng kapal. Ang tsart sa ibaba ay nagpapakita ng relatibong tonelada para sa parehong bahagi ng geometry habang tumataas ang kapal mula 3 mm hanggang 12 mm. Ang mga bar ay na-normalize sa 3 mm = 100.
Sa 12 mm, ang force index ay lumampas sa 1400% ng 3 mm baseline dahil linearly lumalaki ang shear area habang pinapataas din ng kapal ang kinakailangang pressure para sa malinis na shearing. Ito ang dahilan kung bakit ang isang maliit na pagbabago sa dimensyon ay maaaring itulak ang isang bahagi mula sa isang 200T press sa isang 600T press.
Paghati sa Aplikasyon sa Industriya para sa Heavy Stamping
Ang mabigat na pangangailangan ng stamping ay hindi pantay na ipinamamahagi. Batay sa mga tipikal na paghahalo ng proyekto sa mga tindahang bumubuo ng metal na nagsisilbi sa mga customer ng makinarya at sasakyan, halos nahahati ang merkado tulad ng sumusunod.
Automotive at bagong enerhiya na sasakyan — 45%
Mga mabibigat na trak at kagamitan sa konstruksiyon — 25%
Appliances at electronics — 20%
Kagamitang pang-industriya — 10%
Nangibabaw ang mga piyesa ng sasakyan dahil ang mga takip ng baterya, mga housing ng motor, mga frame ng upuan, at mga tansong busbar ay gumagamit lahat ng 4 hanggang 10 mm na stock. Ang mga mabibigat na stamping ng trak, tulad ng mga frame bracket at suspension mount, ay nangangailangan ng mas mataas na tonelada at kadalasang 12 mm o mas makapal na materyal.
 Mabibigat na Truck Stamping Parts para sa Mga Aplikasyon ng Komersyal na Sasakyan Precision high-strength steel components kabilang ang mga frame bracket at suspension plate, na inengineered para sa load-bearing, vibration resistance, at mahabang buhay ng serbisyo. Tingnan ang Produkto →
 Mga Bahagi ng Stamping ng Takip ng Baterya para sa Automotive at Storage System Cold-rolled steel, aluminum, o stainless steel enclosures na may mahigpit na tolerance, na tumutulong na protektahan ang mga core ng baterya mula sa alikabok, moisture, at impact. Tingnan ang Produkto →
Sa mga bagong sasakyang pang-enerhiya, ang mga bahagi ng pantatatak ng takip ng baterya ay dapat balansehin ang bigat, sealing, at kaligtasan ng pagbangga. Iyon ay karaniwang nangangahulugan ng mataas na lakas na bakal o aluminyo na haluang metal na may mahigpit na flatness tolerance. Para sa mga de-koryenteng motor, ang housing stamping parts ay nagdadala ng mga katulad na pangangailangan ngunit nagdaragdag ng magnetic shielding at concentricity na kinakailangan.
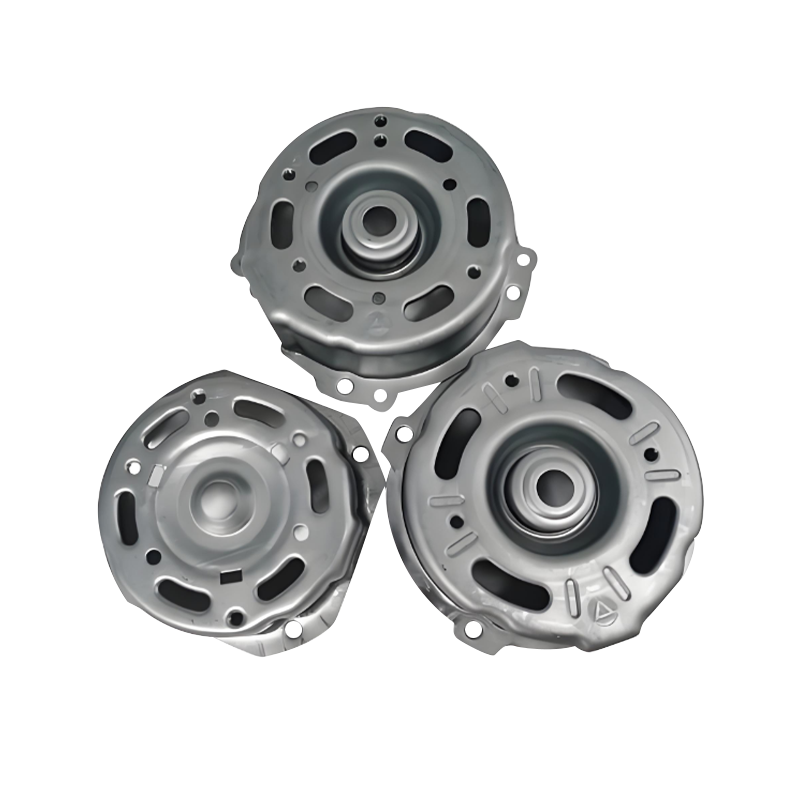 Automotive Motor Housing Stamping Parts High-strength steel o aluminum housings na may heat-dissipation structures at standardized na interface, na sumusuporta sa proteksyon ng motor, assembly efficiency, at durability. Tingnan ang Produkto →
Gabay sa Pagpili: Limang Hakbang Bago Ka Mag-commit
Gamitin ang sequence na ito upang mabawasan ang panganib ng pagbili ng maling press, die, o supplier.
Hakbang 1: Kalkulahin ang True Tonnage
Gamitin ang shear formula: perimeter × kapal × shear strength / 1000. Magdagdag ng 20% na kaligtasan para sa shock load at 10% para sa cushion return. Huwag umasa sa nominal rating lamang ng press.
Hakbang 2: I-verify ang Bed at Stroke
Suriin kung ang die ay umaangkop sa kama at kung ang stroke ay nakakaalis sa bahagi. Ang isang 312-pulgada sa pamamagitan ng 84-pulgada na kama ay karaniwan sa malalaking pagpindot, ngunit ang iyong die ay maaaring mangailangan ng mga T-slot sa mga partikular na posisyon.
Hakbang 3: Kumpirmahin ang Marka ng Materyal
Ang mataas na lakas na bakal na higit sa 780 MPa ay maaaring mangailangan ng 30% na higit na puwersa kaysa sa banayad na bakal. Humingi ng mga sertipiko ng gilingan at i-verify ang pagpapaubaya sa kapal bago ang produksyon.
Hakbang 4: Pag-audit ng Die Maintenance
Mas mabilis masusuot ang mabigat na stamping dies. Hilingin ang pagitan ng preventive maintenance ng supplier, imbentaryo ng ekstrang suntok, at talaan ng buhay na namamatay sa mga stroke.
Hakbang 5: Magplano para sa Automation
Ang mabibigat na bahagi ay mahirap pakainin ng kamay. Dapat na tukuyin ang mga transfer system, robot, o coil feeder kasama ng die upang maiwasan ang muling paggawa sa ibang pagkakataon.
Pagpapanatili at Pagsunod para sa Heavy Stamping
Ang mabigat na stamping ay nagpapalaki ng pagkasira, ingay, at panganib sa kaligtasan. Ang isang plano sa pagpapanatili na gumagana para sa mga linya ng manipis na gauge ay mabibigo dito.
- Siyasatin ang mga die clearance tuwing 5,000 hanggang 10,000 stroke para sa 6 mm pataas. Bumibilis ang pagsusuot pagkatapos ng unang 20% ng namamatay na buhay.
- Subaybayan ang pagpapalihis ng press frame kada quarter. Ang isang 0.2 mm na pagpapalihis sa buong kama ay maaaring mag-double edge ng taas ng burr.
- Gumamit ng lubrication na may matinding pressure additives. Ang mga karaniwang thin-film lubricant ay nasira sa ilalim ng mataas na presyon ng contact.
- Sumunod sa mga lokal na pamantayan sa pagbabantay para sa mga high-tonnage press. Ang mga magagaan na kurtina lamang ay hindi maaaring huminto sa isang 400T na ram sa loob ng ligtas na distansya.
- Panatilihin ang mga rekord ng kakayahang masubaybayan ng materyal nang hindi bababa sa tatlong taon. Kung ang isang batch ng makapal na bakal ay may hindi pare-parehong ani, kailangan mong ihiwalay ang mga apektadong bahagi nang mabilis.
Para sa mga supplier, binabawasan ng kakayahang mag-alok ng die, part, at automation mula sa isang source ang problema sa maintenance handoff. Kapag ang tagabuo ng die at ang stamper ay iisang koponan, darating ang mga pagsasaayos ng clearance at mga ekstrang bahagi nang walang pagturo ng daliri.
Tandaan sa ROI: Kung Saan Tumagas ang Mga Mabibigat na Stamping na Badyet
Ang pinakamalaking nakatagong gastos sa heavy stamping ay hindi ang press hourly rate. Ito ay scrap mula sa springback at die tryout. Ang isang 6 mm na bahagi na nabigo sa dimensional na inspeksyon sa 5,000 stroke ay maaaring mag-aksaya ng 8 hanggang 12 tonelada ng bakal bago itama ang die. Ang isang disiplinadong plano sa pagsubok na may mga sample ng incremental na kapal ay nagkakahalaga ng mas mababa sa isang linggo ng scrap ng produksyon.
Kapag sinusuri mo ang isang quote, hilingin ang ipinapalagay na lakas ng paggugupit, die clearance, at paraan ng kompensasyon ng springback. Kung hindi makasagot ang supplier, malamang na nakabatay ang presyo sa mga gawi sa manipis na sukat. Iyon na ang sandali para maglakad sa sahig at tingnan ang press curve.
Nakaraang Post
Custom Metal Stamped Parts para sa Petroleum Industry: Materials & Sourcing
Susunod na Post
Automotive Part Progressive Stamping: Dies, Tolerances, Costs, at Volume Guide
Ang aming Mga produkto.
Simulan ang Iyong Negosyo sa isang OEM Manufacturer Dito mismo!

Magbigay ng mga pandaigdigang customer ng kumpletong turn-key na solusyon
sa pamamagitan ng
pagbabago!
MABILIS NA LINK
IMPORMASYON SA CONTACT.
-
 +86-139 1308 8972
-

-
 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Copyright © Suzhou Shuangqisi Mould Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan. Custom Stamping Die Mga Tagagawa ng Metal Stamping Die
