-
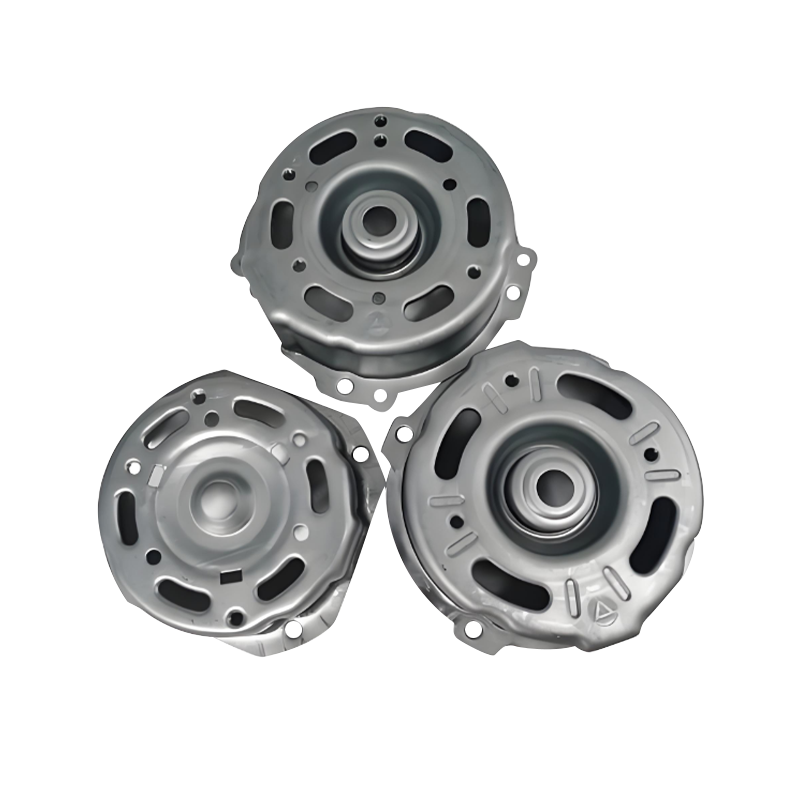
Automotive motor housing stamping parts
Ang automotive motor housing stamping parts ay ...
-
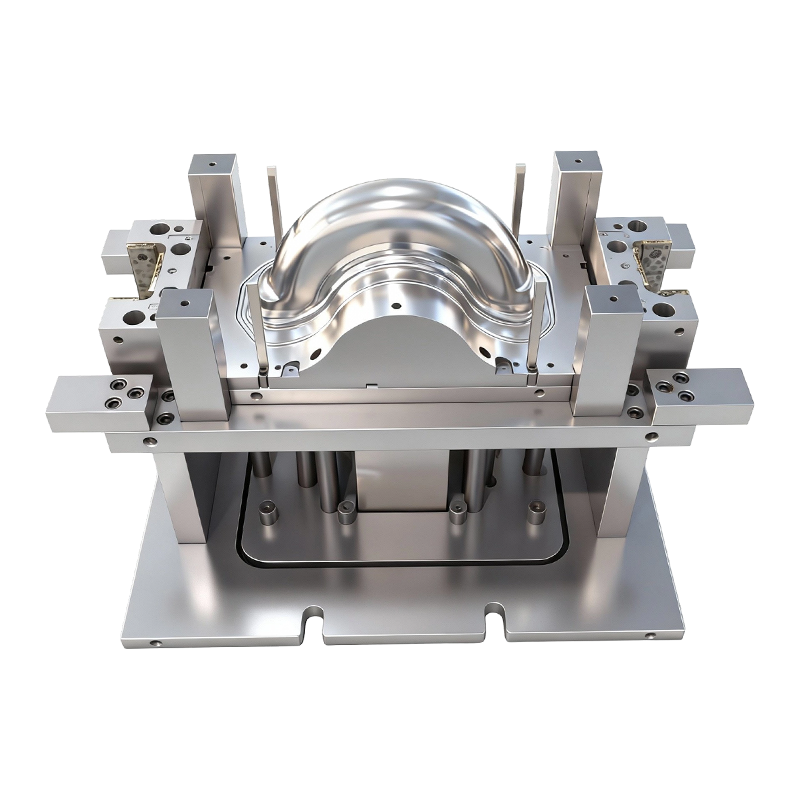
Malalim na pagguhit ng amag para sa harap at likurang mga gulong ng dalawang gulong na de-kuryenteng sasakyan
Ang Deep drawing mold na ito para sa harap at l...
-
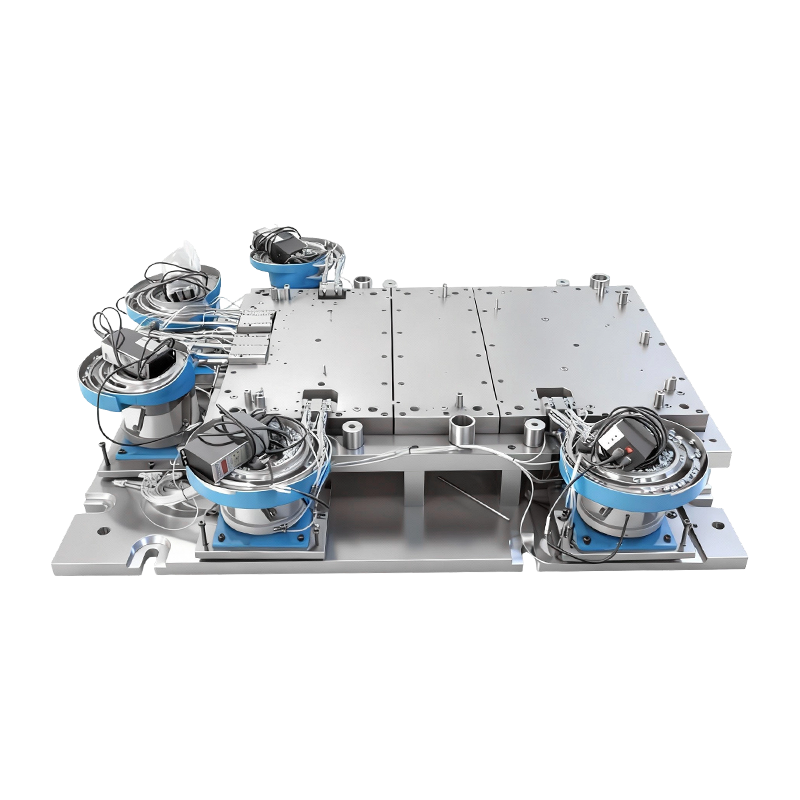
Awtomatikong riveting mol para sa malaking computer machine base
Ang Automatic Riveting Mould na ito para sa Mal...
-
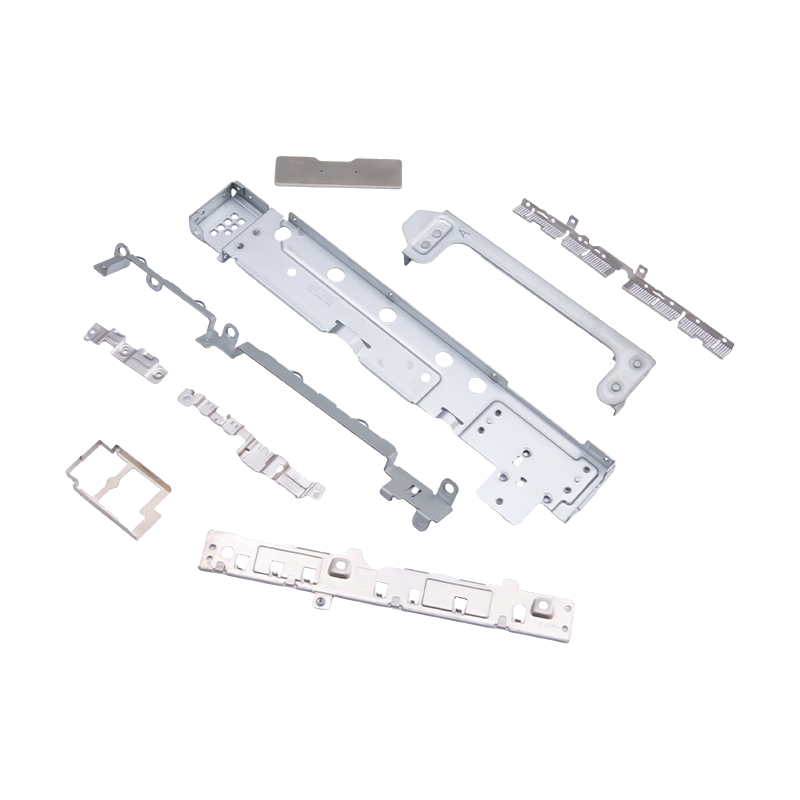
Maliit na naselyohang bahagi para sa mga laptop at mobile phone
Bilang mahahalagang panloob na bahagi para sa m...
-
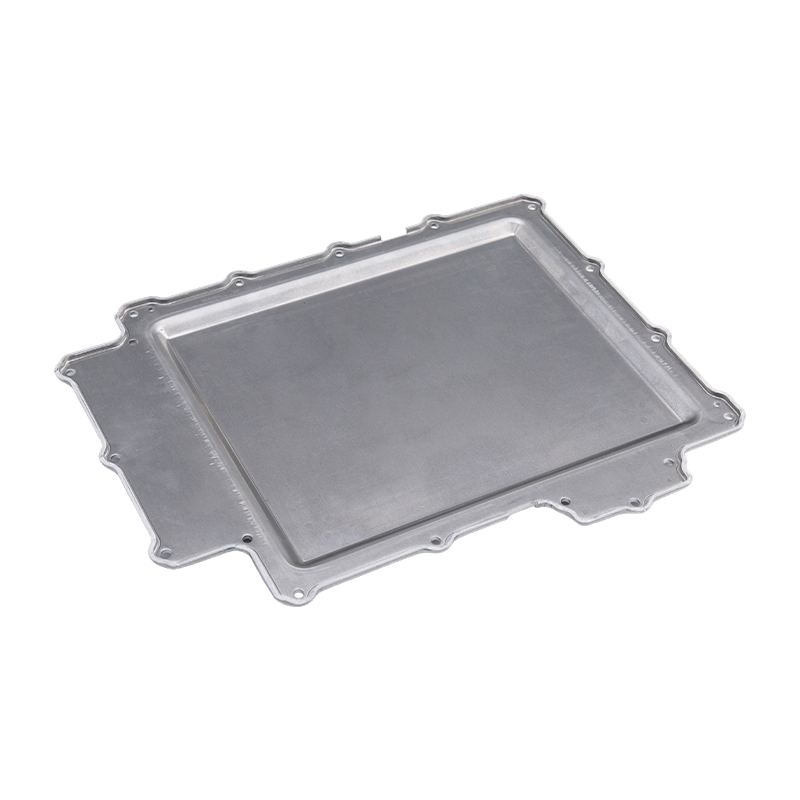
Mga bahagi ng panlililak sa takip ng baterya
Ang aming Battery cover stamping parts ay preci...

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Automotive Part Progressive Stamping: Dies, Tolerances, Costs, at Volume Guide
Automotive Part Progressive Stamping: Dies, Tolerances, Costs, at Volume Guide
2026-10-08
Kumuha ng 1.8 mm HSLA 340 seat-bracket. Patakbuhin ito sa isang 14-istasyon na progresibong die na pinapakain mula sa coil at ang presyo ng piraso ay karaniwang nasa humigit-kumulang 40 porsiyento ng kung ano ang sisingilin ng isang manu-manong cell ng anim na single-action press. Ang progresibong linya ay nagtataglay ng posisyon ng butas sa loob ng ±0.08 mm sa buong shift na may isang operator na naglo-load ng mga coil. Ang manu-manong cell ay nangangailangan ng apat na tao upang pakainin ang mga blangko at naaalis pa rin sa tolerance sa ikatlong shift. Ang agwat na iyon ay ang buong argumento para sa progresibong stamping sa mga bahagi ng sasakyan — at ito ay mananatili lamang kapag ang volume, ang layout ng strip at ang tool steel ay tinukoy nang tama mula sa simula.
Ang maikling sagot para sa karamihan ng mga programang automotive:
- Ang progresibong stamping ay nagiging pinakamurang ruta kapag ang taunang volume ay humigit-kumulang 150,000 hanggang 200,000 piraso para sa isang bracket-class na bahagi, at mas mababa kapag ang ilang mga numero ng bahagi ay nagbabahagi ng isang strip.
- Ang paggamit ng materyal — hindi bilis ng pagpindot — ay ang pinakamalaking single cost lever. Ang tatlong porsyentong pagbawas sa lapad ng strip ay kadalasang higit sa sampung porsyentong pagbawas sa cycle-time sa kabuuang gastos sa bawat bahagi.
- Naiipon ang mga tolerance sa mga istasyon, kaya ang posisyon ng butas, anggulo ng liko at flatness ay dapat italaga sa mga partikular na istasyon sa halip na sa natapos na pagguhit lamang.
- Ang mga namatay, naselyohang bahagi at ang feed automation ay dapat na i-engineered bilang isang sistema. Hatiin ang mga ito sa tatlong supplier at ang tolerance stack ay karaniwang ang unang nasawi.
Kung Saan Nagtagumpay ang Progressive Stamping sa Mga Alternatibo
Ang isang progresibong die ay nagsasagawa ng bawat operasyon - pagbubutas, pagguhit, pag-trim, pagbuo, pag-flanging at paghihiwalay - sa loob ng isang pindutin ang stroke, na ang strip ay sumusulong ng isang pitch bawat stroke. Ang bahagi ay hindi kailanman hinahawakan ng isang tao sa pagitan ng mga operasyon, kung saan ang katumpakan at ang pagtitipid sa paggawa ay parehong nagmumula. Ang economics flip depende sa tatlong variable: volume, kapal ng materyal at kung gaano karaming mga istasyon ang tunay na nangangailangan ng geometry.
Ang mga bahagi ng manipis na gauge sa ilalim ng 3 mm na may mataas na taunang volume ay ang mga klasikong progresibong kandidato. Ang mas mabibigat na seksyon na higit sa 6 mm, o mga bahagi na may malalim na draw na nangangailangan ng ilang istasyon ng redraw, ay kadalasang pinapaboran ang deep drawing o transfer dies sa halip - ang tooling bill para sa isang 20-station progressive die sa isang 5 mm floorpan member ay mahirap bigyang-katwiran laban sa isang four-slide transfer line.
Layout ng strip
Ang pitch, lapad ng web at disenyo ng carrier ay magpapasya sa paggamit ng materyal bago maputol ang isang istasyon. Ang 2 mm web reduction sa isang 300 mm coil ay nagkakahalaga ng higit pa kaysa sa karamihan ng mga press upgrade.
Bilang ng istasyon
Ang bawat idinagdag na istasyon ay nagtataas ng die cost, maintenance load at press tonnage. Ang mga idle station ay kung minsan ay sadyang nakalaan para sa isang rebisyon sa hinaharap — isang murang bakod laban sa pagbabago ng disenyo.
Toneladong bintana
Ang lakas ng pagputol ay tumataas sa sandali ng paggugupit. Ang isang die na kasya sa isang 250 T press sa papel ay maaaring lumampas dito sa isang hard strip, kaya tonnage margin na 20 hanggang 30 porsiyento ay normal na pagsasanay.
Grade ng tool na bakal
Ang pinahiran na carbide o powder-metallurgy steel sa mga piercing station ay nagpapahaba ng mga pagitan ng regrind sa high-strength strip, ngunit kapag ang die shoe at guide pillars ay sapat na matigas upang tumugma.
Ano ang Tunay na Nangyayari sa Loob ng Progresibong Die
Ang pagkakasunud-sunod ng istasyon ay nagdadala ng engineering. Ang isang tipikal na automotive progressive tool ay bubukas na may pilot hole at notch station, gumagalaw sa unang draw o form, nagdaragdag ng trimming at piercing habang tumitigas ang materyal, pagkatapos ay nagtatapos sa flanging, restriking at parting cut na nag-iiwan sa bahagi sa carrier hanggang sa huling strike.
Tatlong detalye ang magpapasya kung ang tool ay may tolerance pagkatapos ng anim na buwan ng produksyon. Ang mga pilot pin ay dapat na sumasali bago ang anumang istasyon ng pagputol upang i-lock ang posisyon ng strip. Dapat na hawakan ng stripper plate ang strip na patag sa panahon ng draw, o ang panel ay babalik nang hindi pantay. At ang scrap ay dapat na lumabas pababa sa pamamagitan ng mga chute nang hindi na muling pumapasok sa strip path - ang bumabalik na slug ay ang nag-iisang pinakakaraniwang sanhi ng sakuna na pinsala sa kamatayan.
Sa mga advanced na high-strength steels, ang springback compensation ay binuo sa mga form station sa halip na itama sa ibang pagkakataon. Ang mga die builder ay karaniwang nag-o-overbend sa flange sa pamamagitan ng isang kinakalkula na anggulo at pagkatapos ay i-restrike ito, dahil ang isang 590 MPa o 780 MPa strip ay hindi magkakaroon ng isang nominal na anggulo sa sarili nitong. Ang pagkakaiba sa pagitan ng progresibo at paglipat ng metal stamping ay bumababa sa kung paano ang bahagi ay dinadala sa pagitan ng mga istasyong ito — ang isa ay umaasa sa strip carrier, ang isa sa isang mekanismo ng paglilipat — at ang pagpipiliang iyon ay nagbabago sa gastos ng tooling, cycle ng oras at ang pagpaparaya na maaari mong makatotohanang maipangako.
Progressive vs Paglipat vs Manual: Isang Magkatabi na Paghahambing
Inihahambing ng talahanayan sa ibaba ang tatlong ruta para sa isang mid-size na automotive structural bracket sa humigit-kumulang 200,000 piraso bawat taon. Ang mga numero ay karaniwang mga halaga ng pagpaplano na ginagamit para sa paghahambing ng supplier, hindi mga panipi.
Criterion
Progresibong mamatay
Paglipat mamatay
Manual / solong aksyon
Pamumuhunan sa kagamitan
Mataas
Katamtaman
Mababa
Presyo ng piraso sa 200k/yr
Mababaest
kalagitnaan
Mataasest
Maaabot na posisyon ng butas
±0.05 hanggang ±0.10 mm
±0.10 hanggang ±0.20 mm
±0.25 mm at pag-anod
Oras ng pagbabago
2 hanggang 6 na oras
1 hanggang 3 oras
20 hanggang 45 minuto
Mga operator bawat shift
1
2
4 hanggang 6
Pinakamahusay na akma sa volume band
150k pataas
50k hanggang 150k
Wala pang 50k
 Progressive Molds para sa Automotive Motor Housings at Small Parts Mataas-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Tingnan ang Produkto →
Tandaan kung saan nakaupo ang crossover. Mas mababa sa humigit-kumulang 50,000 piraso bawat taon, nangingibabaw ang amortization ng tool at ang manu-manong ruta ay nanalo pa rin sa kabuuang gastos. Sa pagitan ng 50,000 at 150,000 ang sagot ay nakadepende sa pagiging kumplikado ng bahagi at kung ang isang pangalawang bahagi na numero ay maaaring magbahagi ng parehong strip — ang shared-strip na opsyon na iyon ay madalas na nagpapabalik sa isang progresibong tool sa loob ng labingwalong buwan.
Tatlong Nakatagong Sukatan na Nagpapasya sa Line Profitability
Karaniwang ipinapakita ng mga panipi ang presyo ng piraso at halaga ng tooling. Bihirang ipakita ng mga ito ang paggamit ng materyal, pangkalahatang pagiging epektibo ng kagamitan o ang rate ng scrap pagkatapos na ma-reground nang dalawang beses ang isang tool. Ang tatlong numerong iyon ay madalas na nag-iiba sa pagitan ng dalawang supplier kaysa sa naka-quote na presyo.
Progressive
OEE 76%
Transfer
OEE 61%
Manu-manong cell
OEE 44%
Ang OEE para sa isang progresibong linya ay sumasalamin sa tatlong bagay na nagtutulungan: pagkakaroon ng pindutin, ang disiplina sa feed at coil-change, at first-pass yield. Ang isang linya na tumatakbo sa 60 stroke bawat minuto ngunit humihinto bawat apatnapung minuto para sa isang jam ay karaniwang natatalo sa isang tumatakbo sa 45 stroke bawat minuto na may malinis na scrap path. Kapag naghahambing ng mga supplier, tanungin ang aktwal na oras ng pagbabago ng coil, ang pitch at stroke rate, at ang bilang ng mga bahagi sa pagitan ng mga pag-regrind — hindi ang maximum na bilis ng pagpindot.
Kung saan Ginagamit ang mga Automotive Progressive Stamping Parts
Ang progresibong trabaho ay nangingibabaw sa mga seksyon ng mataas na volume ng isang sasakyan kaysa sa buong istraktura. Ang pamamahagi sa ibaba ay nagpapakita ng tipikal na bahagi ng mga pamilya na ginawa sa progresibo at multi-station tooling.
- EV at powertrain — 42%: mga housing ng motor, mga plate na takip ng baterya, mga high-voltage na tansong busbar at mga bracket ng drive-unit.
- Katawan, upuan at istraktura — 24%: seat frame, reinforcement bracket, latch plate at maliliit na miyembro ng katawan.
- Gasolina, tambutso at komersyal na sasakyan — 18%: tank end plate, heat shield at heavy-truck bracketry.
- Mga elektronikong kagamitan at pang-industriya — 16%: server chassis, oven shell, laptop at phone structural parts, servo-drive housings at compressor component.
 Bagong Enerhiya na Sasakyan Copper Busbar Stamping Parts Precision-stamped high-purity copper busbars para sa EV high-voltage current distribution, na may kaugnayan kung saan ang conductive, low-resistance na koneksyon at katabing automotive stamping ay nangangailangan ng malapit na pagsasama ng supplier. Tingnan ang Produkto →
Ang pamilya ng tansong busbar ay nagkakahalaga ng pagtawag. Pinagsasama ng mga bahaging iyon ang malambot, mataas na conductive na materyal na may hinihingi na burr at flatness na detalye, at kadalasang ginagawa ang mga ito kasabay ng mga nakapaligid na bahagi ng bakal sa katabing kagamitan. Isang supplier na nagpapatakbo na pareho mga bahagi ng panlililak ng sasakyan at ang gawaing electronic stamping ay kadalasang mayroong toolroom at metrology depth upang mahawakan ang parehong materyal na sistema nang walang mahabang curve sa pag-aaral sa unang pagtakbo.
Pagtukoy ng Progressive Stamping Programme: Pitong Hakbang
Karamihan sa mga overrun sa gastos sa mga progresibong programa ay nagmumula sa pagkakasunud-sunod, hindi sa mismong die. Ang pagkakasunud-sunod sa ibaba ay nagpapakita kung paano ang mga desisyon sa disenyo, tooling at automation ay talagang pinipigilan ang isa't isa.
- Ayusin muna ang layout ng strip. Itakda ang lapad ng pitch, web at coil laban sa blangko na geometry bago pumili ng bilang ng istasyon. Ang bawat susunod na desisyon ay nagmamana ng geometry na ito.
- Magtalaga ng mga tolerance sa mga istasyon. Magpasya kung aling istasyon ang nagmamay-ari ng posisyon ng butas, kung alin ang nagmamay-ari ng anggulo ng liko, at kung alin ang nagmamay-ari ng flatness. Ang hindi malinaw na pagpapaubaya sa pagguhit ay nagiging mga hindi pagkakaunawaan sa panahon ng PPAP.
- Sukatin ang pindutin na may margin. Kalkulahin ang peak shear force, hindi average na puwersa, at panatilihin ang 20 hanggang 30 porsiyentong headroom para sa hinaharap na pag-upgrade ng materyal.
- Magpasya nang maaga sa saklaw ng automation. Coil loading, straightener, feeder, scrap conveyor at exit handling lahat ng pagbabago sa taas ng die at cycle timing kung huli silang dumating sa proyekto.
- Magpatakbo ng die simulation. Ang pagbuo ng simulation ay nakakakuha ng springback at thinning bago putulin ang bakal, na malayong mas mura kaysa sa pagwawasto ng natapos na form station.
- Planuhin ang regrind cycle. Itala ang bilang ng mga bahagi sa pagitan ng mga hasa mula sa unang araw ng produksyon upang ang buhay ng tool ay maging isang masusukat na linya ng gastos sa halip na isang pagpapalagay.
- I-verify sa tooling ng produksyon. Bumuo ng mga off-tool na sample at buong PPAP sa huling die, hindi sa isang prototype tool, o ang tolerance stack ay lilipat kapag dumating na ang tunay na strip.
 Custom Stamping Automation Equipment para sa Progressive Stamping Lines Listahan ng produkto para sa custom na stamping automation equipment, na may kaugnayan kung saan ang mga progresibong programa ay nangangailangan ng coordinated die design, stamped part production at automation delivery. Tingnan ang Produkto →
Ang ikaapat na hakbang ay kung saan binabago ng paghahatid ng turnkey ang matematika. Kapag ang die builder at ang automation builder ay umupo sa ilalim ng isang kontrata, ang taas ng die, pass line, feeder stroke at press tonnage ay naresolba sa isang drawing sa halip na makipag-usap sa pagitan ng dalawang vendor pagkatapos na maputol ang tool. Ang pagpapanatiling disenyo ng die, paggawa ng naselyohang bahagi at pag-stamping ng automation sa loob ng isang pangkat ng engineering ay nag-aalis ng mga interface kung saan ang mga progresibong programa ay karaniwang nawawalan ng linggo.
Pagpapanatili, Pagpapanatili ng Pagpapahintulot at Mga Talaan ng Pagsunod
Ang isang progresibong die na gumawa ng mga katanggap-tanggap na bahagi sa paglulunsad ay hindi mananatili doon nang walang ritmo ng pagpapanatili. Ang karaniwang kasanayan ay ang pagsukat ng sample sa bawat agwat ng regrind, subaybayan ang trend sa halip na ang indibidwal na pagbabasa, at palitan ang mga guide pillar at bushings sa isang nakapirming bilang sa halip na sa pagkabigo. Ang halaga ng isang nakaplanong walong oras na serbisyo ng die ay isang maliit na bahagi ng halaga ng isang na-scrap na coil at isang napalampas na kargamento.
Ang dokumentasyon ng pagsunod para sa automotive stamping ay karaniwang kailangang maglakbay kasama ang bahagi: mga sertipiko ng materyal na may mga numero ng init, mga ulat ng dimensional na layout sa PPAP, mga control plan na tumutukoy sa mga kritikal na istasyon, at mga talaan ng kasaysayan ng pagpapanatili at pag-regrind ng die. Ang mga high-strength steel grade na ibinibigay sa isang 590 MPa o 780 MPa na detalye ay dapat na may papasok na data ng inspeksyon na naitala laban sa coil, dahil makitid ang forming window para sa mga grade na iyon at isang mill-to-mill na variation ay lalabas bilang isang bend-angle shift bago pa ito lumabas bilang isang nakikitang crack.
Ang pagpapadulas at pamamahala ng scrap ay ang dalawang item sa housekeeping na higit na nakakaapekto sa pangmatagalang pagpapanatili ng pagpapaubaya. Ang tamang pagpili ng lubricant para sa coating sa papasok na strip ay nakakabawas ng galling sa mga draw station, at ang isang scrap chute na siniyasat sa isang nakapirming iskedyul ay pumipigil sa slug-induced die damage na hindi kayang makuha ng kahit anong dami ng kapasidad ng press. Itinuring bilang nakagawiang pagpapanatili sa halip na isang nahuling pag-iisip, parehong nagpapalawak ng agwat sa pagitan ng mga pag-regrind at humawak sa tolerance band na naging dahilan ng progresibong pagtatatak sa tamang pagpili sa unang lugar.
Nakaraang Post
Heavy Stamping Guide: Mga Tolerance, Tonnage, Die na Disenyo, at Pagpili ng Tooling
Susunod na Post
In-Die Riveting para sa Progressive Stamping Dies: Mga Prinsipyo at Aplikasyon
Ang aming Mga produkto.
Simulan ang Iyong Negosyo sa isang OEM Manufacturer Dito mismo!

Magbigay ng mga pandaigdigang customer ng kumpletong turn-key na solusyon
sa pamamagitan ng
pagbabago!
MABILIS NA LINK
IMPORMASYON SA CONTACT.
-
 +86-139 1308 8972
-

-
 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Copyright © Suzhou Shuangqisi Mould Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan. Custom Stamping Die Mga Tagagawa ng Metal Stamping Die
