-
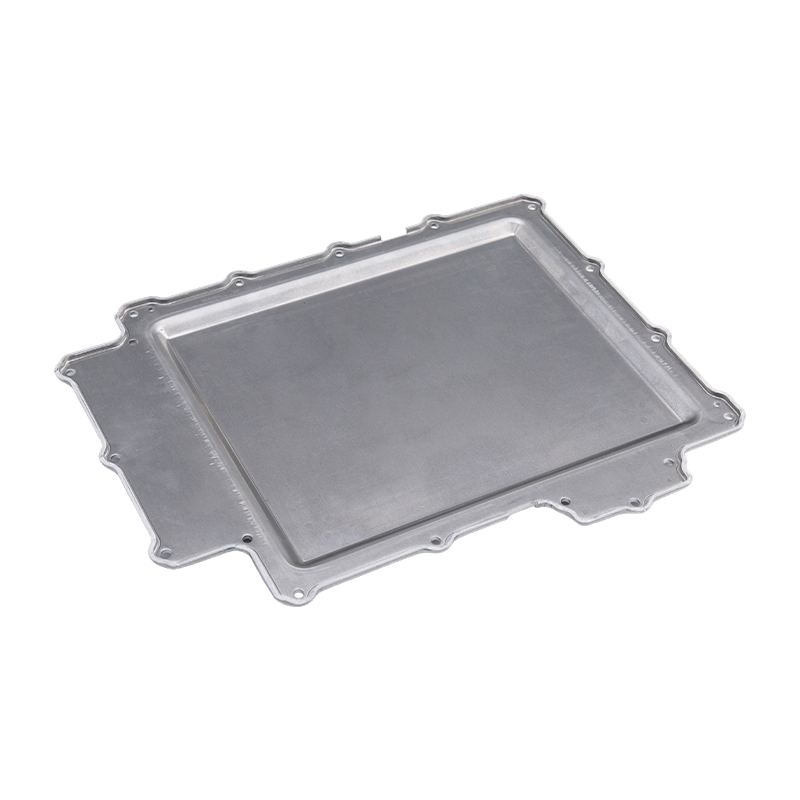
Mga bahagi ng panlililak sa takip ng baterya
Ang aming Battery cover stamping parts ay preci...
-
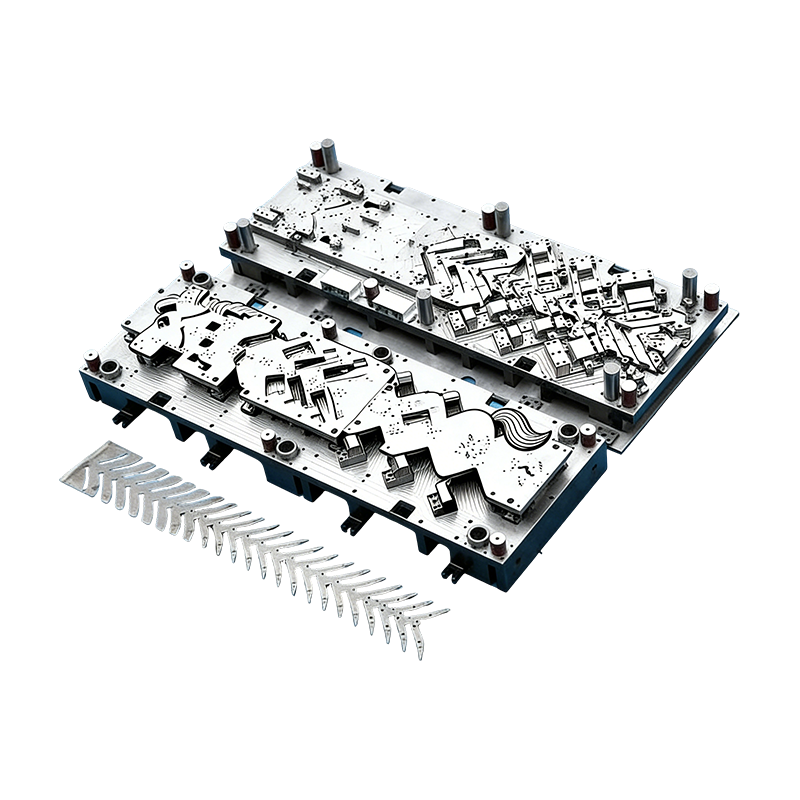
Mga progresibong hulma para sa mga bahagi ng sasakyan
Ang Continuous mold na ito para sa automotive m...
-
Malalim na pagguhit ng amag para sa harap at likurang mga gulong ng dalawang gulong na de-kuryenteng sasakyan
Ang Deep drawing mold na ito para sa harap at l...
-
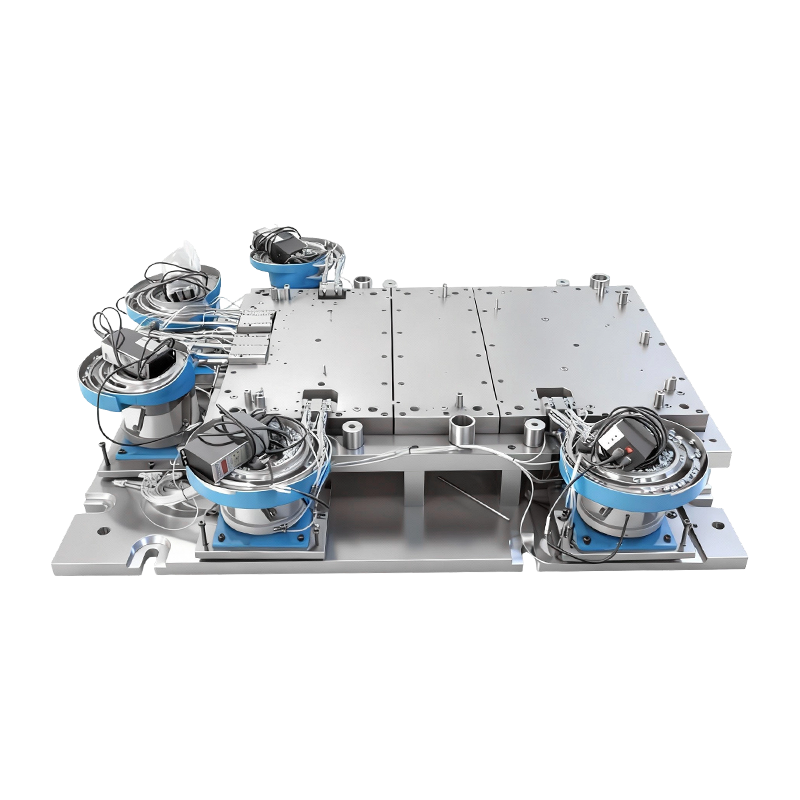
Awtomatikong riveting mol para sa malaking computer machine base
Ang Automatic Riveting Mould na ito para sa Mal...
-
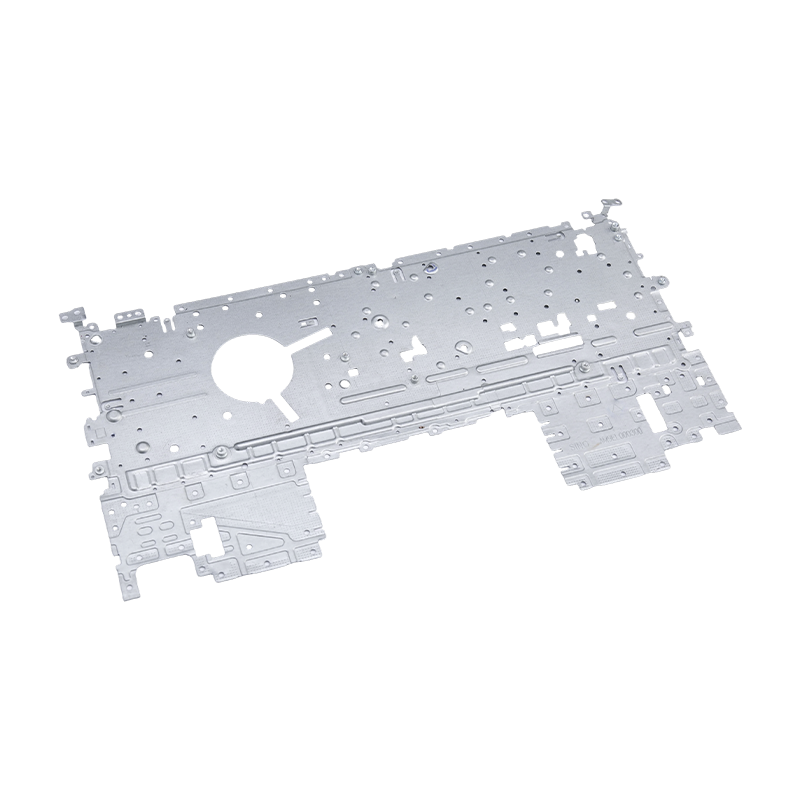
Mga bahagi ng panlililak sa laptop
Ang aming mga piyesa ng panlililak sa laptop ay...
-
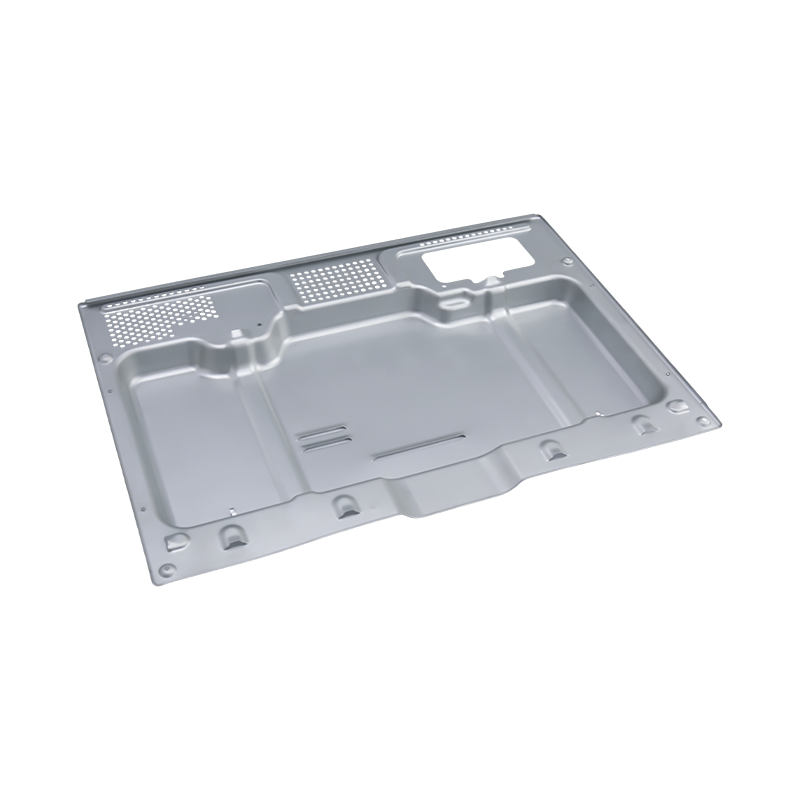
Mga bahagi ng high-end na panlililak sa oven
Ang aming High-end na oven stamping parts ay pr...

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / In-Die Riveting para sa Progressive Stamping Dies: Mga Prinsipyo at Aplikasyon
In-Die Riveting para sa Progressive Stamping Dies: Mga Prinsipyo at Aplikasyon
2026-09-24
Ano ang Ginagawa ng In-Die Riveting sa Loob ng Progressive Die
Karamihan sa mga naselyohang asembliya ay naglalakbay sa pamamagitan ng dalawang magkahiwalay na operasyon: ang mga bahagi ay nabuo sa isang die, pagkatapos ay dinadala sa isang press o isang kabit kung saan sila pinagdugtong. Inaalis ng in-die riveting ang pangalawang biyahe na iyon. Ang riveting station ay nakaupo sa loob ng isang multi-station na progresibong die, kaya ang butas, pagyuko, pagsasalansan, pagpapakain ng rivet, pag-riveting, paghubog at pag-blangko ay nangyayari sa isang tuluy-tuloy na tool.
Ang resulta ay isang tapos, permanenteng pinagsamang multi-layer na bahagi sa isang pindutin ang stroke. Dahil ang joint ay ginawa gamit ang isang prefabricated, independent rivet, ang proseso ay naiiba sa welding, mula sa clinching, at mula sa offline press riveting. Walang thermal input at walang hiwalay na assembly cell, at walang operator na kailangang ilipat ang bahagyang tapos na mga bahagi mula sa isang makina patungo sa susunod.
Ang lohika ay pareho sa alinman progresibong proseso ng stamping kumpara sa transfer stamping : ang strip ay umuusad sa isang nakapirming pitch, at ang bawat istasyon ay gumagawa ng isang trabaho. Ang dahilan kung bakit kakaiba ang in-die riveting ay ang isa sa mga trabahong iyon ay isang mechanical joining operation, na nag-time sa press stroke at kinokontrol ng higpit ng mismong die.
Ang Four-Stage Working Cycle
Ang bawat riveting station ay sumusunod sa parehong pagkakasunud-sunod, anuman ang bahagi. Ang pag-unawa ay ginagawang mas madaling makita kung saan ang katumpakan ay nanalo o natalo.
Pre-forming at positioning
Ang carrier strip ay ginagabayan sa posisyon na may precision pilots. Ang mga piercing at baluktot na istasyon pagkatapos ay gumagana nang sunud-sunod, isinalansan ang mga layer ng sheet at ihanay ang mga butas ng rivet upang maging coaxial ang mga ito bago pa man maipasok ang isang rivet. Kung ang mga butas ay hindi nakahanay sa puntong ito, walang riveting punch ang makakaligtas sa joint mamaya.
Awtomatikong pagpapakain ng rivet
Ang isang panlabas na vibratory bowl feeder ay nag-uuri ng mga rivet at inihahatid ang mga ito nang paisa-isa, sa pamamagitan ng hangin, sa isang positioning station sa lower die. Ang mga sensor ay nagbabantay sa mga nawawala o naka-jam na rivet. Kapag natukoy nila ang isang fault, nagti-trigger sila kaagad ng proteksyon ng press, kaya ang masamang feed ay humihinto sa pagpindot sa halip na masira ang tool o gumawa ng isang depektong bahagi.
Malamig na riveting at bumubuo
Habang bumababa ang press, nalalapat ang riveting punch ng vertical force. Ang rivet shank ay dumadaan sa mga paunang butas na butas, at ang buntot ay kumakalat at nababagabag laban sa paghihigpit sa die upang bumuo ng isang solidong ulo ng rivet. Ang mga layer ay naka-lock nang magkasama nang walang agwat sa pagitan ng mga ito, at ang buong kaganapan ay malamig na plastic deformation.
Paghubog at paglabas
Pagkatapos magbukas ng die, ang pagpupulong ay nagpapatuloy sa paghubog, dimensional na pagkakalibrate at mga istasyon ng inspeksyon, pagkatapos ay sa panghuling pag-blangko. Ang natapos na bahagi ay umalis sa die na naka-riveted at naka-check na.
Mga Pangunahing Module ng isang In-Die Riveting System
Ang isang maaasahang riveting die ay talagang apat na sistema na gumagana bilang isa. Ang kahinaan sa alinman sa mga ito ay mabilis na nagpapakita sa scrap bin.
| Module | Pangunahing bahagi | Kung ano ang kinokontrol nito |
|---|---|---|
| Pangunahing stamping die | Mga istasyon ng pagbubutas, pagyuko, paghubog at pagbabangko | Pagpoposisyon ng strip at pagkakahanay ng layer |
| Awtomatikong pagpapakain ng rivet | Vibratory bowl, separation at pneumatic delivery | Isang rivet, sa tamang lugar, bawat stroke |
| Precision riveting unit | Riveting punch, positioning insert, high-pressure blank holder, mga bahagi ng paggabay | Hugis ng ulo, higpit ng kasukasuan at pagkakapare-pareho |
| Pagtuklas at proteksyon | Mga sensor para sa nawawala, maluwag o jammed rivets | Pinipigilan ang mga depekto at mamatay sa banggaan |
Ang riveting unit ay nararapat na partikular na pansin. Ang suntok, insert, blank holder at mga gabay nito ang magpapasya kung gaano katatag ang joint mula sa unang stroke hanggang sa milyon. Ang isang matibay na istraktura ng die at isang high-precision na sistema ng paggabay ang nagpapanatili sa katumpakan ng pag-lock at lakas ng pag-lock sa loob ng tolerance, dahil wala sa proseso ang umaasa sa kasanayan ng operator.
Bakit Napapabuti ng Isang Sanggunian sa Pagpoposisyon ang Katumpakan
Sa offline na pagpupulong, ang bawat hakbang sa paghawak ay nagpapakilala ng bagong error sa pag-clamping. Ang bahagi ay kinuha, inilagay sa isang kabit, matatagpuan muli, at pinagsama. Naiipon ang maliliit na offset sa bawat hakbang na iyon.
In-iwas ito ng in-die riveting dahil gumaganap ang carrier strip bilang isang solong sanggunian sa pagpoposisyon mula sa unang istasyon hanggang sa huli. Ang rivet ay palaging inilalagay kaugnay sa mga tampok na nabutas sa parehong die, sa parehong strip, ilang sandali bago. Iyon ang dahilan kung bakit ang proseso ay naghahatid ng ganoong pare-parehong posisyon ng rivet, taas ng ulo at lakas ng makunat sa napakahabang takbo ng produksyon.
Ang parehong pagsasama ay sumusuporta sa mataas na output. Sa pamamagitan ng pagpapakain, pagsali at inspeksyon na awtomatiko sa loob ng die, bumababa ang nilalaman ng paggawa, nawawala ang turnover ng mga semi-finished na bahagi, at nagiging praktikal ang tuluy-tuloy na produksyon sa dami ng milyong piraso.
Pinoprotektahan ang Conductive Coatings
Para sa mga de-koryenteng bahagi, ang paraan ng pagsali ay mahalaga gaya ng magkasanib. Ang welding heat ay maaaring masunog o mag-oxidize sa isang plated surface, at ang isang nasirang coating ay nangangahulugan ng mas mataas na contact resistance kung saan mismo ang bahagi ay kailangang magsagawa.
Iniiwasan ng malamig na riveting ang problemang iyon. Ang proseso ay hindi gumagamit ng init, kaya mananatiling buo ang nickel, silver at gold plating nang walang oksihenasyon o pagkawala ng paso, at ang sheet ay hindi ablated. Ito ay isa sa mga pangunahing dahilan kung bakit ang proseso ay nababagay sa katumpakan ng mga de-koryenteng bahagi at mga bagong bahagi ng conductive ng enerhiya, kung saan ang matatag na conductivity ay isang kinakailangan sa disenyo sa halip na isang kagustuhan.
Pagpili sa Pagitan ng Semi-Tubular at Solid Rivets
Ang parehong mga uri ng rivet ay maaaring awtomatikong pakainin sa die at mapataob sa pamamagitan ng malamig na pagbuo, kaya ang pagpipilian ay bumababa sa pagkarga na dapat dalhin ng joint.
- Mga semi-tubular rivet ay ang pangunahing pagpipilian. Ang kanilang guwang na shank ay nangangailangan ng mas kaunting puwersa ng pagbuo, na nababagay sa karamihan ng mga koneksyon sa hardware na katumpakan ng manipis na sheet.
- Mga solidong rivet ay ginagamit kung saan ang magkasanib ay nahaharap sa mabigat na tungkulin o mataas na tensile load at ang isang mas buong, mas malakas na shank ay nagkakahalaga ng karagdagang puwersang bumubuo.
Malawak ang pagkakatugma ng materyal. Ang mga karaniwang stamping na materyales tulad ng cold-rolled na bakal, hindi kinakalawang na asero, tanso, tanso at aluminyo na haluang metal ay maaaring pagsamahin sa ganitong paraan. Dahil ang mga metal na ito ay naiiba sa springback at tigas, ang riveting punch at die insert ay karaniwang nakatutok sa partikular na stack ng materyal.
Mga Karaniwang Aplikasyon
Ang in-die riveting ay pinaka-karaniwan kung saan ang dimensional accuracy, conductivity at repeatability ay mahalaga sa parehong oras. Ang mga pangunahing industriya ay automotive electronics, mga bagong energy electrical system, precision home appliances at industrial control switch.
Kasama sa mga karaniwang bahagi ang:
- Relay silver contact assemblies
- Mga shrapnel ng koneksyon ng baterya
- Mga busbar
- Mga pagtitipon ng terminal ng konektor
- Lumipat ng conductive hardware
- Mga bahagi ng precision shielding
Ang ibinabahagi ng mga bahaging ito ay isang maliit, manipis na geometry na ginawa sa napakataas na volume, na may joint na dapat na de-kuryente at mekanikal na maaasahan. Iyon ang profile kung saan ang isang single-stroke, ganap na automated riveting die ay nagbabayad nang pinakamabilis.
Mga Puntos sa Disenyo na Nagpapasya Kung Magaganap ang Die
Ang in-die riveting ay mukhang simple kapag ito ay tumatakbo na, ngunit ang mga detalye ay nakatakda nang matagal bago ang unang tryout. Ang ilang mga desisyon ay nagdadala ng karamihan sa bigat.
- Layout ng strip. Ang riveting station ay nangangailangan ng sapat na espasyo para sa punch, insert at feeding path, at ang strip ay dapat manatiling stable sa pamamagitan ng baluktot at stacking station na nauuna rito.
- Pag-align ng butas. Ang mga butas na butas sa bawat layer ay dapat na nakahanay sa loob ng clearance ng rivet, kaya ang disenyo ng pilot at gabay ay kailangang isaalang-alang kasama ng strip pitch.
- Ang pagiging maaasahan ng pagpapakain. Ang oryentasyon ng rivet, paghihiwalay at paghahatid ay kailangang maulit sa buong bilis ng pagpindot. Ang mga pagkakamali sa pagpapakain ay ang pinakakaraniwang dahilan ng mga paghinto.
- Saklaw ng sensor. Dapat kumpirmahin ng detection ang presensya ng rivet bago ang stroke at mahuli ang mga maluwag o jammed rivets pagkatapos nito, kaya ang mga fault ay hindi kailanman maglalakbay sa ibaba ng agos.
- Pag-access sa pagpapanatili. Nakakapangingilabot na mga suntok at pagsingit. Ang isang die na dinisenyo para sa mabilis na pagbabago ay nagpapanatili ng uptime na mataas sa mahabang buhay ng produksyon.
Ang mga koponan na tinatrato ang riveting station bilang isang nahuling pag-iisip ay may posibilidad na matuklasan ang mga limitasyong ito sa panahon ng tryout. Ang mga pangkat na nagpaplano ng buong pag-unlad nang sama-sama ay may posibilidad na maiwasan ang mga ito.
Kung saan Nababagay ang In-Die Riveting sa isang Stamping Program
Ang in-die riveting ay isang miyembro ng mas malawak na pamilya ng pinagsama-samang operasyon. Ibinahagi nito ang pilosopiya nito sa in-die tapping at iba pang mga hakbang sa pagsali na naglilipat ng gawaing pagpupulong sa press, isang paksang tinalakay nang mas detalyado sa paliwanag na ito ng kung paano pinagsama ang stamping at joining sa isang press .
Kung ito ay ang tamang pagpili ay depende sa bahagi. Ito ay nagbibigay ng gantimpala sa mataas na volume at matatag na disenyo, dahil ang pamumuhunan sa tool ay nakakalat sa maraming bahagi. Ito ay hindi gaanong kaakit-akit para sa napakababang volume o para sa mga pagtitipon na ang geometry ay madalas na nagbabago. Para sa mga programa sa tamang hanay, gayunpaman, ang pag-aalis ng pangalawang hakbang sa pagpupulong ay maaaring paikliin ang oras ng lead at mabawasan ang paghawak ng pinsala sa parehong oras.
Building Riveting Dies and Parts kasama si Suzhou Shuangqisi
Ang isang riveting die ay gumaganap lamang pati na rin ang tool sa likod nito. Ang Suzhou Shuangqisi ay nagdidisenyo at gumagawa ng precision progressive tooling, at ng kumpanya electronic stamping dies para sa maliliit, high-precision na mga bahagi ay isang natural na panimulang punto para sa terminal, contact at busbar na mga programa na tumatawag para sa pinagsamang riveting.
Kung saan ang bahagi ay isang connector o terminal, ang high-speed progressive stamping die para sa connector at terminal parts ipinapakita ang uri ng multi-station tooling kung saan nabuo ang gawaing ito. Para sa mas kumplikadong mga layout na may maraming mga istasyon, ang multi-station progressive stamping die na may mga carbide insert tumutugon sa mahabang buhay ng tool sa hinihingi, mataas na dami ng produksyon.
Ang rivet feeding, sensing at press protection ay mga problema sa automation gaya ng mga problema sa tooling, at maaari silang suportahan ng stamping automation equipment para sa pagpapakain at paghawak . Maaaring mag-browse ang mga mamimili na mas gustong kumuha ng mga natapos na bahagi kaysa tooling electronic stamping parts na ginawa sa mga drawing ng customer , o suriin ang kumpletong hanay ng mga bahagi ng panlililak .
Ang parehong mga prinsipyo ng pagsali ay umaabot sa bagong hardware ng enerhiya. Ang mga programang nagpapares ng mga kondaktibong koneksyon sa mga nabuong pabahay, halimbawa, ay maaaring tingnan mga bahagi ng pantatatak ng takip ng baterya para sa mga de-kuryenteng sasakyan bilang isang sanggunian para sa malaking format na flatness at pagbuo ng kontrol.
Pagsisimula ng isang Riveting Project
Ang pinakamabilis na paraan upang masuri ang pagiging posible ay ang pagpapadala ng mga guhit, ang detalye ng rivet, ang materyal ng sheet at kapal, at ang taunang volume. Mula sa apat na input na iyon, maaaring magpayo ang isang engineering team sa strip layout, feeding method at kung ang semi-tubular o solid rivet ay nababagay sa load.
Kung mayroon kang isang riveted assembly na kasalukuyang pinagsama offline, o isang bagong conductive component na nasa yugto ng konsepto, makipag-ugnayan sa Suzhou Shuangqisi engineering team para talakayin ang iyong riveting die requirements . Ang isang maagang pag-uusap tungkol sa joint ay kadalasang nakakatipid ng mas maraming oras kaysa sa anumang pagbabago sa susunod na panahon.
Nakaraang Post
Automotive Part Progressive Stamping: Dies, Tolerances, Costs, at Volume Guide
Susunod na Post
Compound Die vs Progressive Die: Mga Pagkakaiba, Aplikasyon at Paano Pumili
Ang aming Mga produkto.
Simulan ang Iyong Negosyo sa isang OEM Manufacturer Dito mismo!

Magbigay ng mga pandaigdigang customer ng kumpletong turn-key na solusyon
sa pamamagitan ng
pagbabago!
MABILIS NA LINK
IMPORMASYON SA CONTACT.
-
 +86-139 1308 8972
-

-
 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Copyright © Suzhou Shuangqisi Mould Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan. Custom Stamping Die Mga Tagagawa ng Metal Stamping Die
