-
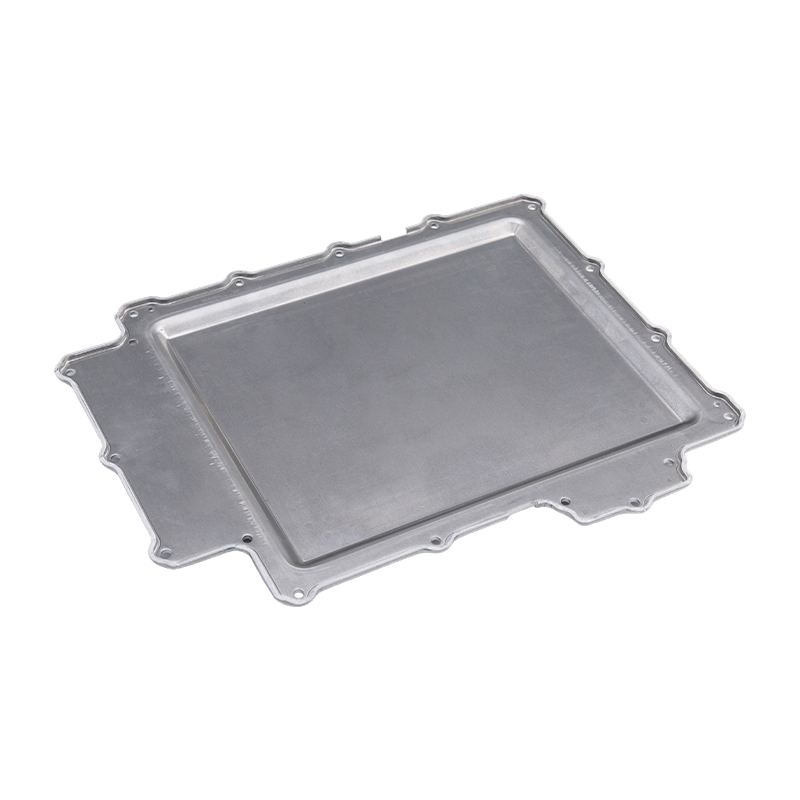
Mga bahagi ng panlililak sa takip ng baterya
Ang aming Battery cover stamping parts ay preci...
-
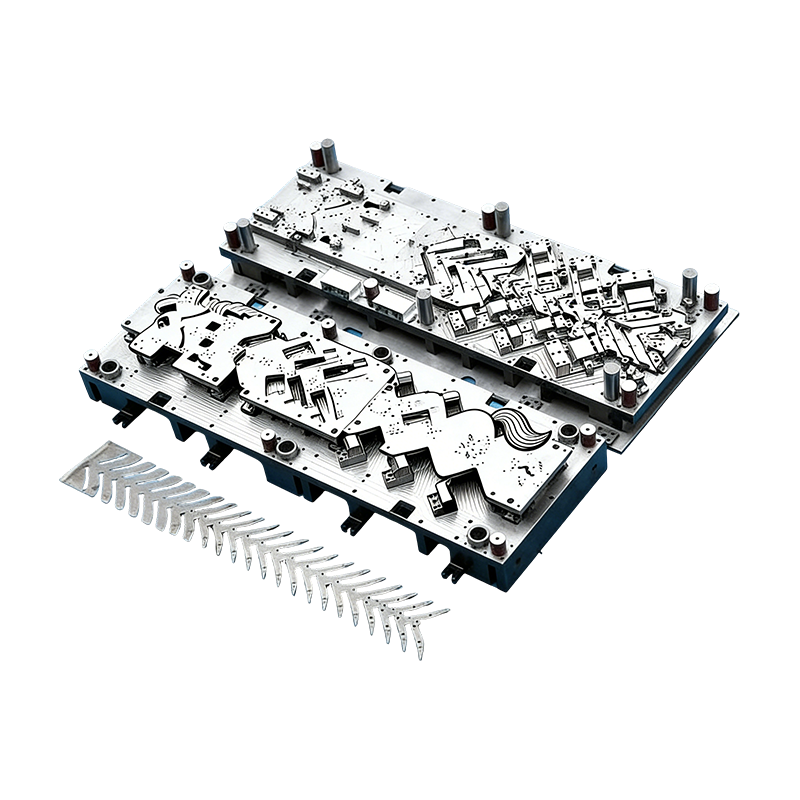
Mga progresibong hulma para sa mga bahagi ng sasakyan
Ang Continuous mold na ito para sa automotive m...
-
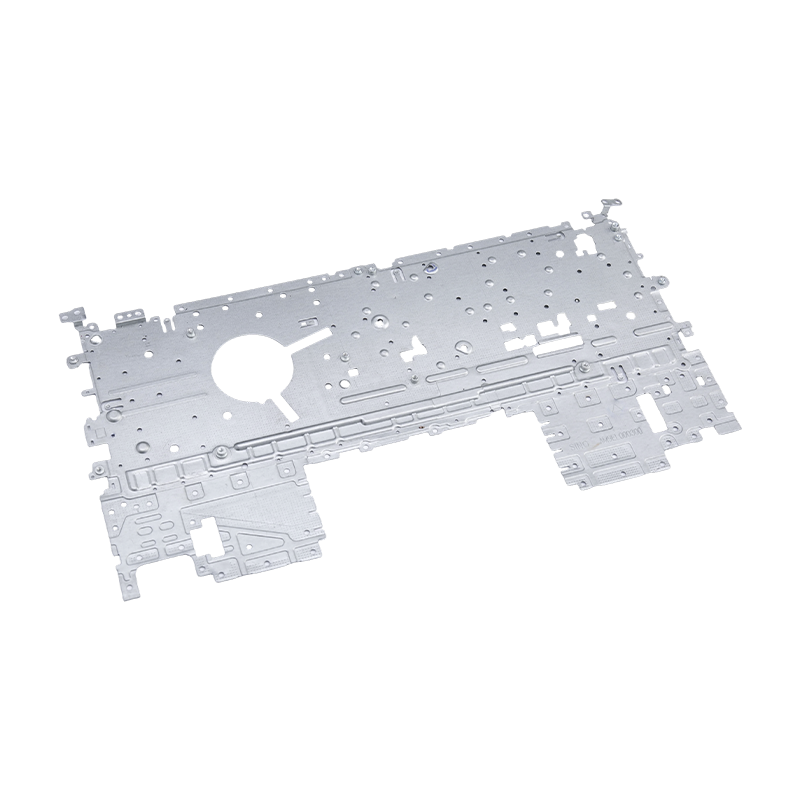
Mga bahagi ng panlililak sa laptop
Ang aming mga piyesa ng panlililak sa laptop ay...
-
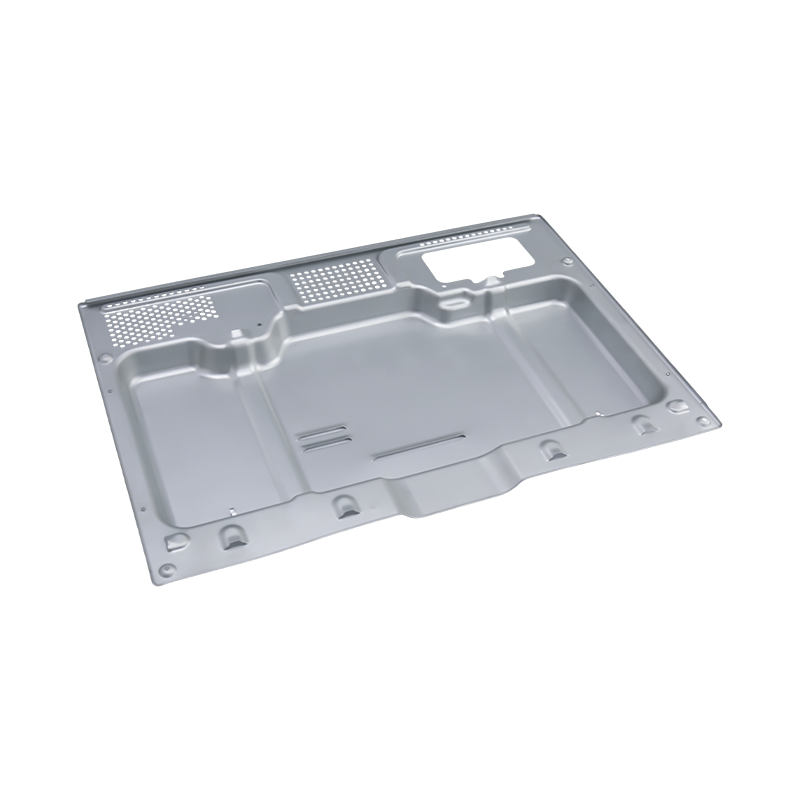
Mga bahagi ng high-end na panlililak sa oven
Ang aming High-end na oven stamping parts ay pr...
-
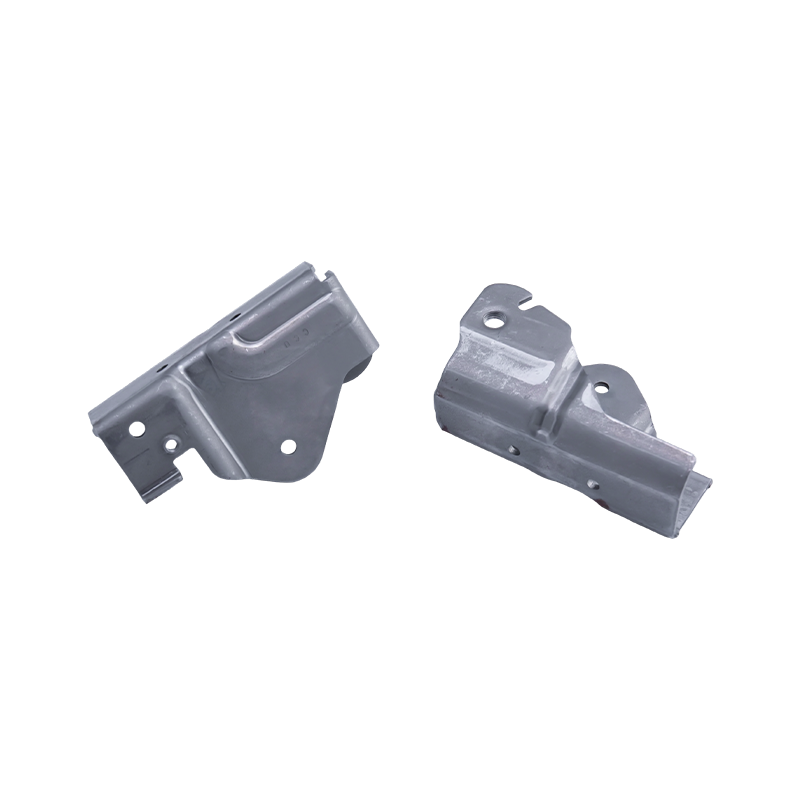
Mga bahagi ng panlililak sa upuan ng kotse
Ang mga bahagi ng panlililak sa upuan ng kotse ...
-
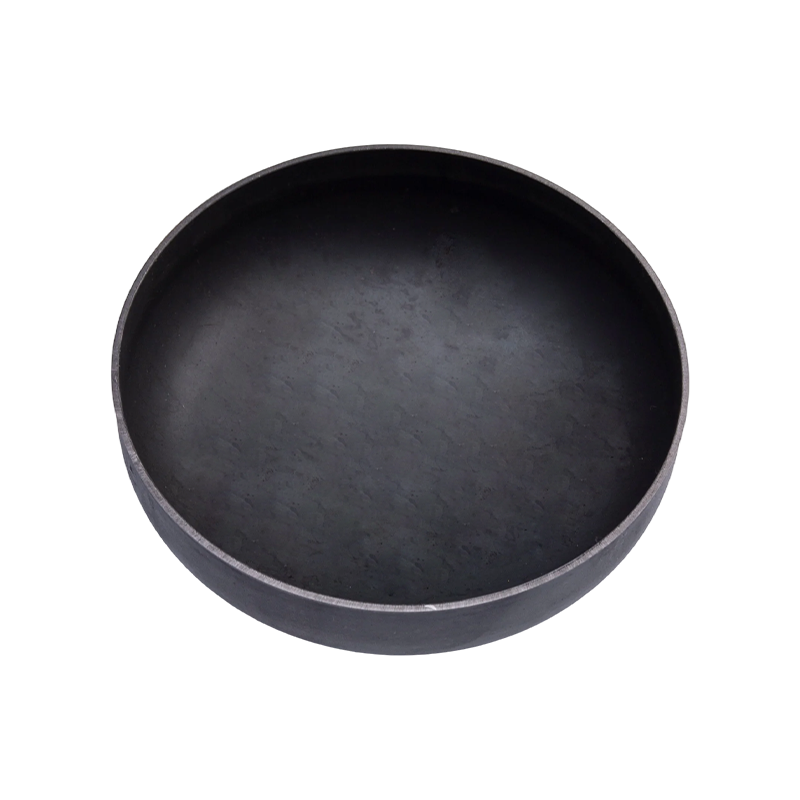
Mga bahagi ng panlililak sa dulo ng tangke ng gas
Ang mga bahagi ng panlililak sa dulo ng tangke ...

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Compound Die vs Progressive Die: Mga Pagkakaiba, Aplikasyon at Paano Pumili
Compound Die vs Progressive Die: Mga Pagkakaiba, Aplikasyon at Paano Pumili
2026-09-24
Compound Die vs Progressive Die: Ang Pangunahing Pagkakaiba
Ang isang compound die ay maaaring gawing isang tapos na washer ang isang strip sa isang pindutin ang stroke. Maaaring dalhin ng isang progresibong die ang parehong strip sa isang dosenang istasyon bago tuluyang maputol ang terminal ng connector. Parehong mga precision stamping tool na binuo para sa mass production, ngunit nilulutas nila ang iba't ibang mga problema.
Ang pagkakaiba ay bumaba sa proseso ng lohika. Ang isang compound die ay kumukumpleto ng ilang mga operasyon sabay sabay sa isang istasyon . Isang progresibong kamatayan ang kumukumpleto sa kanila sunud-sunod sa maraming independiyenteng istasyon . Ang nag-iisang pagkakaiba ay nagtutulak sa lahat ng iba pa: katumpakan, kakayahan sa pagbuo, bilis ng output at gastos. Kadalasang tinatrato ng mga mamimili ang dalawa bilang mapagpapalit, at ang pag-aakalang iyon ay kung saan nagkakamali ang maraming mga badyet sa tool.
Paano Gumagana ang Bawat Mamamatay
Ang isang compound die ay may isang working station. Sa isang stroke, ang mga operasyon tulad ng piercing at blanking ay nangyayari sa parehong posisyon. Ang workpiece ay nananatili sa isang datum at hindi nagbabago, kaya iniiwan nito ang die bilang isang tapos na bahagi pagkatapos ng isang ikot ng pagpindot. Ang lohika ay simple: isang istasyon, ilang mga operasyon nang sabay-sabay.
Ang isang progresibong die ay nag-aayos ng dose-dosenang mga istasyon, sa mga kumplikadong kaso, kasama ang direksyon ng pagpapakain. Ang strip ay umuusad ng isang hakbang sa bawat stroke, at ang bawat istasyon ay humahawak ng sarili nitong gawain: pagbubutas, pagyuko, pagbubuo, pag-riveting o pagputol. Ang bahagi ay nananatiling nakakabit sa carrier strip sa kabuuan at pinaghihiwalay lamang sa huling istasyon.
Sa praktikal na mga termino, ang isang compound die ay kumikilos tulad ng isang solong tumpak na hiwa, habang ang isang progresibong die ay kumikilos tulad ng isang compact na linya ng produksyon na binuo sa loob ng isang tool. Ang bawat diskarte ay may natural na tahanan, at ang mga seksyon sa ibaba ay nagpapakita kung saan nakaupo ang hangganan.
Pagkontrol sa Katumpakan at Pagpaparaya
Dahil ang bawat cutting edge sa isang compound die ay gumagana mula sa parehong datum, hole-to-hole position, concentricity at flatness ay maaaring hawakan nang mahigpit. Walang akumulasyon ng pitch, dahil ang bahagi ay hindi kailanman gumagalaw sa pagitan ng mga operasyon. Ginagawa nitong natural na pagpipilian ang compound para sa mga flat na bahagi kung saan kritikal ang lokasyon ng butas, tulad ng precision cover plate o manipis na flat terminal.
Ang pagiging patag ay nararapat sa espesyal na pagbanggit. Sa isang compound die ang workpiece ay pinindot at inilalabas sa kabuuan, na tumutulong na panatilihing walang distortion ang manipis na flat parts. Madalas na nakikinabang dito ang mga bahagi na dapat maupo na magkapantay laban sa ibabaw ng isinangkot.
Ang mga progresibong dies ay nagpapakain sa strip pasulong nang hakbang-hakbang, kaya maaaring magkaroon ng maliit na pitch tolerance sa pagitan ng mga istasyon. Ang katumpakan ng single-hole ay samakatuwid ay bahagyang mas mababa kaysa sa maaaring maihatid ng isang compound die. Para sa karamihan ng katumpakan ng hardware, ang pagkakaiba ay nananatiling maayos sa loob ng tolerance, at ito ang presyong binayaran para sa mas higit na flexibility ng proseso. Kapag ang mga butas ay dapat na matatagpuan na may kaugnayan sa bawat isa na may matinding katumpakan, ang magandang disenyo ng die ay maaari ding tumusok sa mga ito sa parehong istasyon upang panatilihin ang mga ito sa isang reference.
Kakayahang Pagbuo
Ang isang compound die ay nagko-concentrate sa bawat cutting structure sa isang istasyon, at nililimitahan nito kung ano ang magagawa nito. Pinipigilan ng panghihimasok sa istruktura ang kumplikadong baluktot, malalim na pagguhit at in-die riveting, kaya ang saklaw nito ay mahalagang flat blanking at piercing.
Hinahati ng mga progresibong dies ang trabaho sa magkakahiwalay na istasyon na hindi nakakasagabal sa isa't isa. Ito ay nagbibigay-daan sa baluktot, pagguhit, paghubog, in-die riveting at kahit na in-line detection. Para sa mga hindi regular na bahagi na may maraming bends at feature, ang progresibong die ay ang tanging praktikal na paraan upang maabot ang automated volume production.
Isang kapaki-pakinabang na tuntunin ng hinlalaki: kung ang natapos na bahagi ay flat, ang isang compound die ay nagkakahalaga ng pagsasaalang-alang. Kung ito ay may liko, isang anyo o isang pinagsama-samang tampok, ang pag-uusap ay halos palaging lumilipat sa progresibong tooling.
Bilis at Dami ng Produksyon
Ang isang compound die ay naghahatid ng isang natapos na bahagi bawat stroke, ngunit ito ay nakasalalay sa isang pirasong pagpapakain at paglabas, kaya ang ritmo nito ay katamtaman. Nababagay ito sa mababa hanggang katamtamang dami ng mga high-precision na flat parts. Madali din itong i-debug, at nananatiling matatag ang katumpakan nito sa mahabang pagtakbo.
Ang isang progresibong die ay tumatakbo sa tuloy-tuloy na strip feeding sa mataas na dalas ng stamping. Kapag ang strip ay na-load, ang press ay maaaring tumakbo nang mahabang panahon na may kaunting pangangasiwa. Iyon ang dahilan kung bakit nangingibabaw ang progresibong tooling sa high-volume, high-speed na trabaho sa automotive electronics, bagong enerhiya at connector terminal manufacturing.
Nakakaapekto rin ang volume sa paggamit ng materyal. Ang isang progresibong die ay nangangailangan ng isang carrier upang hawakan ang bahagi sa strip, na maaaring kumonsumo ng mas maraming materyal sa mga simpleng hugis. Sa isang napakalaking pagtakbo ay kadalasang nahihigitan ito ng bilis at pagtitipid sa paggawa, ngunit sa isang maliit na pagtakbo ng mga patag na bahagi maaari nitong ibalik ang balanse patungo sa isang compound die.
Gastos at Pagpapanatili ng Tooling
Ang mga compound dies ay simple sa istraktura, murang itayo, mabilis ihatid at madaling mapanatili. Para sa mga maliliit na batch na order ay nag-aalok sila ng mahusay na halaga, bagama't makitid ang kanilang hanay ng proseso.
Ang mga progresibong dies ay nagsasangkot ng isang kumplikadong disenyo ng multi-station, mas mataas na kahirapan sa engineering, mas mataas na gastos sa harap at mas mahabang oras ng lead. Bilang kapalit ay nag-aalok sila ng mahabang buhay ng serbisyo at matatag na pagtakbo. Kapag ang pamumuhunan sa tooling ay kumalat sa isang malaking run, ang napakababa ng halaga ng unit , na nababagay sa pangmatagalan, matatag na batch na mga proyekto.
Ang pagpapanatili ay sumusunod sa parehong pattern. Ang isang compound die ay kadalasang maaaring serbisyuhan ng regular na hasa at inspeksyon. Ang isang progresibong die ay nangangailangan ng propesyonal na pagpapanatili at maingat na pag-debug, dahil ang isang pagod na suntok sa isang istasyon ay maaaring makaapekto sa bawat istasyon pagkatapos nito.
Mga Karaniwang Aplikasyon
Ang mga compound dies ay ginagamit para sa mga gasket, washers, flat sheets, precision cover plates, flat terminals at iba pang ultra-thin flat parts na may mahigpit na hole concentricity at flatness na kinakailangan.
Ginagamit ang mga progresibong dies para sa mga terminal ng connector, mga contact ng relay, mga bagong shrapnel ng enerhiya, mga connector ng baterya, mga baluktot na clip, mga hindi regular na shielding can at in-die riveted assemblies. Kung ang iyong proyekto ay kinabibilangan ng mga nabuong bahaging ito, ang aming hanay ng custom na mga bahagi ng panlililak ng metal ay isang magandang lugar upang magsimula.
| Paghahambing | Compound Die | Progressive Die |
|---|---|---|
| Logic ng proseso | Sabay-sabay na operasyon sa isang istasyon | Mga sunud-sunod na operasyon sa maraming istasyon |
| Katumpakan | Napakataas, walang pinagsama-samang pagpapaubaya | Mataas, na may maliit na error sa pitch |
| Pagbubuo ng kapasidad | Flat blanking at piercing lang | Bending, drawing, riveting at marami pa |
| Mode ng produksyon | Single-piece na output, katamtamang bilis | Patuloy na pagpapakain ng strip, mataas na bilis |
| Dami | Maliit hanggang katamtaman | Mataas hanggang napakataas |
| Gastos sa kagamitan | Mas mababang paunang gastos | Mas mataas na paunang gastos, mas mababang halaga ng yunit sa mass production |
| Pagpapanatili | Madali | Nangangailangan ng propesyonal na pagpapanatili at pag-debug |
Mga Pagsasaalang-alang sa Disenyo ng Materyal at Bahagi
Ang kapal at uri ng materyal ay nakakaimpluwensya sa desisyon gaya ng hugis ng bahagi. Ang napakanipis na stock ay madaling masira kapag ito ay itinutulak sa maraming istasyon, na isang dahilan kung bakit ang mga ultra-manipis na flat na bahagi ay madalas na inilalagay sa isang compound die. Sa kabilang banda, maaaring kailanganin ng mga mas mahirap o springier na materyales ang kinokontrol na mga hakbang sa pagbuo na tanging isang progresibong layout ang makakapagbigay.
Mahalaga rin ang disenyo ng bahagi. Ang paglalagay ng mga butas na masyadong malapit sa isang gilid o sa isang liko na linya ay maaaring magdulot ng deformation sa alinmang uri ng die. Ang pagrepaso sa drawing para sa paggawa bago magsimula ang tooling ay malayong mas mura kaysa sa pagwawasto sa die pagkatapos, at ang maliliit na pagsasaayos ng disenyo ay kadalasang maaaring ilipat ang isang bahagi mula sa isang kumplikadong ruta ng tooling patungo sa isang mas simple.
Panghuli, isaalang-alang kung ano ang mangyayari pagkatapos ng stamping. Ang plating, heat treatment o mga hakbang sa pagpupulong ay maaaring magtakda ng mga karagdagang limitasyon sa taas ng burr, flatness at dimensional stability, at ang mga limitasyong ito ay dapat magkasundo bago idisenyo ang die.
Mga Karaniwang Pagkakamali Kapag Pumipili ng Die
Karamihan sa mga problema sa tooling ay nagbabalik sa isang hindi pagkakatugma sa pagitan ng uri ng die at ang mga tunay na kinakailangan ng proyekto. Paulit-ulit na lumalabas ang apat na pattern:
- Pagpili ng isang progresibong die para sa isang maikling pagtakbo, pagkatapos ay natuklasan na ang halaga ng tooling ay nangingibabaw sa presyo ng bawat bahagi.
- Ang pagpili ng compound die para sa isang bahagi na sa kalaunan ay magkakaroon ng maliit na liko o embossed na feature, na pumipilit sa isang magastos na muling pagdidisenyo.
- Ang pagtukoy sa mga pagpapaubaya na mas mahigpit kaysa sa kinakailangan ng function, na nagtutulak sa proyekto patungo sa mas mahal na tooling nang walang tunay na benepisyo.
- Hindi pinapansin ang taunang pagtataya. Ang isang bahagi na nagsisimula sa ilang libong piraso ay maaaring lumaki sa isang pangmatagalang programa, at ang tooling plan ay dapat na payagan iyon.
Ang pagbabahagi ng inaasahang dami at ang buong hanay ng mga feature sa iyong tooling partner sa simula ay maiiwasan ang karamihan sa mga problemang ito.
Kapag Nagtutulungan ang Parehong Uri ng Mamatay
Ang pagpili ay hindi palaging alinman-o. Ang ilang mga proyekto ay gumagamit ng isang compound die upang makagawa ng isang patag na blangko na may mahigpit na kinalalagyan na mga butas, at isang hiwalay na forming die upang magdagdag ng mga liko pagkatapos. Ang iba ay gumagamit ng isang progresibong die para sa nabuong katawan at isang pangalawang operasyon para sa isang kritikal na tampok.
Ang mga hybrid na rutang ito ay may katuturan kapag ang isang feature ay humihingi ng compound-level na positional accuracy habang ang natitirang bahagi ay kailangang mabuo. Titimbangin ng isang bihasang tooling engineer ang dagdag na paghawak laban sa katumpakan na nakuha at magrerekomenda ng pinakasimpleng ruta na nakakatugon sa pagguhit.
Paano Piliin ang Tamang Die para sa Iyong Bahagi
Magsimula sa tatlong tanong. Ang bahagi ba ay patag, o kailangan ba itong baluktot at mabuo? Gaano kahigpit ang mga tolerance ng hole-position at flatness? Sa ano ang inaasahang taunang output?
Pumili ng isang compound die para sa mga high-precision na flat parts at maliliit na batch. Pumili ng progresibong die para sa mga kumplikadong hugis na bahagi at high-speed na awtomatikong mass production. Ni ay mas mahusay sa bawat kaso; bawat isa ay umaangkop sa ibang senaryo, at ang pinakamahusay na solusyon ay ang isa na tumugma sa istraktura ng bahagi, mga kinakailangan sa pagpapaubaya at taunang dami.
Nagtatrabaho Sa Suzhou Shuangqisi Mould Equipment Co., Ltd. sa Stamping Dies and Parts
At Suzhou Shuangqisi Mould Equipment Co., Ltd. , nilalapitan namin ang die selection bilang isang desisyon sa engineering sa halip na isang benta. Sinusuri ng aming mga inhinyero ang iyong pagguhit, mga kinakailangan sa pagpapaubaya at taunang dami, pagkatapos ay inirerekomenda ang ruta ng tooling na nagbabalanse sa katumpakan, kahusayan at gastos sa produksyon.
Maaari mong tuklasin ang aming precision metal stamping dies kung kailangan mo ng tooling para sa sarili mong linya ng produksyon, o makipagtulungan sa amin sa mga natapos na bahagi sa pamamagitan ng aming metal stamping parts serbisyo. Ipadala sa amin ang iyong bahaging pagguhit at inaasahang dami, at Suzhou Shuangqisi Mould Equipment Co., Ltd. babalik na may dalang tooling at quotation proposal.
Nakaraang Post
In-Die Riveting para sa Progressive Stamping Dies: Mga Prinsipyo at Aplikasyon
Susunod na Post
Mga Supplier ng Aluminum Stamping: Paano Suriin ang Kakayahan, Panganib, at Pagkasyahin
Ang aming Mga produkto.
Simulan ang Iyong Negosyo sa isang OEM Manufacturer Dito mismo!

Magbigay ng mga pandaigdigang customer ng kumpletong turn-key na solusyon
sa pamamagitan ng
pagbabago!
MABILIS NA LINK
IMPORMASYON SA CONTACT.
-
 +86-139 1308 8972
-

-
 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Copyright © Suzhou Shuangqisi Mould Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan. Custom Stamping Die Mga Tagagawa ng Metal Stamping Die
