-
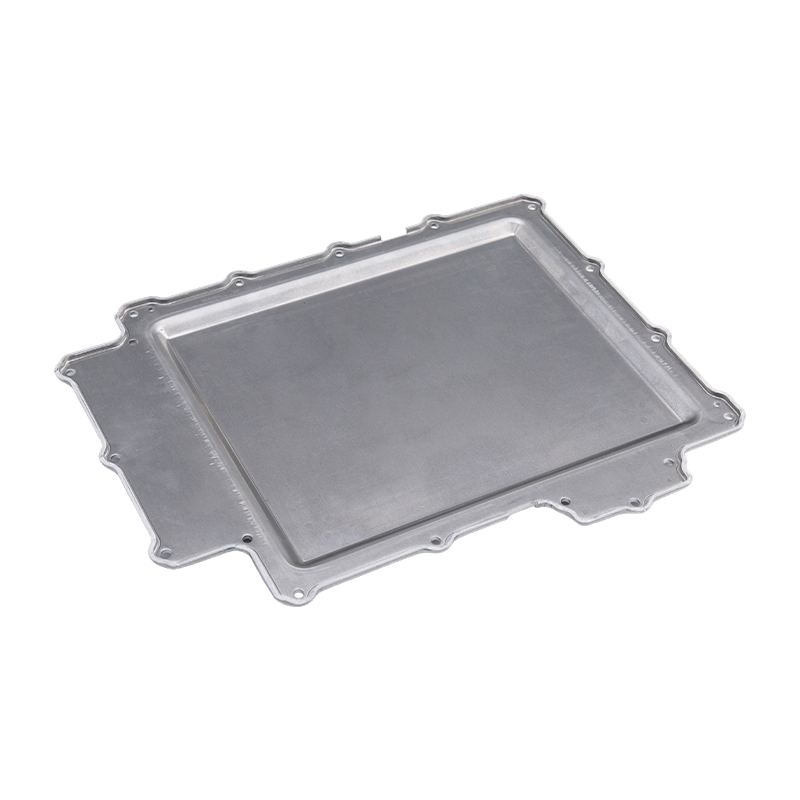
Mga bahagi ng panlililak sa takip ng baterya
Ang aming Battery cover stamping parts ay preci...
-
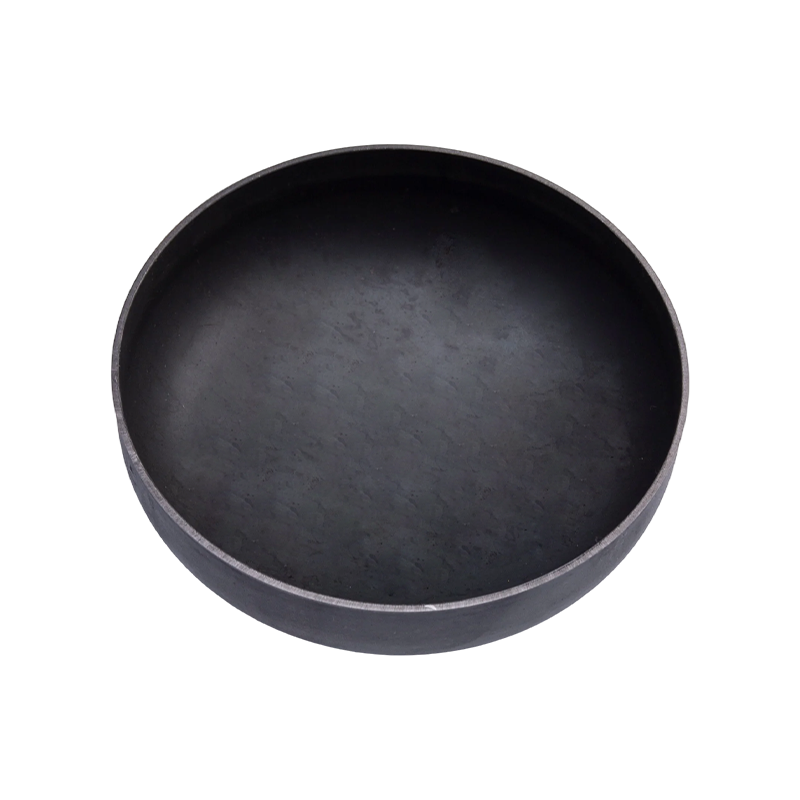
Mga bahagi ng panlililak sa dulo ng tangke ng gas
Ang mga bahagi ng panlililak sa dulo ng tangke ...
-
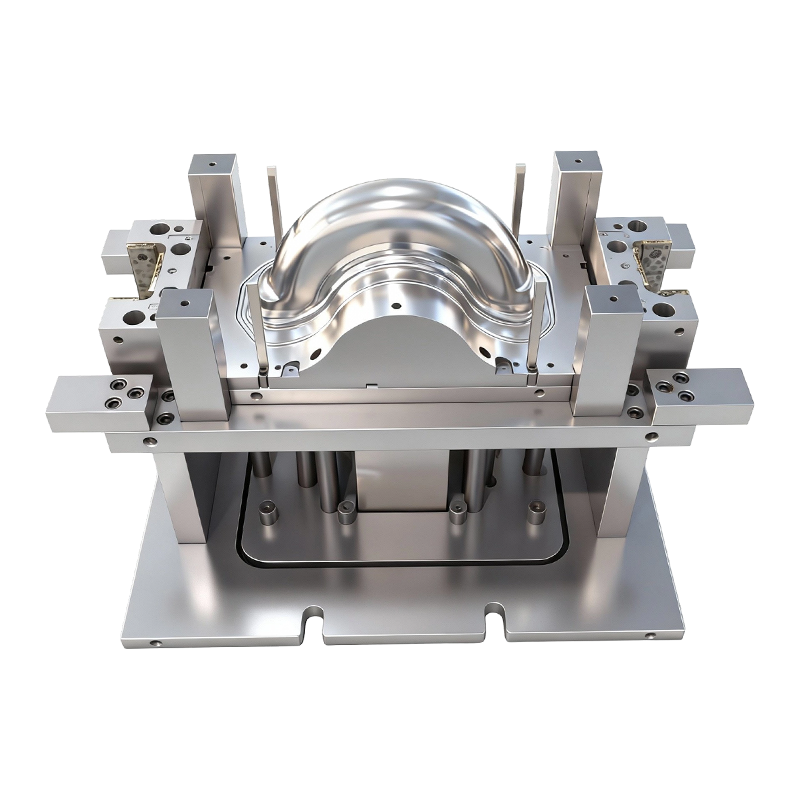
Malalim na pagguhit ng amag para sa harap at likurang mga gulong ng dalawang gulong na de-kuryenteng sasakyan
Ang Deep drawing mold na ito para sa harap at l...
-
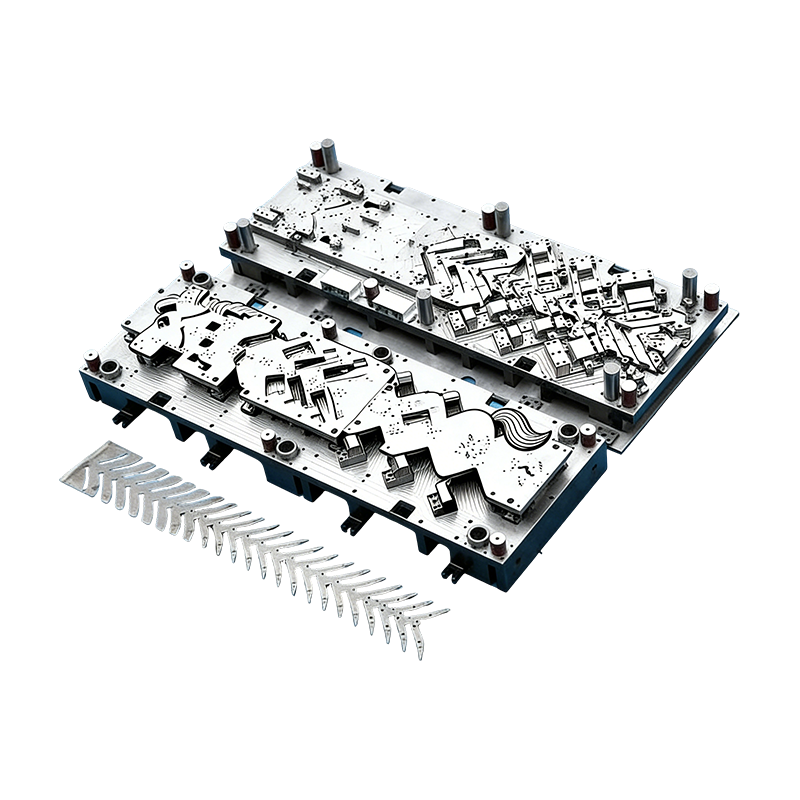
Mga progresibong hulma para sa mga bahagi ng sasakyan
Ang Continuous mold na ito para sa automotive m...
-
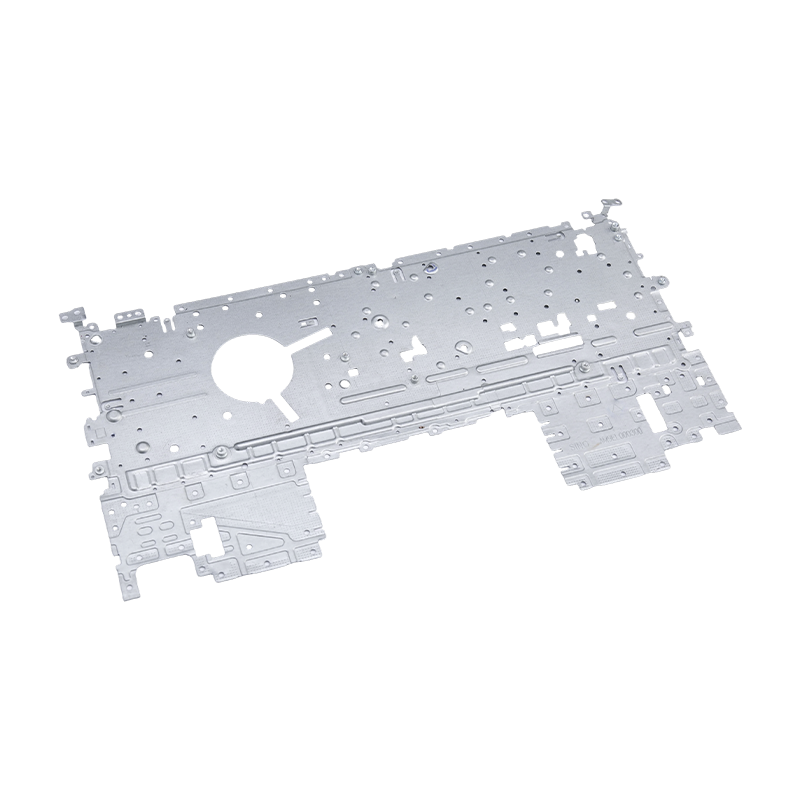
Mga bahagi ng panlililak sa laptop
Ang aming mga piyesa ng panlililak sa laptop ay...

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Mga Supplier ng Aluminum Stamping: Paano Suriin ang Kakayahan, Panganib, at Pagkasyahin
Mga Supplier ng Aluminum Stamping: Paano Suriin ang Kakayahan, Panganib, at Pagkasyahin
2026-09-20
Bakit Nabigo ang Mga Supplier ng Aluminum Stamping Pagkatapos ng Unang Pagpapadala
Ang isang naselyohang aluminum na tray ng baterya na nagpapasa ng mga prototype na sample ay maaari pa ring mabigo sa 50,000 units kung ang die wear allowance ng supplier ay hindi kailanman namodelo. Totoo rin ito para sa isang tansong busbar na nakakatugon sa mga spec ng conductivity ngunit nagkakaroon ng mga bitak sa gilid pagkatapos ng tatlong regrinds. Ang aluminyo ay kumikilos nang iba sa bakal: ito ay napunit, bumubulusok pabalik, at tumatakbo sa pamamagitan ng mga die clearance. Ang pinakamahuhusay na supplier ng aluminum stamping ay hindi lamang ang mga may pinakamababang presyo kada kilo. Kinokontrol nila ang haluang metal, pagpapanatili ng mamatay, at ang handoff sa automation.
Pangunahing konklusyon
Pumili ng mga supplier ng aluminum stamping sa apat na na-verify na kakayahan: (1) disenyo ng die para sa partikular na haluang metal at init ng ulo, (2) mga dokumentadong talaan ng pagpapanatili at pag-regrind ng die, (3) in-house o mahigpit na kinokontrol na automation para sa mga progresibong operasyon at paglilipat, at (4) isang sistema ng kalidad na nagsa-sample ng mga first-off at last-off na bahagi. Ang presyo ay sumusunod sa apat na ito; hindi ito dapat manguna sa kanila.
Ano ang Nagbabago Kapag Tinatakan Mo ang Aluminum Sa halip na Bakal
Ang aluminum stamping ay hindi isang drop-in na kapalit para sa steel stamping. Ang metal ay may humigit-kumulang isang-katlo ng elastic modulus ng bakal, kaya ang springback ay mas malaki at hindi gaanong mahuhulaan. Ang mas mababang formability nito sa ilang partikular na temper ay nangangahulugan na ang malalim na pagguhit ay nangangailangan ng mas malaking die radii, mas mahusay na lubrication, at kung minsan ay intermediate annealing. Ang talahanayan sa ibaba ay nagbubuod sa mga praktikal na pagkakaiba na nakakaapekto sa pagpili ng supplier.
Haluang metal at init ng ulo
Ang 1100 at 3003 ay malambot at madaling mabuo ngunit kulang sa lakas. Nag-aalok ang 5052 ng balanse para sa mga bracket at enclosure. Malakas ang 6061-T6 ngunit bitak sa masikip na baluktot maliban kung idinisenyo mo ito. Ang isang may kakayahang supplier ay humihingi ng init ng ulo bago banggitin ang die.
Die Clearance at Wear
Mga apdo ng aluminyo at nabubuo sa mga gilid ng die. Ang clearance ay dapat na 8–12% ng kapal para sa maraming mga haluang metal, at ang mga dies ay nangangailangan ng pinakintab na mga plauta, madalas na muling paggiling, at kung minsan ay mga carbide insert. Ang mga supplier na nagpapatakbo ng steel dies sa aluminum ay gagawa ng mga sliver at punit-out.
Automation Handoff
Ang progressive at transfer dies para sa aluminum ay nangangailangan ng mas banayad na feed system, anti-galling lubricants, at scrap removal na hindi scratch the surface. Ang automation na gumagana para sa cold-rolled steel ay kadalasang nangangailangan ng retiming at softer grippers para sa aluminum.
Kung kinukumpara mo progresibo at paglilipat ng metal stamping , binabago ng aluminum factor ang cycle time at die cost assumptions na dapat mong gamitin.
Mga Uri ng Supplier na Kumpara sa Mga Sukatan na Mahalaga
Ang mga supplier ng aluminum stamping ay nabibilang sa tatlong malawak na modelo ng operating. Inihahambing ng talahanayan sa ibaba ang mga ito sa pagmamay-ari ng die, kadalubhasaan sa haluang metal, automation, at panganib. Ang mga numero ay karaniwang saklaw mula sa pagsipi at pag-audit ng mga naselyohang bahagi, hindi mga garantiya.
Ang Mga Nakatagong Gastos na Lumalabas Pagkalipas ng Tatlong Buwan
Ang presyo ng pagbili sa bawat bahagi ay nakikita. Ang pagpapanatili ng mamatay, scrap, at pangalawang operasyon ay hindi. Sa isang pagsusuri ng mga proyekto ng pag-stamping ng aluminyo, karaniwang lumalabas ang mga sumusunod na cost driver pagkatapos ng unang 90 araw. Ipinapakita ng mga bar ang kanilang tinatayang bahagi ng mga hindi inaasahang pagsobra sa gastos.
Die rework
35%
Rate ng scrap
25%
Ibalik ang downtime
18%
Pangalawang ops
12%
Logistics
10%
Ang die rework at scrap ay ang pinakamalaking nakatagong gastos dahil ang aluminum tooling ay mas mabilis na nasusuot at ang mga window ng proseso ay mas makitid. Ang isang supplier na sumusubaybay sa mga die hits at regrind interval ay maaaring mag-quote ng isang makatotohanang presyo ng piraso. Ang isang hindi makakabawi sa mga gastos na iyon sa pamamagitan ng mga order ng pagbabago.
Kung Saan Ginagamit ang mga Aluminum Stamped Parts
Hindi pare-pareho ang demand ng aluminum stamping. Ang pie chart sa ibaba ay nagpapakita ng isang kinatawan ng pamamahagi ng mga aplikasyon para sa isang supplier na naglilingkod sa mga customer ng automotive, electronics, at industriyal. Ang mga de-koryenteng sasakyan at mga sistema ng baterya ay nagtutulak ng pinakamalaking bahagi.
- Automotive at EV (42%) — mga takip ng baterya, mga housing ng motor, mga busbar, mga frame ng upuan
- Electronics (26%) — laptop chassis, server rack, oven panel
- Mga kagamitang pang-industriya (16%) — servo drive housings, mga bahagi ng compressor
- Mga Appliances (10%) — maliliit na shell at bracket ng gamit sa bahay
- Iba pa (6%) — mga espesyal na enclosure at hardware
 Mga bahagi ng panlililak sa takip ng baterya Ang aming Battery cover stamping parts ay precision-manufactured component na idinisenyo para sa automotive, industrial, at energy storage na mga enclosure ng baterya. Ginawa mula sa high-qu... Tingnan ang Produkto →
Ang panlililak sa takip ng baterya ay isang magandang halimbawa ng isang bahagi na mukhang simple ngunit nangangailangan ng mahigpit na kontrol sa flatness, kalidad ng gilid, at dimensional na katatagan pagkatapos mabuo. Nauunawaan ng mga supplier na gumagawa na ng mga bahaging ito para sa mga programang EV ang mga kinakailangan ng alloy at die.
Isang Limang Hakbang na Proseso ng Pagpili para sa Mga Supplier ng Aluminum Stamping
Gamitin ang sequence na ito upang ihambing ang mga supplier nang hindi nawawala sa mga spreadsheet. Ang bawat hakbang ay gumagawa ng isang dokumento na maaari mong hawakan ang isang supplier.
Hakbang 1
Tukuyin ang haluang metal at tolerance stack
Isulat ang init ng ulo, kapal, at kritikal na sukat. Ang 0.2 mm bend radius sa 6061-T6 ay ibang proseso mula sa parehong radius sa 5052-H32. Ipadala ang stack gamit ang RFQ.
Hakbang 2
Audit die maintenance records
Humingi ng mga regrind log, hit counter, at scrap rate para sa mga katulad na trabahong aluminyo. Ang isang supplier na hindi maaaring magpakita ng die life data ay nanghuhula sa iyong presyo ng piraso.
Hakbang 3
Magpatakbo ng pilot na may pag-aaral ng kakayahan
Mangangailangan ng 300-piraso na run na may Cpk sa mga kritikal na dimensyon. Maaaring ilipat ng aluminyo springback ang average pagkatapos ng unang ilang daang hit. Inilantad ng piloto ang paglilipat na iyon.
Hakbang 4
I-verify ang automation handoff
Kung ang bahagi ay tumatakbo sa a progresibong mamatay para sa mga bahagi ng sasakyan , panoorin ang feed, pag-alis ng scrap, at pag-ejection ng bahagi. Madaling magasgas ang aluminyo; dapat panghawakan ito ng automation nang walang cosmetic damage.
Hakbang 5
Mag-lock sa isang kasunduan sa serbisyo
Tukuyin ang mga agwat ng regrind, mga ekstrang die insert, at oras ng pagtugon para sa pag-aayos ng die. Ang pinakamababang quote ay madalas na hindi kasama ang mga ito, at sila ang nagiging tunay na halaga.
 Stamping Automation Equipment Ang Suzhou Shuangqisi Mould Equipment Co., Ltd., na matatagpuan sa No. 118 Yexin Road, Wujiang District, Suzhou City, ay mayroong 60 teknikal na kawani. Sa pamamagitan ng magkasanib na pagsisikap at patuloy na... Tingnan ang Produkto →
Ang automation ay hindi isang nahuling pag-iisip para sa aluminyo. Ang isang dedikadong stamping automation line ay maaaring mabawasan ang paghawak ng pinsala at patatagin ang proseso, ngunit dapat itong tukuyin para sa alloy at part geometry.
Checklist ng Pagpapanatili at Pagsunod Bago Ka Mag-commit
Ang mga supplier ng aluminum stamping na nagsisilbi sa mga customer ng automotive at electronics ay dapat matugunan ang traceability at mga kinakailangan sa pagsunod sa mga materyales. Gamitin ang checklist na ito sa panahon ng pag-audit.
- Alloy traceability: mga sertipiko ng mill para sa bawat coil o blangko, na may mga heat number na naka-link sa mga production lot.
- Iskedyul ng pagpapanatili ng mamatay: nakadokumento na mga agwat ng regrind batay sa bilang ng hit, hindi oras sa kalendaryo.
- RoHS at REACH: mga deklarasyon para sa mga lubricant, coatings, at anumang pangalawang operasyon.
- IATF 16949 o ISO 9001: kasalukuyang mga sertipiko na may saklaw na sumasaklaw sa aluminum stamping.
- Pag-impake at pagkontrol ng kaagnasan: ang aluminyo ay maaaring mag-oxidize o scratch sa transit; tukuyin ang interleaving at VCI kung saan kinakailangan.
Bagong enerhiya sasakyan tanso busbar panlililak bahagi Bagong enerhiya sasakyan tanso busbar panlililak bahagi are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Tingnan ang Produkto → Ang mga tansong busbar at iba pang bahaging kritikal sa kondaktibiti ay nagdaragdag ng isa pang layer: dapat na matugunan ng mga ito ang mga kinakailangan sa elektrikal at thermal habang nabubuhay sa proseso ng stamping. Ang isang pinagsama-samang supplier na nauunawaan ang parehong die at ang huling paggamit ay maaaring isara ang agwat na iyon. Ang isang pinagsama-samang supplier na gumagawa ng sarili nitong mga dies at ang automation ay may mas kaunting mga panganib sa handoff, ngunit mayroon din itong higit pa sa iyong programa sa ilalim ng isang bubong. Bisitahin ang sahig, suriin ang mga log ng regrind, at panoorin ang pagbabago ng die. Nandiyan ang ebidensya kung hihilingin mo ito.
Nakaraang Post
Compound Die vs Progressive Die: Mga Pagkakaiba, Aplikasyon at Paano Pumili
Susunod na Post
Aluminum Progressive Stamping: Proseso, Alloys, Mga Tip sa Disenyo at Gabay sa Gastos
Ang aming Mga produkto.
Simulan ang Iyong Negosyo sa isang OEM Manufacturer Dito mismo!

Magbigay ng mga pandaigdigang customer ng kumpletong turn-key na solusyon
sa pamamagitan ng
pagbabago!
MABILIS NA LINK
IMPORMASYON SA CONTACT.
-
 +86-139 1308 8972
-

-
 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Copyright © Suzhou Shuangqisi Mould Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan. Custom Stamping Die Mga Tagagawa ng Metal Stamping Die
