-
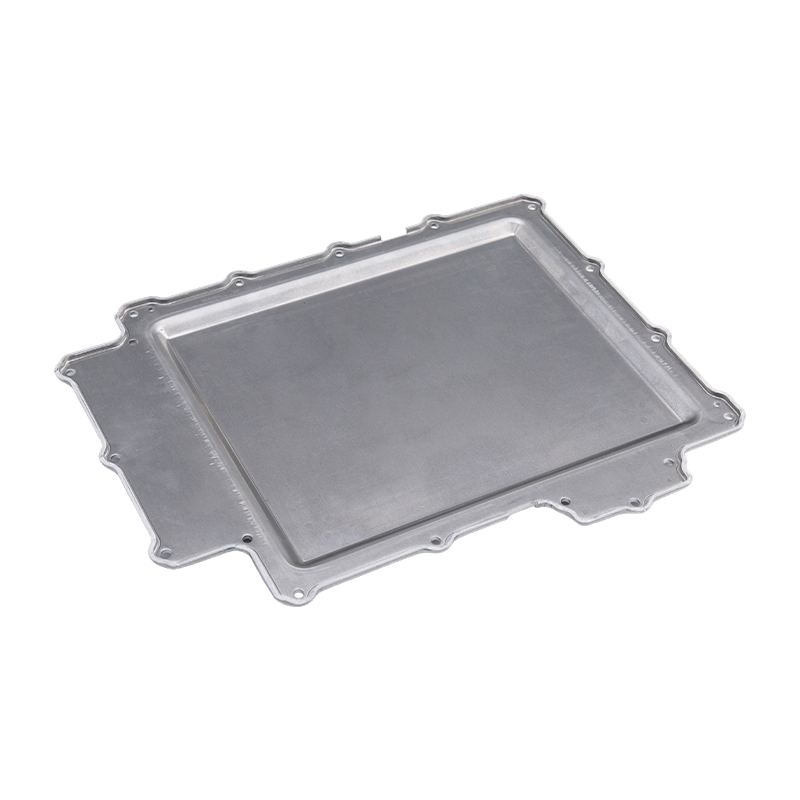
Mga bahagi ng panlililak sa takip ng baterya
Ang aming Battery cover stamping parts ay preci...
-
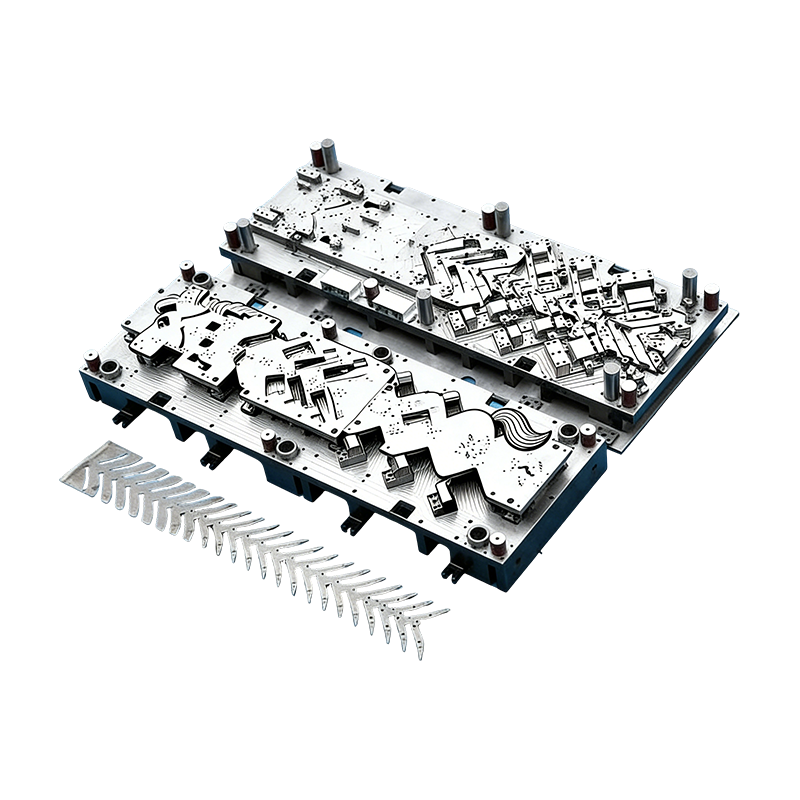
Mga progresibong hulma para sa mga bahagi ng sasakyan
Ang Continuous mold na ito para sa automotive m...
-
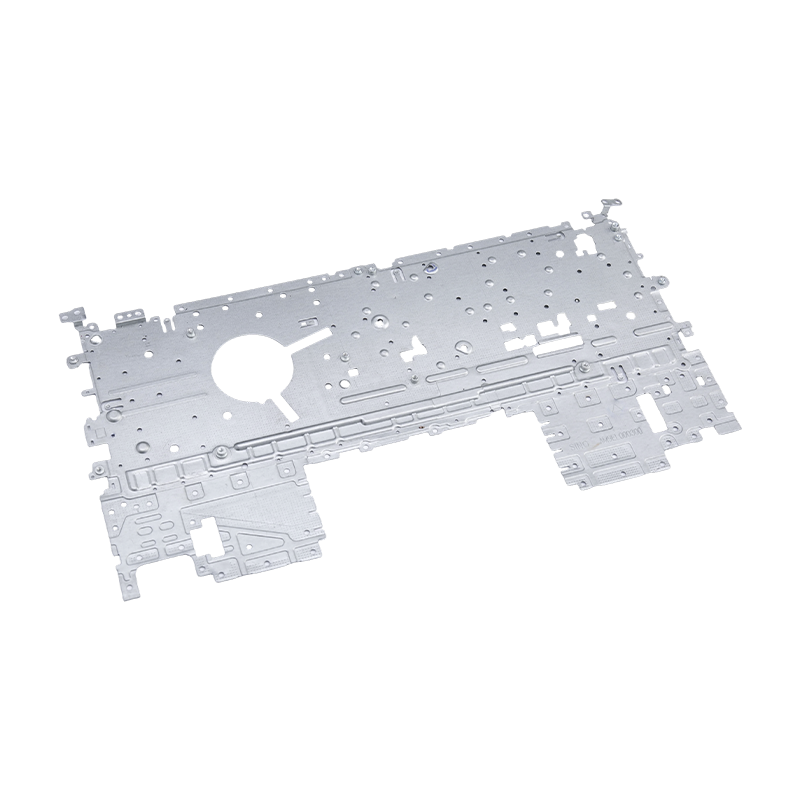
Mga bahagi ng panlililak sa laptop
Ang aming mga piyesa ng panlililak sa laptop ay...
-
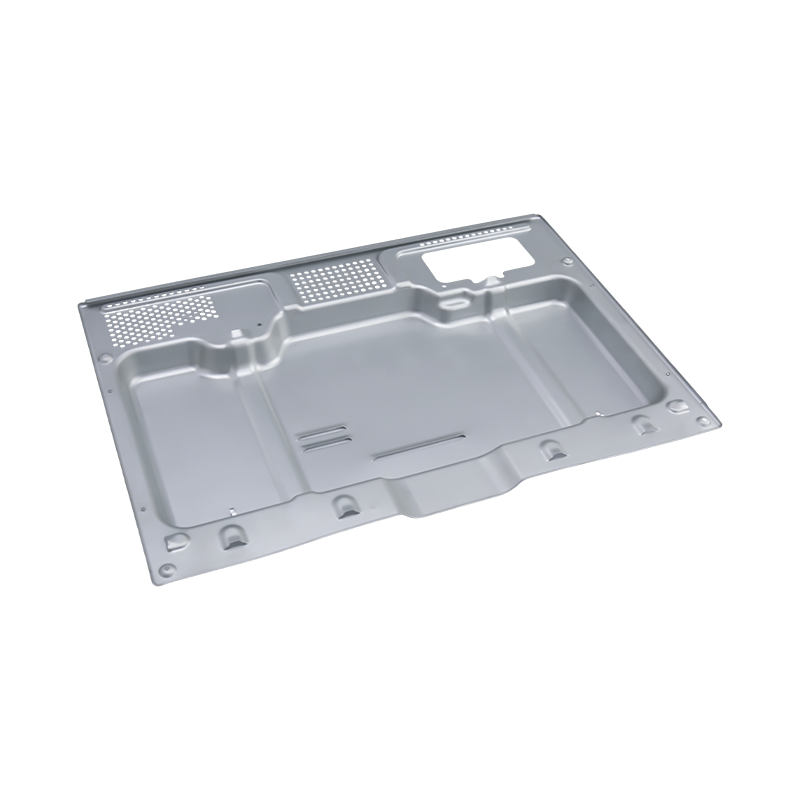
Mga bahagi ng high-end na panlililak sa oven
Ang aming High-end na oven stamping parts ay pr...
-
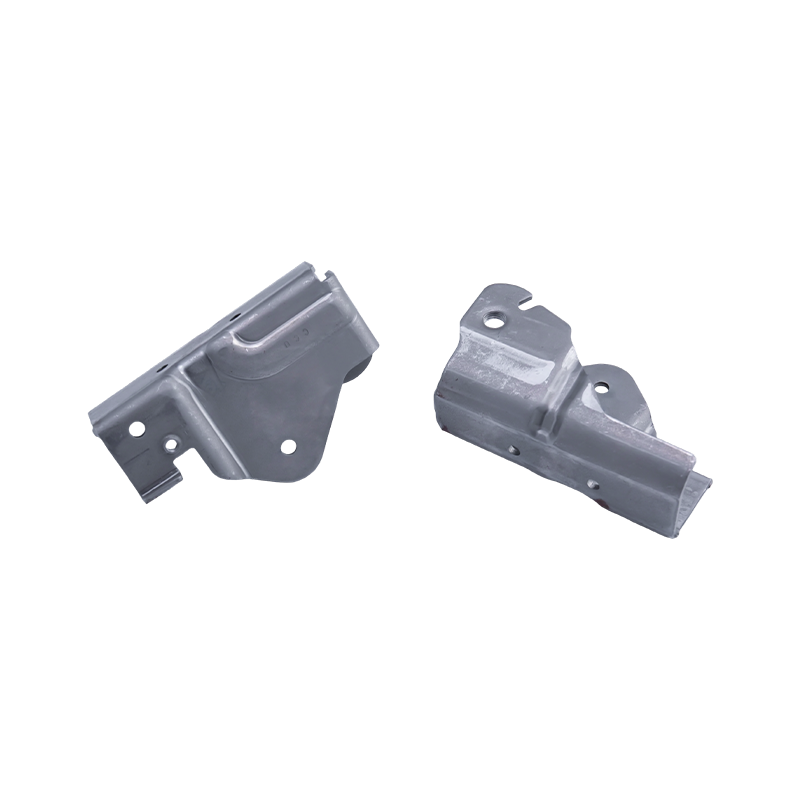
Mga bahagi ng panlililak sa upuan ng kotse
Ang mga bahagi ng panlililak sa upuan ng kotse ...
-
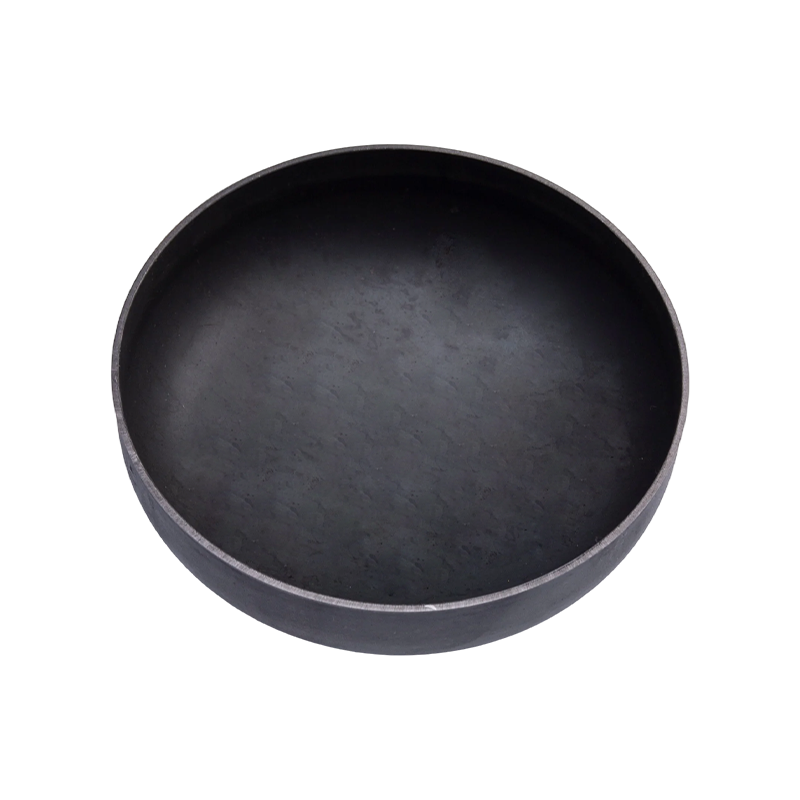
Mga bahagi ng panlililak sa dulo ng tangke ng gas
Ang mga bahagi ng panlililak sa dulo ng tangke ...

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Aluminum Progressive Stamping: Proseso, Alloys, Mga Tip sa Disenyo at Gabay sa Gastos
Aluminum Progressive Stamping: Proseso, Alloys, Mga Tip sa Disenyo at Gabay sa Gastos
2026-09-14
Ang aluminum progressive stamping ay ang pinaka-pare-pareho at cost-effective na paraan upang makagawa ng mataas na volume ng magaan na katumpakan na mga bahagi — basta ang geometry, alloy, at taunang dami ay akma sa proseso. Ang isang solong progresibong die na pinapakain mula sa isang coil ay maaaring ma-blangko, tumusok, makabuo, at maputol ang isang bahagi ng aluminyo sa bawat paghampas ng pindutin habang humahawak ng mga butas sa butas na tolerance malapit sa ±0.05 mm nang walang pangalawang machining. Ang kumbinasyong iyon ang dahilan kung bakit ang mga takip ng baterya, mga housing ng motor, mga bahagi ng electronic chassis, at mga konektor ng kuryente ay karaniwang ginagawa sa ganitong paraan.
Key takeaway: pumili ng aluminum progressive stamping kapag mataas ang taunang demand, ang bahagi ay maaaring ilagay sa isang tuluy-tuloy na strip, at ang pare-parehong pagpapahintulot ay higit na mahalaga kaysa sa flexibility ng disenyo. Sa ilalim ng mga kundisyong iyon, kadalasang mas matipid ang mas simpleng manual o transfer tooling.
Ano ang Aluminum Progressive Stamping?
Ang progresibong stamping ay nagpapakain ng tuluy-tuloy na metal strip sa pamamagitan ng isang set ng die na may maraming istasyon. Ang bawat istasyon ay nagsasagawa ng isa o higit pang mga operasyon — piloting, blanking, coining, bending, drawing, embossing, o lancing — kaya ang raw strip ay unti-unting nagiging tapos na bahagi sa oras na makarating ito sa huling istasyon, kung saan ito ay pinutol mula sa carrier strip.
Paano tumatakbo ang proseso sa produksyon
- Ang isang coil feeder ay itinutuwid ang aluminyo strip at i-advance ito sa die sa isang tumpak na pitch bawat pindutin ang stroke.
- Ang mga piloto ay nagsasagawa ng mga pre-pierced na butas upang i-lock ang posisyon ng strip sa bawat istasyon, na ginagarantiyahan ang katumpakan ng posisyon mula sa feature hanggang sa feature.
- Ang mga istasyon ay unti-unting gumagana: ang mga unang tumusok sa mga butas ng piloto, ang mga nasa gitna ay bumubuo ng mga liko o mga embossment, at ang huling istasyon ay naghihiwalay sa bahagi.
- Ang natapos na bahagi ay idinidischarge sa pamamagitan ng isang chute habang ang skeleton scrap ay ibinabalik o ginutay-gutay para i-recycle.
Dahil ang lahat ng istasyon ay kumikilos sa iba't ibang bahagi ng parehong strip nang sabay-sabay, ang isang press stroke ay gumagawa ng isang kumpletong bahagi ng aluminyo. Ang tuluy-tuloy na operasyon na iyon ang naghihiwalay sa progresibong panlililak paglilipat ng stamping , kung saan inilalagay ang mga indibidwal na blangko sa pagitan ng magkakahiwalay na istasyon ng die.
Mga Aluminum Haluang metal na Mahusay na Tumatakbo sa Progressive Die
Hindi lahat ng grado ng aluminyo ay malinis na kumakain sa pamamagitan ng isang progresibong die. Pinagsasama ng mga matagumpay na kandidato ang pagiging maporma, predictable na springback, at katanggap-tanggap na pag-uugali sa ibabaw sa ilalim ng high-speed na pagsuntok. Sa pagsasagawa, ang mga haluang metal ng 3xxx, 5xxx, at 6xxx na serye ay sumasaklaw sa karamihan ng mga proyekto.
Alloy
Karaniwang init ng ulo
Bakit Ito Pinili
5052
H32
Mataas na lakas ng pagkapagod at paglaban sa kaagnasan; ginagamit para sa mga takip ng baterya, bracket, at dulo ng tangke ng gasolina.
3003
H14
Mahusay na formability at mababang gastos; isang workhorse para sa mga enclosure, mga bahagi ng heat exchanger, at pangkalahatang mga stamping.
6061
T6
Mas malakas at mas matatag sa serbisyo, ngunit mas mataas ang springback; mas gusto para sa mga structural bracket at mounts.
1100
H14
Napakalambot at madaling gumuhit; ginagamit para sa mga nameplate, reflector, at mga de-koryenteng bahagi na may simpleng geometry.
Talahanayan 1 — Aluminum alloy na seleksyon para sa mga progresibong dies: ang lakas at pagkaporma ay palaging nakikipagkalakalan laban sa springback.
Bakit Mas Pinipili ang Progressive Stamping para sa Aluminum Parts
Ang kaso ng negosyo ay bumaba sa apat na masusukat na bentahe sa mga manual dies, machining, o deep-draw-only na tooling.
Walang tigil na throughput
Ang isang well-built na aluminum progressive die ay tumatakbo sa daan-daang stroke bawat minuto, at bawat stroke ay gumagawa ng isang kumpletong bahagi. Mabilis na bumababa ang halaga ng unit kapag lumampas ang volume sa tooling amortization point.
Nauulit na katumpakan
Dahil ang strip ay pini-pilot sa bawat istasyon, ang mga feature-to-feature na posisyon ay mananatiling pare-pareho sa milyun-milyong cycle. Ang mga kritikal na pattern ng butas sa mga bahagi ng baterya at motor ay may hawak na ±0.05 mm nang walang rework.
Pagbawas ng timbang
Sa 2.7 g/cm3, ang aluminyo ay halos isang-katlo ng bigat ng bakal. Ang progresibong stamping ay nagbibigay-daan sa mga designer na gumamit ng manipis, matigas, nabuong mga seksyon sa halip na mabibigat na casting.
Pinagsamang pangalawang operasyon
Ang pag-tap, riveting, cam-forming, at pagmamarka ay maaaring idagdag bilang mga in-die na istasyon, kaya ang mga bahagi ay lumalapit sa kanilang huling estado ng pagpupulong at binabawasan ang mga hakbang sa supply-chain.
Ang mga enclosure ng baterya ay isang tipikal na halimbawa kung saan nagdaragdag ang mga pakinabang na ito. Ang takip ay dapat na dimensionally stable, corrosion-resistant, at ginawa sa mataas na volume sa pare-parehong gastos.
 Precision Battery Cover Stamping Parts para sa Enclosures Ang nakatatak na takip ng baterya na ito ay nababagay sa automotive at energy storage enclosures, na nag-aalok ng dimensional na katatagan at corrosion resistance sa mataas na volume na produksyon, na umaayon sa talakayan ng artikulo tungkol sa timbang at mga benepisyo ng sealing. Tingnan ang Produkto →
Sa pagsasagawa, ang mga tagagawa na lumipat mula sa mga welded steel assemblies patungo sa naselyohang mga takip ng aluminyo ay nagbabawas ng bahagi ng bigat ng higit sa kalahati habang pinapabuti ang pagkakapare-pareho ng sealing.
Mga Limitasyon sa Disenyo: Ano ang Tinutukoy ang Tagumpay Bago Mo Magputol ng Bakal
Ang aluminyo ay kumikilos nang iba sa bakal sa isang progresibong mamatay. Ang mas mataas na yield-to-modulus ratio nito ay nagbubunga ng mas maraming springback, at ang tendency nitong gall laban sa tool steel ay ginagawang mandatory ang lubrication at die coatings. Ang pag-unawa sa mga limitasyong ito sa harap ay ang pagkakaiba sa pagitan ng isang maayos na paglulunsad at isang magastos na muling pagdidisenyo.
Mga panuntunan sa praktikal na disenyo na ginagamit ng mga tooling engineer
- Minimum na radius ng bend na 1.0 hanggang 1.5 beses na kapal ng materyal para sa 3xxx at 5xxx na haluang metal; tumaas patungo sa 2.0 beses para sa 6xxx-T tempers.
- Tukuyin ang pare-parehong direksyon ng burr sa anumang ibabaw na nagiging sealing o sliding interface.
- Panatilihing katamtaman ang iginuhit na lalim; aluminum tears sa sharp corner radii, kaya magdagdag ng minimum na 0.5 mm corner radius sa deep forms.
- Payagan ang springback compensation sa disenyo ng die; ang mga maaasahang supplier ay nagdaragdag ng mga tampok sa pagwawasto sa panahon ng pagsubok sa halip na matapos mabigo ang mga bahagi.
Makakamit na pagpapahintulot sa produksyon
±0.05 mm Pagbubutas
±0.08 mm Pinutol na profile
±0.10 mm Nabuo ang mga liko
±0.15 mm Mga naka-flang na gilid
Tsart 1 — Mga tipikal na pagpapaubaya sa produksyon na gaganapin sa mga progresibong stamping ng aluminyo na may mahusay na pinapanatili na tooling.
Kung Saan Ginagamit ang Mga Aluminum Progressive Stamping
Lumilitaw ang progresibong stamping ng aluminyo kung saan kailangan ang magaan, konduktibong elektrikal, o lumalaban sa kaagnasan na mga bahagi ng metal sa mataas na volume. Ang pamamahagi sa ibaba ay sumasalamin sa tipikal na demand sa mga industriyang ibinibigay namin.
- Automotive at EV (42%) — mga takip ng baterya, mga housing ng motor, mga bahagi ng upuan, mga tansong busbar, mga structural bracket.
- Electronics (21%) — mga enclosure ng laptop, mga bahagi ng chassis ng server, maliliit na konektor at mga kalasag.
- Mga kagamitan at puting gamit (19%) — mga panel ng oven, mga panlililak sa control-box, mga palikpik ng heat exchanger.
- Mga kagamitang pang-industriya (18%) — mga pabahay ng servo-driver, mga bahagi ng compressor, mga mounting plate.
Automotive at bagong enerhiya na sasakyan
Ang paglipat sa electric drivetrains ay ginawa ang aluminum progressive stamping ang default na proseso para sa battery-system at mga bahagi ng motor. Ang isang naselyohang tanso o aluminyo busbar, halimbawa, ay pinapalitan ang mga baluktot-at-machined na mga bar ng isang bahagi na humahawak ng patag at butas na posisyon sa isang hakbang.
 Mga Bahagi ng Copper Busbar Stamping para sa EV Power Distribution Sinusuportahan ng high-purity copper busbar na ito ang mahusay na daloy ng kasalukuyang sa pagitan ng baterya, motor, at mga converter, na may mga plated na ibabaw at mahigpit na tolerance para sa hinihingi na mga EV application, na tumutugma sa diin ng talata sa mga progresibong bentahe ng stamping. Tingnan ang Produkto →
Katulad nito, sinasamantala ng mga bahagi ng stamping ng pabahay ng motor ang mga thermal na katangian ng aluminyo at magaan ang timbang, habang ang mga progresibong dies ay humahawak ng mahigpit na concentricity na kinakailangan ng mga rotor at stator assemblies.
Mga elektroniko at kagamitan
Pinapaboran ng consumer electronics ang aluminyo para sa surface finish nito at pag-uugali ng EMI shielding. Ang progresibong stamping ay gumagawa ng manipis na pader, mataas na katumpakan na mga bahagi na napupunta sa mga laptop at phone assemblies.
 Mga Bahagi ng Aluminum Laptop Chassis Stamping Pinagsasama ng mga naselyohang bahagi na ito para sa chassis ng laptop at mga bracket ang magaan na bigat at tigas, na nagtatampok ng mga tumpak na posisyon ng butas at mga istrukturang snap-fit na sumusuporta sa mahusay na pagpupulong, na nauugnay sa punto ng artikulo tungkol sa manipis na pader na mga bahagi ng electronics. Tingnan ang Produkto →
Sa panig ng appliance, ang malalaking oven shell at control-panel stamping ay nakikinabang mula sa parehong proseso ng ekonomiya kapag ang dami ng produksyon ay nagbibigay-katwiran sa nakalaang tooling.
Gastos sa Tooling at Pagpili ng Supplier: Apat na Hakbang na Pinipigilan ang Panghihinayang
Ang mga progresibong dies ay ang pinakamalaking up-front cost sa isang aluminum stamping program, na kadalasang mas malaki kaysa sa press at material handling equipment. Ang layunin ay hindi magbayad ng hindi bababa sa para sa mga tool, ngunit upang magbayad para sa tamang disenyo ng tool, dahil ang kalidad ng mamatay ay tumutukoy sa kalidad ng bahagi para sa buhay ng programa.
Hakbang 1 — I-validate ang kaso ng negosyo. Ang progresibong tooling ay nagsisimulang magkaroon ng kahulugan sa humigit-kumulang 50,000 hanggang 100,000 na bahagi bawat taon. Sa ibaba nito, isaalang-alang ang mas matipid na mga opsyon sa tooling.
Hakbang 2 — Magpadala ng nagagawang pakete ng data. Ibigay ang 3D model, tolerance stack, surface finish requirement, at taunang demand. Ang isang malinaw na pagsusuri ng strip-layout sa yugtong ito ay umiiwas sa mga magastos na rebisyon.
Hakbang 3 — I-audit ang tunay na kakayahan sa produksyon. Maghanap ng in-house die design, CNC machining, at tryout presses sa ilalim ng isang bubong. Ang isang supplier na may parehong die-making at stamping capability ay malulutas ang mga problema sa pagpapaubaya bago sila umabot sa produksyon.
Hakbang 4 — Humingi ng isang ulat sa unang artikulo na may data ng SPC. Kumpirmahin na ang mga kritikal na feature ay mananatili sa loob ng mga Cpk target sa maraming coil at press run, hindi lang sa unang sample.
Ang mga supplier na pinagsasama ang mga progresibong dies, stamping press, at automation — gaya ng aming team sa Shuangqisi, na may 80 hanggang 400 toneladang pagpindot at isang in-house na stamping automation subsidiary — ay maaaring paikliin ang ramp-up at panatilihing matatag ang mga tolerance sa mga shift.
Mga Pagsasaalang-alang sa Pagpapanatili, Kalidad, at Pagsunod
Ang pinakamahusay na aluminum progressive dies ay nawawalan pa rin ng performance kung ang maintenance ay napapabayaan. Ang pagkahilig ng aluminyo sa apdo ay ginagawang pamamahala ng lubrication at mga coatings sa ibabaw ang dalawang kontrol na naghihiwalay sa mga maaasahang programa mula sa paulit-ulit na downtime.
- Proteksyon sa ibabaw ng mamatay: Ang mga coatings ng DLC o TiCN sa pagbuo ng mga suntok ay nagpapababa ng aluminum pickup at nagpapahaba ng mga pagitan ng regrind.
- Pagpili ng pampadulas: gumamit ng evaporative o low-residue lubricant na tugma sa downstream na paglilinis, lalo na para sa mga bahagi ng baterya at electronics.
- Preventive maintenance: siyasatin ang mga piloto, bukal, at magsuot ng mga plato sa tinukoy na mga pagitan ng stroke; Ang mga progresibong namatay ay predictably mabibigo kapag ang wear ay umabot sa isang threshold.
- Dokumentasyon ng pagsunod: para sa pag-export o kinokontrol na mga industriya, panatilihing available ang mga materyal na sertipiko at PPAP o katumbas na dokumentasyon para sa pag-audit.
Ang kontrol sa kalidad sa mga stamping ng aluminyo ay dapat kasama ang pag-verify ng CMM ng mga kritikal na posisyon ng butas, mga pagsusuri sa ibabaw para sa mga galling na gasgas, at pana-panahong pag-verify ng tigas ng mga papasok na coil, dahil ang pagkakaiba-iba ng papasok na materyal ay ang pinakakaraniwang nakatagong sanhi ng mga bitak at springback drift.
Ang aluminum progressive stamping ay hindi ang pinakamurang proseso para sa mga prototype o maliliit na batch, at hindi nito kayang talunin ang transfer die para sa napakalaking panel. Ngunit para sa mga bahagi na magkasya sa isang coil-fed strip at umuulit sa daan-daang libo, naghahatid ito ng pinakamababang halaga ng yunit, ang pinakamahigpit na pagkakapare-pareho, at ang pinakamaikling cycle ng anumang paraan ng pagbuo. Ang tunay na competitive advantage ay nagmumula sa pagpili ng supplier na nagdidisenyo ng die, nagpapatakbo ng stamping, at bumubuo ng automation bilang isang pinagsamang proyekto.
Bago mo aprubahan ang isang quote, ihambing ang namamatay na track record ng supplier, kapasidad ng pagpindot, at disiplina ng SPC — hindi lang ang presyo sa bawat bahagi. Galugarin Shuangqisi's hulma at panlililak kakayahan kapag handa ka nang suriin ang isang potensyal na kasosyo para sa iyong aluminum progressive stamping program.
Nakaraang Post
Mga Supplier ng Aluminum Stamping: Paano Suriin ang Kakayahan, Panganib, at Pagkasyahin
Susunod na Post
Ipinaliwanag ang Metal Stamping: Ang Kumpletong Gabay sa Proseso, Mga Materyales, at Gastos
Ang aming Mga produkto.
Simulan ang Iyong Negosyo sa isang OEM Manufacturer Dito mismo!

Magbigay ng mga pandaigdigang customer ng kumpletong turn-key na solusyon
sa pamamagitan ng
pagbabago!
MABILIS NA LINK
IMPORMASYON SA CONTACT.
-
 +86-139 1308 8972
-

-
 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Copyright © Suzhou Shuangqisi Mould Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan. Custom Stamping Die Mga Tagagawa ng Metal Stamping Die
