-
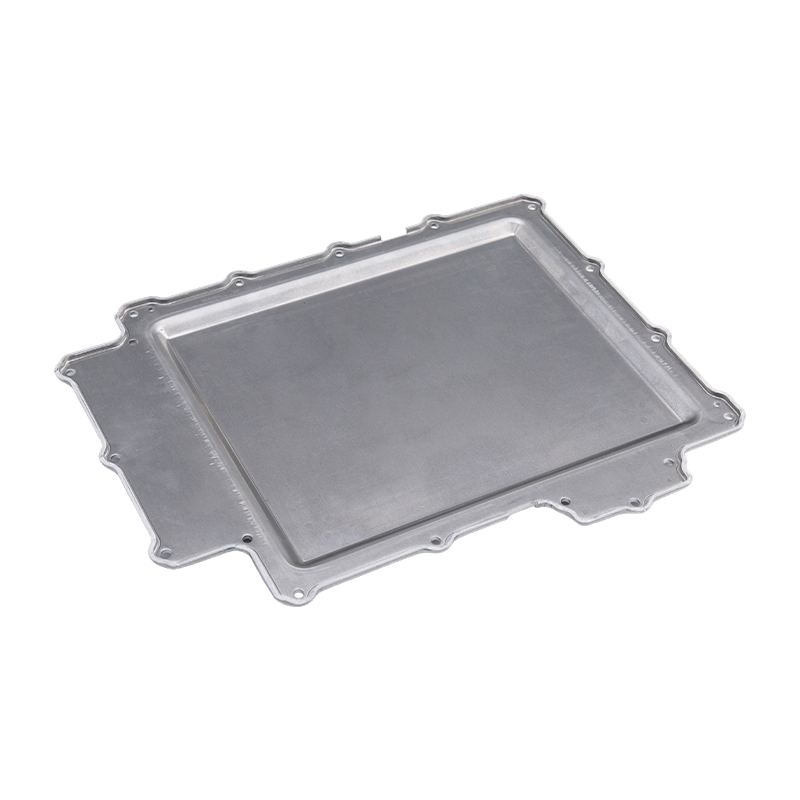
Mga bahagi ng panlililak sa takip ng baterya
Ang aming Battery cover stamping parts ay preci...
-
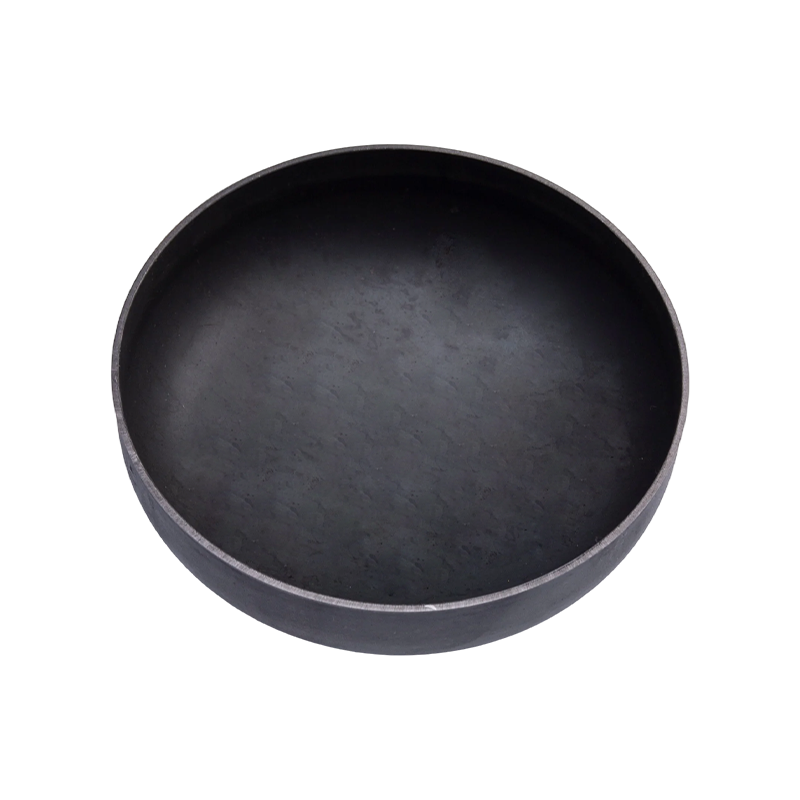
Mga bahagi ng panlililak sa dulo ng tangke ng gas
Ang mga bahagi ng panlililak sa dulo ng tangke ...
-
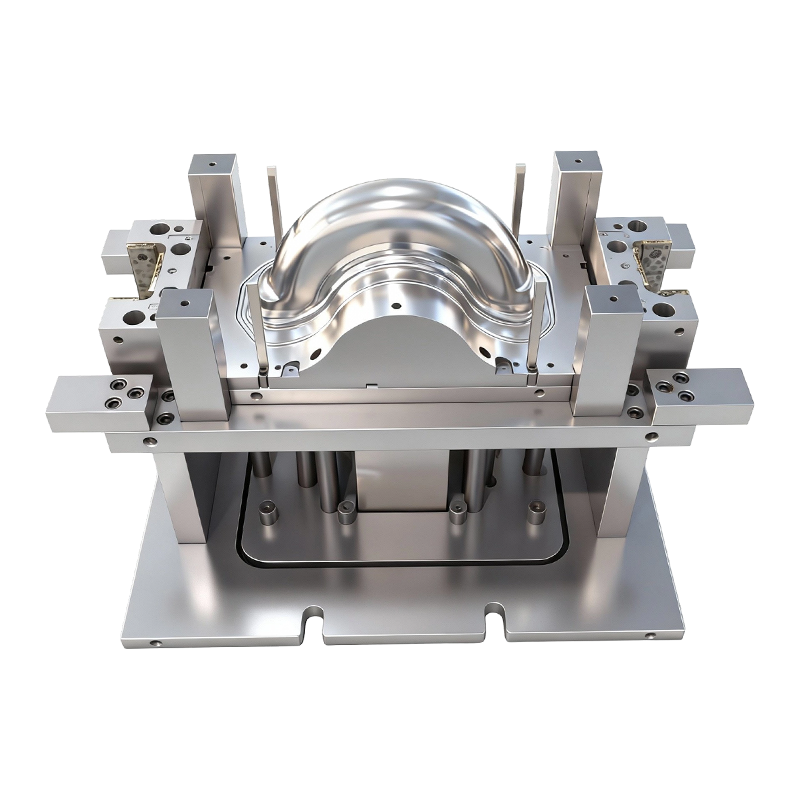
Malalim na pagguhit ng amag para sa harap at likurang mga gulong ng dalawang gulong na de-kuryenteng sasakyan
Ang Deep drawing mold na ito para sa harap at l...
-
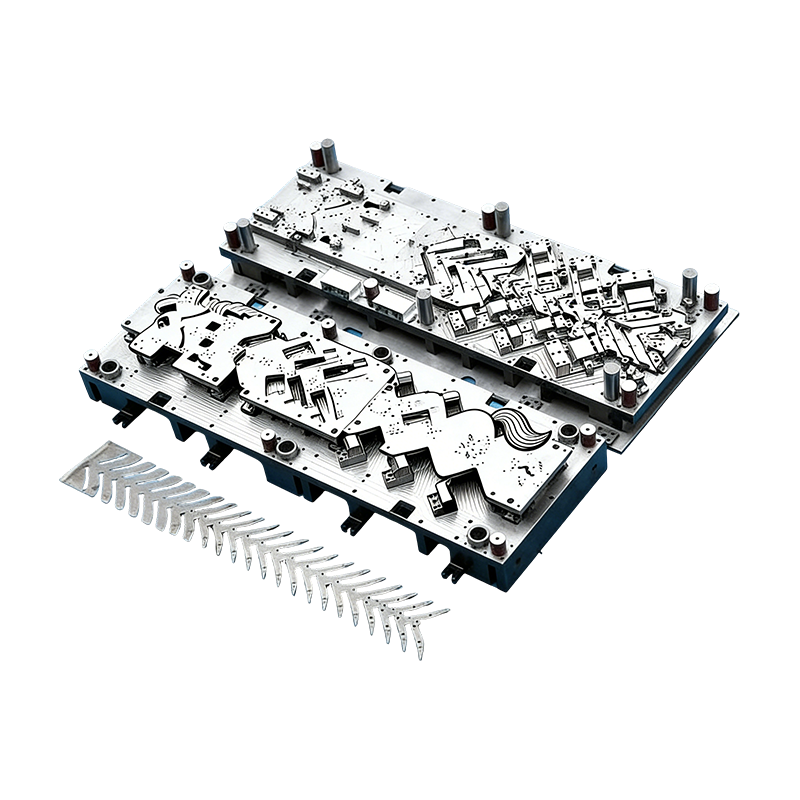
Mga progresibong hulma para sa mga bahagi ng sasakyan
Ang Continuous mold na ito para sa automotive m...
-
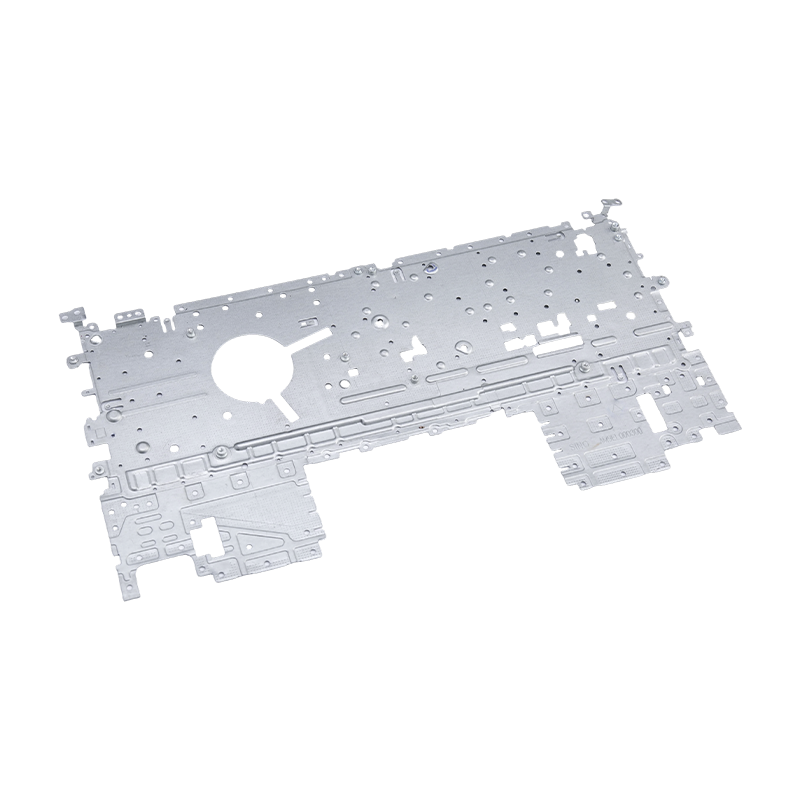
Mga bahagi ng panlililak sa laptop
Ang aming mga piyesa ng panlililak sa laptop ay...
-
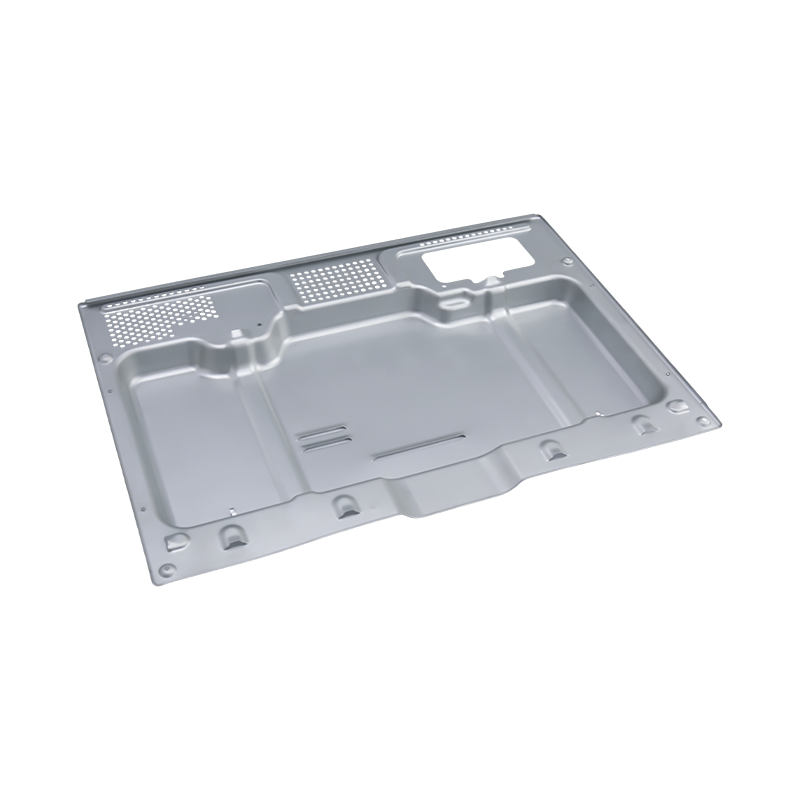
Mga bahagi ng high-end na panlililak sa oven
Ang aming High-end na oven stamping parts ay pr...

Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Ipinaliwanag ang Metal Stamping: Ang Kumpletong Gabay sa Proseso, Mga Materyales, at Gastos
Ipinaliwanag ang Metal Stamping: Ang Kumpletong Gabay sa Proseso, Mga Materyales, at Gastos
2026-09-07
Hiniling sa isang purchasing engineer na kumuha ng 60,000 stainless steel bracket. Dumating ang tatlong quote, at ang pinakamababang presyo sa bawat piraso ay halos 40% mas mababa sa iba — ngunit nagdadala ito ng USD 15,000 na singil sa tooling. Ang puwang ay hindi isang pagkakamali: ang mababang quote ay mula sa metal stamping. Kung totoo ang presyong iyon ay depende sa die, kapasidad ng press, materyal, at dami ng produksyon sa likod nito.
Ang metal stamping ay ang pinaka-matipid na paraan para mass-produce ang precision sheet na bahagi ng metal. Pinipilit ng isang press ang isang sheet metal strip sa pagitan ng isang suntok at isang die at gumagawa ng isang natapos na bahagi sa isang bahagi ng isang segundo bawat stroke. Ang stamping ay hindi iisang operasyon kundi isang pamilya ng mga proseso — blanking, bending, deep drawing, at higit pa — na sumasaklaw sa mga bahagi mula sa mga takip ng baterya hanggang sa mga laptop frame.
Ano ang Metal Stamping?
Ang metal stamping ay isang cold forming process na humuhubog sa flat sheet metal sa mga bahagi gamit ang isang press at isang set ng dies. Ang sheet, na ibinibigay bilang isang coil o strip, ay pinapakain sa pagitan ng isang suntok at isang mamatay. Ang suntok ay gumagalaw pababa sa ilalim ng presyon, at ang metal ay pinutol, baluktot, o iginuhit upang punan ang die cavity. Ang bawat pindutin ang stroke ay lumilikha ng isang bahagi; sa isang progresibong die, isang natapos na bahagi ang lumalabas sa bawat stroke.
Diretso ang konklusyon: panalo ang stamping sa volume. Pagkatapos mabuo ang die, ang gastos sa bawat piraso ay kapansin-pansing bumababa dahil ang proseso ay tumatakbo nang napakabilis, hindi gumagawa ng mga chips, at kumonsumo lamang ng hilaw na sheet at lubricant. Sa dami na higit sa ilang sampu-sampung libo, ang isang naselyohang bahagi ay karaniwang nagkakahalaga ng 50–80% na mas mababa kaysa sa parehong bahagi na ginawa mula sa billet.
Mga karaniwang pagpapatakbo ng panlililak
- Blanking — pagputol ng flat outline mula sa sheet.
- Pagbutas — pagsuntok ng mga butas o puwang sa bahagi.
- Baluktot - pagtitiklop ng sheet sa isang tuwid na axis.
- Malalim na pagguhit — hinihila ang sheet sa hugis ng tasa o enclosure.
- Coining at embossing — pagpindot sa fine surface na detalye na may mataas na localized na puwersa.
Mataas na bilis
Daan-daang stroke bawat minuto.
Daan-daang stroke bawat minuto.
Gastos na hinihimok ng tool
Mataas sa harap, mababa bawat piraso.
Mataas sa harap, mababa bawat piraso.
Saklaw ng materyal
Bakal, hindi kinakalawang, aluminyo, tanso.
Bakal, hindi kinakalawang, aluminyo, tanso.
Paulit-ulit na pagpaparaya
Matatag sa loob ng ±0.05 mm pagkatapos ng set-up.
Matatag sa loob ng ±0.05 mm pagkatapos ng set-up.
Paano Gumagana ang Proseso ng Stamping
Limang hakbang ang magpapasya sa kinalabasan ng isang naselyohang bahagi na proyekto:
- Pagsusuri sa disenyo ng bahagi at kakayahang gawin — ang mga tolerance, kapal ng materyal, laki ng butas, radii ng baluktot, at mga kinakailangan sa gilid ay sinusuri laban sa mga panuntunan sa pagtatatak bago magsimula ang tooling.
- Disenyo at pagmamanupaktura ng die — ang die ay ang pinakamalaking halaga ng item, na ginawa mula sa pinatigas na tool steel, pinagsama-samang may mga gabay at bukal, at sinubukan hanggang sa matugunan ng bahagi ang pagguhit.
- Pagpili at paghahanda ng materyal — ang mga coils o strips ay tinutukoy ng grade, kapal, lapad, at surface finish; Ang mga sertipiko ng materyal ay nagpapatunay sa kimika.
- Press setup — ang die ay naka-mount sa isang press na pinili ng tonnage, stroke, at shut height; Sinasaklaw ng 80–400 toneladang pagpindot ang karamihan sa mga bahaging katamtaman ang laki.
- Stamping at pangalawang operasyon — ang produksyon ay tumatakbo nang napakabilis, pagkatapos ay ang pag-deburring, pag-tap, paglalaba, paggamot sa ibabaw, o pagpupulong ay sumusunod.
Ang konsepto ng mamatay ay mahalaga gaya ng press. Dinadala ng mga progresibong dies ang strip sa maraming istasyon; transfer dies ilipat ang mga indibidwal na blangko sa pagitan ng mga istasyon. Ang pagpipilian ay nagbabago sa gastos ng tool at cycle ng oras; ang mga praktikal na pagkakaiba ay sakop sa paghahambing na ito ng progressive vs transfer metal stamping.
Para sa mga bahagi ng automotive na may mahabang pagtakbo, ang mga progresibong amag ay ang karaniwang pagpipilian dahil ginagawa nila ang isang coil sa isang tapos na bahagi sa isang pass, na walang interbensyon ng operator sa pagitan ng mga istasyon.
 Patuloy na Progresibong Mould para sa Automotive Motor Housings Ang amag na ito ay ginawa para sa mataas na dami ng produksyon na may mga sangkap na haluang metal para sa wear resistance at isang modular na disenyo para sa madaling pagpapanatili, na ginagawa itong isang malakas na kandidato para sa pangmatagalang automotive stamping kung saan ang one-pass na kahusayan ay mahalaga. Tingnan ang Produkto →
Metal Stamping kumpara sa Alternatibong Proseso ng Paggawa
Kapag ang isang team ng disenyo ay pumili ng isang proseso para sa isang sheet na bahagi ng metal, ang shortlist ay karaniwang stamping, CNC machining, laser cutting, at kung minsan ay die casting. Ang dami at pagpapaubaya ang magpapasya sa sagot.
Proseso
Gastos sa kagamitan
Gastos ng unit
Karaniwang pagpaparaya
Tooling lead time
Pinakamahusay na volume
Metal stamping
Mataas
Mababa sa volume
±0.05 hanggang ±0.10 mm
4–8 na linggo
10,000
CNC machining
Wala o mababa
Mataas
±0.02 hanggang ±0.05 mm
Mga araw
1–1,000
Laser cutting
wala
Katamtaman
±0.10 hanggang ±0.20 mm
Mga araw
1–5,000
Die casting
Napakataas
Mababa
±0.05 hanggang ±0.10 mm
6–12 na linggo
10,000
Mga indikatibong hanay para sa mga simpleng bahagi ng sheet metal; ang mga aktwal na halaga ay nakasalalay sa geometry, materyal, at kagamitan ng supplier.
Malinaw ang trade-off. Nag-aalok ang CNC machining ng mahigpit na pagpapahintulot nang walang puhunan sa tooling, ngunit nananatiling mataas ang halaga ng unit. Ang pagputol ng laser ay nababaluktot para sa mga kumplikadong 2D na profile sa mababang volume, ngunit hindi ito gumagawa ng mga liko o malalim na mga hugis nang mag-isa. Nangangailangan ang stamping ng pinakamalaking upfront investment, ngunit kapag napatunayan na ang die, ang halaga ng unit ang pinakamababa. Sa ibaba ng ilang libong bahagi, ang die amortization ay nagpaparusa; mula sampung libong bahagi pataas, ang panlililak ay mahirap talunin.
Gawi sa Gastos sa Iba't ibang Dami ng Produksyon
Ang pinakamalalim na nakatagong gastos sa stamping ay hindi press time — ito ay die amortization plus scrap. Ang per-piece cost curve ay mabilis na bumaba sa sandaling mabayaran ang tooling.
100 1,000 pcs
32 10,000 pcs
18 50,000 pcs
12 100,000 pcs
Sa 10,000 bahagi, ang halaga ng bawat piraso ay bumaba sa humigit-kumulang isang katlo ng antas ng 1,000 bahagi; sa 100,000 bahagi umabot ito ng humigit-kumulang 12. Ang pagbaba ay nagmumula sa pagkalat ng tooling at pag-setup sa higit pang mga unit; ang sahig ay hilaw na materyal kasama ang oras ng pagpindot.
Kapag naghahambing ng mga quote, kalkulahin ang kabuuang halaga ng pagmamay-ari: tooling kasama ang dami ng presyo ng unit, kasama ang panganib sa kalidad. Ang isang quote na umiiwas sa singil sa tooling ngunit may mataas na presyo ng yunit ay ang mas mahal na landas sa sukat. Ang presyo ng tool na mukhang mataas ngunit may kasamang hardened die steel at spare-parts package ay kadalasang nakakatalo sa murang die na maagang nauubos.
Mga Materyales at Pagsasaalang-alang sa Die Design
Mga karaniwang naselyohang materyales
- Low-carbon steel (DC01 o SPCC) — mabubuo at mura, ginagamit para sa mga bracket, chassis, at reinforcement na bahagi.
- Hindi kinakalawang na asero (SUS301 o SUS304) — lumalaban sa kaagnasan, mas mataas na springback, mas hinihingi sa die.
- Mga aluminyo na haluang metal (5052 o 6061) — magaan, karaniwan sa mga enclosure ng EV na baterya at mga heat sink; ang mas malaking radii ng liko ay kinakailangan upang maiwasan ang pag-crack.
- Mga haluang tanso — mahusay na kondaktibiti, ginagamit sa mga busbar, konektor, at mga terminal.
Kinokontrol ng disenyo ng die kung paano kumikilos ang materyal. Ang Punch-to-die clearance ay nagpapasya ng cut-edge na kalidad: masyadong maliit ang gumagawa ng pangalawang gupit at burr; masyadong maraming nagpapataas ng burr at nakakabawas sa tuwid ng gilid. Para sa 1.5 mm steel sheet, ang clearance na 5-8% ng kapal ay isang karaniwang panimulang punto.
Mahalaga ang katigasan. Ang mga advanced na high-strength steels ay nagpapababa ng bigat ng sasakyan ngunit nagpapabilis sa pagkasira, kaya kailangan ang mas matigas na tool steel at mas madalas na hasa. Kung ang pagguhit ay nangangailangan ng tolerance sa ibaba ±0.05 mm, ang die ay nangangailangan ng masikip na gabay at ang pindutin ay dapat magkaroon ng repeatability. Ang mga electronic stamping dies, halimbawa, ay mas mahigpit na pinahihintulutan kaysa sa home-appliance dies dahil ang connector at shielding parts ay dapat magkasya sa mga naka-assemble na board nang walang rework.
Mga Aplikasyon sa Industriya at Pamamahagi ng Market
Lumilitaw ang mga naselyohang bahagi sa halos lahat ng sektor ng pagmamanupaktura, ngunit ang balanse ay hindi pantay. Ang tinatayang hati ng demand ay sumusunod.
Automotive at EV — 45%
Electronics — 25%
Mga gamit sa bahay — 15%
Kagamitang pang-industriya — 15%
Ang sasakyan, kabilang ang mga de-koryenteng sasakyan, ang pinakamalaking merkado. Ang mga panel ng katawan, mga chassis bracket, mga frame ng upuan, mga housing ng motor, at mga takip ng baterya ay nakatatak. Ang mga de-koryenteng sasakyan ay lalo na nagtutulak ng pangangailangan para sa tumpak na mga stamping na nauugnay sa baterya tulad ng mga tansong busbar.
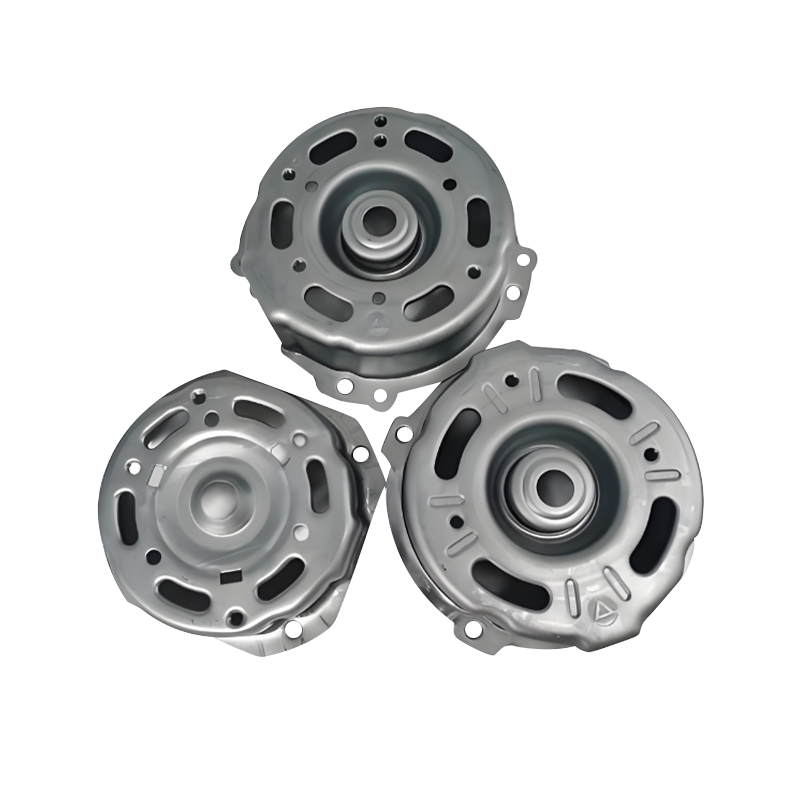 Precision Stamped Motor Housings para sa Automotive Applications Gumagamit ang mga stamping na ito ng mataas na lakas na bakal o aluminyo na may mahigpit na pagtitiis at mga tampok sa pag-alis ng init, na direktang sumusuporta sa lumalaking pangangailangan para sa matibay na mga pabahay ng motor sa mga de-kuryente at kumbensyonal na sasakyan. Tingnan ang Produkto →
Ang electronics ay ang pangalawang pinakamalaking larangan. Ang mga frame ng laptop, malalaking base ng computer, at maraming maliliit na bahagi ng mobile-phone ay nakatatak dahil pinagsasama ng mga ito ang manipis na materyal, pinong mga butas, at mababang halaga sa mataas na volume. Ang mga gamit sa bahay ay sinusundan ng mga shell ng oven at malalaking pininturahan na mga panel; pang-industriya na kagamitan ay nagdaragdag ng servo-drive housings at mga bahagi ng compressor.
 Laptop Chassis at Panloob na Stamping Parts Ginawa mula sa cold-rolled steel, aluminum, o magnesium alloy, ang mga bahaging ito ay nag-aalok ng makinis na mga gilid, tumpak na mga butas, at corrosion resistance, na ginagawang angkop ang mga ito para sa mga cosmetic-grade na laptop frame at structural assemblies. Tingnan ang Produkto →
Isang bahagi ng pamilya ang mga mapa sa bawat sektor. Para sa mga nakuryenteng powertrain, pinagsama-sama ng mga stamping ng pabahay ng motor ang malalim na pagguhit na may masikip na concentricity. Ang mga stamping ng takip ng baterya ay nangangailangan ng patag at tumpak na mga pattern ng butas. Nangangailangan ang mga stamping sa laptop ng mga cosmetic-grade surface na walang mga gasgas o balat ng orange.
Pagpili ng Supplier at Kabuuang Kontrol sa Gastos
Ang pagpili ng kasosyo sa panlililak ay higit na mahalaga kaysa sa alinmang dimensyon ng pagguhit. Gumamit ng maikling pagkakasunud-sunod ng pagsusuri sa halip na ihambing ang mga presyo lamang.
1. Tukuyin ang bahaging sobre
Grade ng materyal, kapal, tolerance, surface finish, at taunang volume.
Grade ng materyal, kapal, tolerance, surface finish, at taunang volume.
2. Magpatakbo ng pagsusuri sa DFM
Suriin ang radii ng liko, mga distansya ng butas sa gilid, at iguhit ang lalim.
Suriin ang radii ng liko, mga distansya ng butas sa gilid, at iguhit ang lalim.
3. Ihambing ang kabuuang gastos
Tooling kasama ang dami ng presyo ng unit, kasama ang panganib sa paghahatid at kalidad.
Tooling kasama ang dami ng presyo ng unit, kasama ang panganib sa paghahatid at kalidad.
4. I-verify ang kapasidad
Press tonnage range, kagamitan sa inspeksyon, at katulad na karanasan sa bahagi.
Press tonnage range, kagamitan sa inspeksyon, at katulad na karanasan sa bahagi.
5. Sumang-ayon sa pagmamay-ari ng tooling
Sino ang nagpapanatili ng kamatayan, kung paano pinipresyo ang mga muling pagsubok, at patakaran sa ekstrang bahagi.
Sino ang nagpapanatili ng kamatayan, kung paano pinipresyo ang mga muling pagsubok, at patakaran sa ekstrang bahagi.
Dalawang tanong ang madalas na napapansin. Una, magtanong tungkol sa die steel grade at heat treatment: isang die na gawa sa de-kalidad na tool steel, pinatigas at pinahiran, gumagawa ng mga pare-parehong bahagi para sa mas maraming stroke. Pangalawa, itanong kung paano pinangangasiwaan ang mga trial run. Ang isang bahagi ay maaaring magmukhang maganda sa isang soft-tool review at nagbabago pa rin ng dimensyon sa production die. Tinutukoy ng pamamaraan ng pagsubok kung ang unang batch ay dumating sa oras. Isang kumpanyang gumagawa ng die, nagpapatakbo ng stamping, at nagsasama ng automation in-house — gaya ng ginagawa ng Suzhou Shuangqisi Mould Equipment sa mga linya ng molde, stamping-part, at automation nito — naglilipat ng bahagi mula sa disenyo patungo sa produksyon na may mas kaunting mga handover.
Payo sa Pagpapanatili at Pagsunod
Ang kalidad ng panlililak ay pinananatili, hindi nakakamit nang isang beses. Dies wear, alignment drifts, at surface finish degrades habang naiipon ang mga stroke. Kasama sa isang praktikal na iskedyul ang mga gabay sa paglilinis at pagpapadulas ng mga die, pagsuri ng punch at die clearance, pagsubaybay sa taas ng burr sa mga tinukoy na agwat, at pag-resharpen ng mga cutting edge bago mawala ang kalidad sa labas ng tolerance. Para sa mga high-run parts, iniiwasan ng mga ekstrang insert o isang duplicate na die ang downtime kapag lumitaw ang pagkasira.
Inaasahan din ng mga kinokontrol na customer ang dokumentadong ebidensya:
- Pamamahala ng kalidad ng ISO 9001 bilang baseline.
- IATF 16949 para sa mga bahagi ng sasakyan, kabilang ang mga plano sa pagsusumite at kontrol ng PPAP.
- Mga sertipiko ng materyal na sumusubaybay sa bawat coil sa gilingan nito.
- Mga deklarasyon ng RoHS at REACH para sa mga electronic na ipinadala sa Europe.
Hindi ito papeles para sa sarili nitong kapakanan. Ang isang naselyohang bahagi ay maaaring magmukhang tama habang ang kimika ng patong o base na materyal ay nabigo sa pagtutukoy. Ang mga supplier na may mga nasusubaybayang talaan ay ginagawang mas mabilis ang pagsusuri ng sanhi ng ugat kapag lumitaw ang isang paglihis, na nagpoprotekta sa parehong kalidad at paghahatid.
Ang metal stamping ay nagbibigay ng gantimpala sa mga koponan na nagpaplano nang maaga. Tukuyin ang tolerance band sa makatotohanang paraan, pumili ng konsepto ng die na akma sa dami at materyal, at suriin ang mga supplier sa kabuuang gastos at kalidad na ebidensya sa halip na per-piece na presyo lamang. Kapag tama ang die, kaya ng press, at masusubaybayan ang materyal, ihahatid ng stamping ang pinakamababang gastos sa bawat bahagi sa mass production — mula sa mga two-wheeler wheel hub at motor housing hanggang sa mga laptop frame.
Nakaraang Post
Aluminum Progressive Stamping: Proseso, Alloys, Mga Tip sa Disenyo at Gabay sa Gastos
Susunod na Post
Proseso ng Metal Stamping: Paano Naiimpluwensyahan ng Tooling, Die Design, at Automation ang Gastos ng Bahagi
Ang aming Mga produkto.
Simulan ang Iyong Negosyo sa isang OEM Manufacturer Dito mismo!

Magbigay ng mga pandaigdigang customer ng kumpletong turn-key na solusyon
sa pamamagitan ng
pagbabago!
MABILIS NA LINK
IMPORMASYON SA CONTACT.
-
 +86-139 1308 8972
-

-
 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, China
Copyright © Suzhou Shuangqisi Mould Equipment Co., Ltd. Lahat ng Karapatan ay Nakalaan. Custom Stamping Die Mga Tagagawa ng Metal Stamping Die
